Bu hesaplayıcı ne işe yarar?
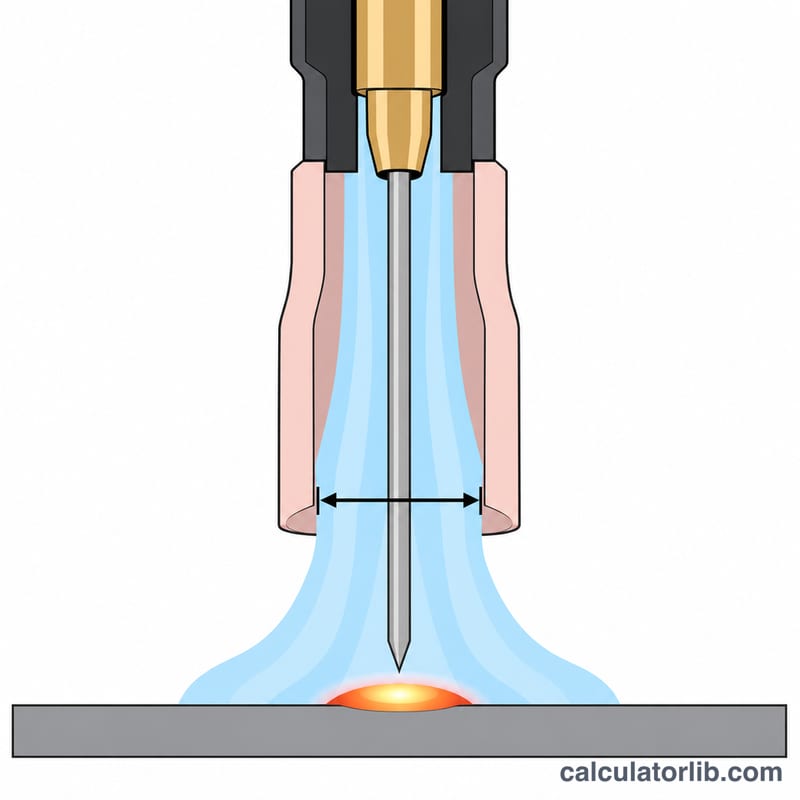
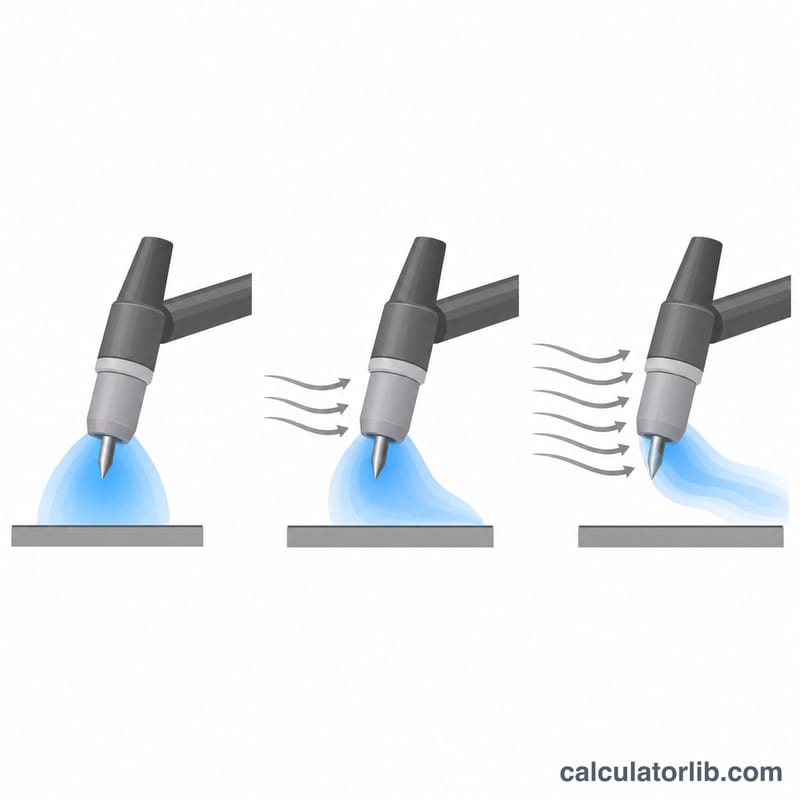
TIG (GTAW) kaynağında koruyucu gaz, çoğunlukla argon, havadaki oksijen ve azotu tungsten elektrottan ve kaynak banyosundan uzak tutar. Debi düşük kalırsa dikişte gözenek oluşur ve tungsten oksitlenir. Debi fazla olursa gazı boşa harcarsınız. Ayrıca oluşan türbülans koruma bölgesine hava çekebilir. Bu araç nozul ölçünüze, gaz türünüze ve ortamdaki hava akımına göre size pratik bir başlangıç debisi verir. Tüpünüzün kaç saat dayanacağını da tahmin eder.
Nasıl kullanılır?
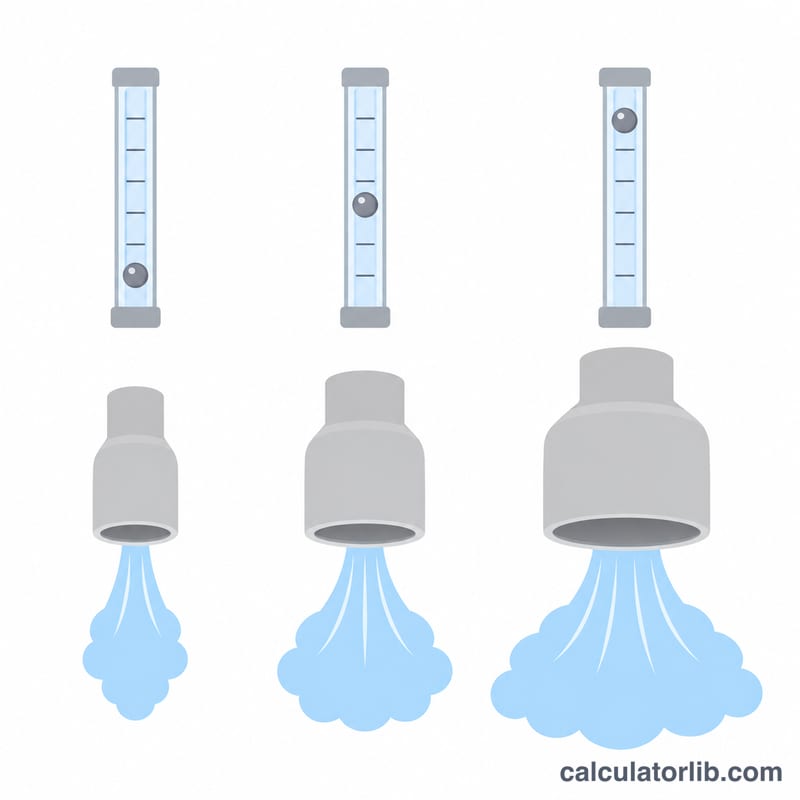
Önce seramik nozul (meme) numaranızı seçin. Bu numara nozulun iç çapını inçin 1/16'sı cinsinden gösterir, yani #8 nozulun iç çapı 1/2 inçtir (yaklaşık 12,7 mm). Ardından gaz türünü ve çalıştığınız yerdeki hava akımını seçin. Son olarak tüp kapasitesini fit küp (cu ft) olarak girin. Türkiye'de tüpler genellikle litre/bar ya da m³ cinsinden etiketlenir. 1 m³ yaklaşık 35,3 fit küptür, örneğin 200 bar dolumlu 50 litrelik bir argon tüpü yaklaşık 10 m³, yani yaklaşık 350 cu ft gaz taşır. Çıkan değeri başlangıç noktası olarak görün. Debimetrede ince ayarı dikişe ve tungstenin rengine bakarak yapın.
Formül
Atölyelerde yaygın kullanılan pratik kurala göre durgun havada her nozul numarası için yaklaşık 2,5 CFH argon gerekir:
$$Q = 2.5 \times n \times f_{gas} \times f_{draft}$$Burada \(n\) nozul numarasıdır. \(f_{gas}\) gaz katsayısıdır: saf argon için 1,0, argon/helyum karışımı için 1,4, saf helyum için 2,0 alınır (helyum hafif olduğu için kaynak bölgesinden hızla yukarı kaçar). \(f_{draft}\) hava akımı katsayısıdır: durgun hava için 1,0, hafif hava akımı için 1,25, kuvvetli hava akımı için 1,5 alınır. Metrik debi \(Q \times 0.4719\) L/dk olarak bulunur. Tüpün dayanma süresi ise \(t = V / Q\) formülüyle hesaplanır.
Örnek hesaplama
Rüzgârsız bir atölyede #8 nozul, saf argon ve 330 cu ft'lik bir tüp kullandığınızı düşünelim:
$$Q = 2.5 \times 8 \times 1.0 \times 1.0 = 20\,\text{CFH} \approx 9.44\,\text{L/min}$$$$t = \frac{330}{20} = 16.5\,\text{h}$$Sonuç olarak yaklaşık 9,4 L/dk debiyle tüp yaklaşık 16,5 saatlik ark süresi sağlar.
Sık sorulan sorular
Gaz lensi kullanınca debi değişir mi? Gaz lensi gazı daha düzgün ve laminer akıtır. Bu sayede çoğu zaman aynı ya da biraz daha düşük debiyle tungsteni nozuldan daha fazla dışarı çıkarabilirsiniz. Hesaplanan değeri üst sınır olarak kabul edin. Dikiş temiz kalıyorsa debiyi kademeli olarak düşürün.
Helyum neden daha fazla debi ister? Helyum argondan yaklaşık on kat hafiftir. Bu yüzden hızla yukarı kaçar ve aynı alanı koruyabilmek için yaklaşık iki kat debi gerekir.
Tüp dayanma süresi kesin midir? Hayır. Hesap yalnızca sabit debideki ark süresini dikkate alır. Ön gaz, son gaz ve kaçaklar tüpün gerçek ömrünü kısaltır.
Gaz Memesi Boyuna Göre Başlangıç Akışı
TIG gaz memesi (nozzle) numaraları, memenin iç çapını inçin on altıda biri cinsinden verir; bu nedenle #8 meme 8/16 = 1/2 inç (12.7 mm) demektir. Hesap makinesindeki başlangıç akışı, durgun havada saf argon için \(Q_{\text{CFH}} = 2.5 \times n\) formülüyle hesaplanır; burada \(n\) meme numarasıdır. Dakikadaki litreye dönüşüm şöyle yapılır: \(Q_{\text{L/min}} = 0.4719 \times Q_{\text{CFH}}\). Hava akımı (rüzgâr) varsa, durgun hava değeri hafif akımda 1.25 ile, kuvvetli akımda 1.5 ile çarpılır. Örneğin durgun havada #8 meme \(2.5 \times 8 = 20\) CFH, yani \(0.4719 \times 20 \approx 9.44\) L/dk verir. Bunu hesap makinesinde kontrol edebilirsiniz: 20 CFH.
| Meme | İç çap (inç) | İç çap (mm) | Durgun hava CFH | Durgun hava L/dk | Hafif akım CFH (×1.25) | Hafif akım L/dk | Kuvvetli akım CFH (×1.5) | Kuvvetli akım L/dk |
|---|---|---|---|---|---|---|---|---|
| #4 | 1/4 | 6.4 | 10 | 4.72 | 12.5 | 5.90 | 15 | 7.08 |
| #5 | 5/16 | 7.9 | 12.5 | 5.90 | 15.6 | 7.37 | 18.8 | 8.85 |
| #6 | 3/8 | 9.5 | 15 | 7.08 | 18.8 | 8.85 | 22.5 | 10.62 |
| #7 | 7/16 | 11.1 | 17.5 | 8.26 | 21.9 | 10.32 | 26.3 | 12.39 |
| #8 | 1/2 | 12.7 | 20 | 9.44 | 25 | 11.80 | 30 | 14.16 |
| #10 | 5/8 | 15.9 | 25 | 11.80 | 31.3 | 14.75 | 37.5 | 17.70 |
| #12 | 3/4 | 19.1 | 30 | 14.16 | 37.5 | 17.70 | 45 | 21.24 |
Bu değerler saf argon içindir. Argon/helyum karışımı için hesap makinesi akışı 1.4 ile, saf helyum için 2.0 ile çarpar; çünkü helyum çok daha hafiftir ve kaynak bölgesinden daha hızlı uzaklaşır. Tüm rakamlar sabit ayarlar değil, başlangıç noktalarıdır. Değeri akış ölçerinizde ayarlayın, ardından tungsten ve kaynak dikişinin görünümüne göre ince ayar yapın. Meşale açısı, elektrot çıkıntısı (uç mesafesi), gaz lensi kullanımı ve birleşim şekli, gerçekten ihtiyacınız olan akışı değiştirir.
Gazı Ayarlama ve Tasarruf İçin Pratik İpuçları
- Akışı gaz akarken ayarlayın. Akış ölçerini, gaz gerçekten meşaleden geçerken okuyun; ya meşalenin temizleme (purge) düğmesiyle ya da ön akış (pre-flow) sırasında. Gaz akmazken yapılan okuma yanıltıcı olabilir. Hesap makinesinin verdiği değeri ayarlayın, sonra oradan ince ayar yapın.
- Akışı küçük adımlarla düşürün. Kaynaklar iyi göründüğünde akışı her seferinde biraz düşürün; örneğin her adımda 1–2 CFH (yaklaşık 0.5–1 L/dk). Yalnızca ark kesildikten sonra tungsten parlak ve gümüş renginde kaldığı ve dikiş temiz ve parlak kaldığı sürece düşürmeye devam edin. Hâlâ temiz sonuç veren en düşük ayarda durun.
- Akışın çok düşük olduğunun belirtileri. Kaynaktan sonra tungstenin gri, mavi veya renginin bozulduğuna, dikişin isli veya donuk olduğuna ya da dikişte gözeneklilik (iğne deliği) bulunduğuna dikkat edin. Bunlardan birini görürseniz akışı bir adım artırın. Ayrıca meme boyunu ve gazın önünün bir şeyle tıkanmadığını kontrol edin.
- Akışın çok yüksek olduğunun belirtileri. Çok fazla akış türbülans oluşturur ve koruyucu gaz tabakasına hava çeker. Belirtiler arasında yüksek akış ayarına rağmen gözeneklilik veya oksidasyon, kararsız ya da gezinen ark ve memede duyulabilir ıslık sesi bulunur. Akışı daha da artırmak bunu kötüleştirir. Akışı düşürün veya daha düzgün, laminer bir akış elde etmek için gaz lensine geçin.
- Bağlantılarda kaçak olup olmadığını kontrol edin. Gaz açıkken regülatör, hortum bağlantıları ve meşale bağlantılarına sabunlu su sürün. Kabarcık çıkması kaçak demektir. Kaçaklar kaynaklar arasında gazı boşa harcar ve gaz akışına hava çekebilir. Bağlantıyı sıkın veya değiştirin, sonra tekrar test edin.
- Son akış süresini makul tutun. Atölyelerde yaygın bir pratik kural, kaynak akımının her 10 A'i için yaklaşık 1 saniye son akıştır. 150 A'de bu \(150 \div 10 = 15\) s eder. Son akış, soğuyan tungsteni ve krateri korumaya yetecek kadar uzun, ama her durduğunuzda gazı boşa harcayacak kadar uzun olmamalıdır.
- Gazı artırmak yerine hava akımını engelleyin. Hesap makinesindeki hava akımı çarpanları (×1.25 ve ×1.5), rüzgârın size ne kadar fazla gaz maliyeti getirdiğini gösterir. Kaynak perdeleri, brandalar veya geçici bir rüzgâr siperi, genellikle daha yüksek akıştan daha ucuz olur ve daha iyi sonuç verir; çünkü yüksek akış türbülansa da yol açabilir.
- Tüp değişimlerini ön akış ve son akışı göz önünde bulundurarak planlayın. Hesap makinesindeki tüp süresi, \(t = \text{tüp hacmi} \div Q_{\text{CFH}}\), yalnızca ark açıkken akan gazı sayar. 20 CFH'de 80 ft³'lük bir tüp \(80 \div 20 =\) 4 saat sürekli akış sağlar. Ön akış, son akış, temizleme ve küçük kaçaklar pratikte bunu kısaltır. Kübik fit cinsinden tüp boyutları ABD'de yaygındır. Birçok başka ülkede tüpler litre veya metreküp cinsinden derecelendirilir (1 ft³ ≈ 28.3 L); bu nedenle değeri girmeden önce dönüştürün.
- Uzun işler için yedek tüp bulundurun. Bir iş tahmini tüp süresinin çoğunu kullanacaksa, elinizde dolu bir yedek bulundurun. Kaynak ortasında gaz bitmesi, tungstenin ve kaynak banyosunun koruyucu gazsız kalmasına neden olur.