어떤 계산기인가요?
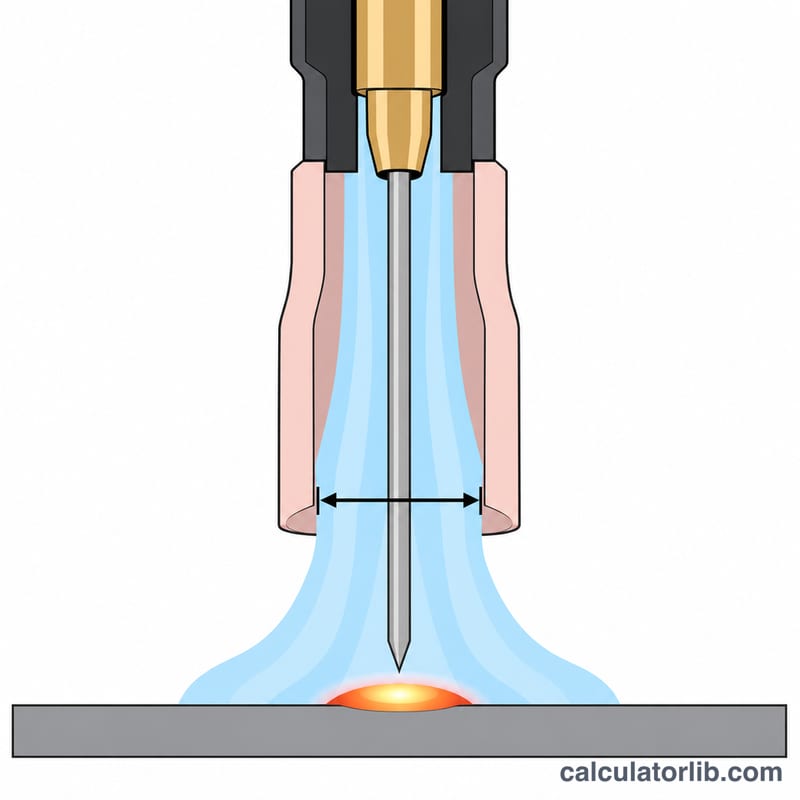
TIG(GTAW) 용접에서는 보통 아르곤 같은 보호가스(실드가스)가 텅스텐 전극과 용융지를 덮어 산소와 질소를 막습니다. 유량이 너무 적으면 비드에 기공이 생기고 텅스텐이 산화됩니다. 반대로 너무 많으면 가스가 낭비되고, 난류가 생겨 오히려 보호가스 안으로 공기가 섞여 들어갑니다. 이 계산기는 가스 노즐(세라믹 컵) 크기, 가스 종류, 작업장 바람 조건을 바탕으로 현장에서 바로 쓸 수 있는 기준 유량을 알려 주고, 가스 용기를 몇 시간 쓸 수 있는지도 계산해 줍니다.
참고로 이 계산기는 미국 현장에서 흔히 쓰는 경험식이라 CFH(시간당 입방피트)와 입방피트(cu ft) 단위를 기준으로 합니다. 국내에서는 유량계 눈금이 보통 L/min이므로 함께 표시되는 L/min 값을 보시면 됩니다. 국내에서 흔히 쓰는 40~47 L 아르곤 용기는 충전 압력에 따라 대략 6~7 ㎥(약 210~250 cu ft)의 가스가 들어 있습니다. 정확한 충전량은 용기 각인이나 가스 공급업체에 확인하세요(1 ㎥ ≈ 35.3 cu ft).
사용 방법
먼저 세라믹 노즐 번호를 고르세요. 노즐 번호는 안지름을 1/16인치 단위로 나타낸 값으로, 8번 노즐이면 1/2인치(약 12.7 mm)입니다. 다음으로 사용할 가스와 작업장의 바람 정도를 선택하고, 가스 용기 용량을 입방피트로 입력하면 됩니다. 결과는 출발점일 뿐입니다. 실제로는 비드 상태와 텅스텐 색깔을 보면서 유량계로 미세 조정하세요.
계산식
현장에서 널리 쓰는 경험칙은 바람이 없는 곳에서 노즐 번호 1번당 아르곤 약 2.5 CFH입니다.
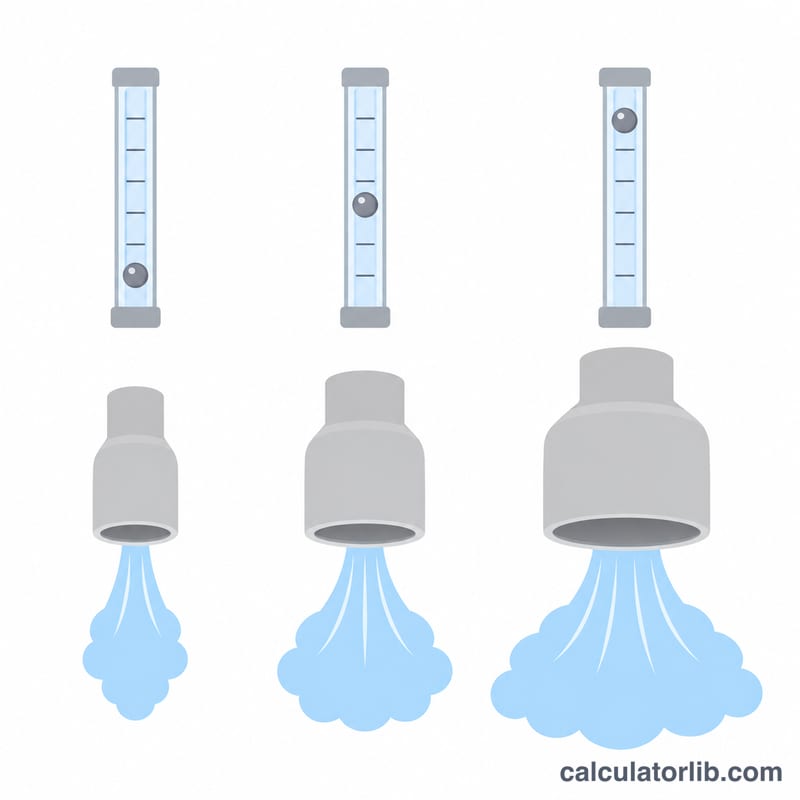
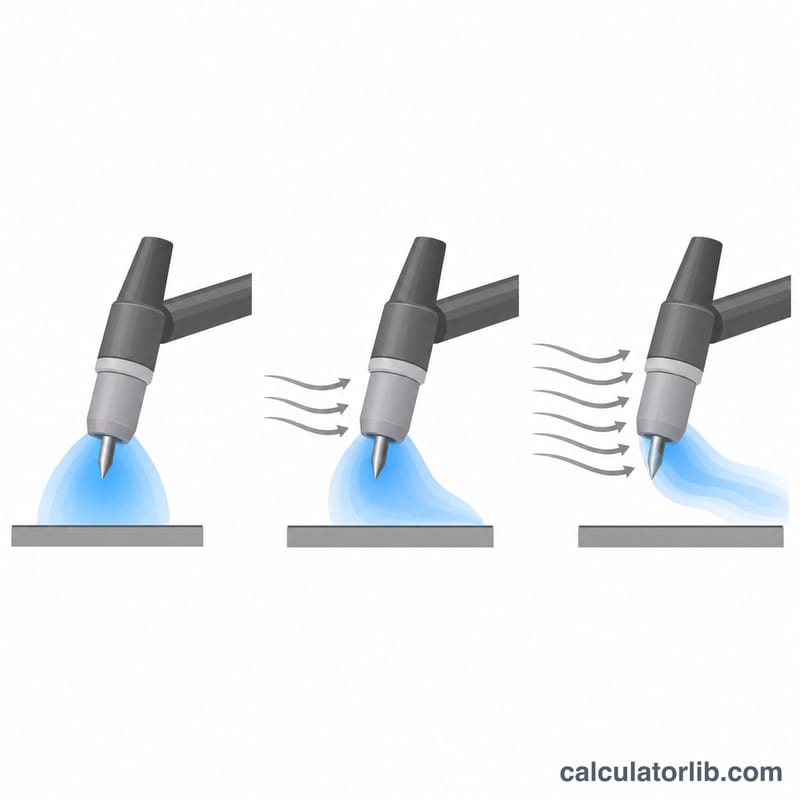
$$Q = 2.5 \times n \times f_{gas} \times f_{draft}$$여기서 \(n\)은 노즐 번호이고, \(f_{gas}\)는 가스 보정계수입니다. 아르곤은 1.0, 아르곤/헬륨 혼합가스는 1.4, 헬륨은 2.0입니다(헬륨은 가벼워서 용접부에서 금방 위로 빠져나갑니다). \(f_{draft}\)는 바람 보정계수로, 무풍은 1.0, 약한 바람은 1.25, 강한 바람은 1.5입니다. L/min으로 바꾸려면 \(Q \times 0.4719\)를 계산하고, 용기 사용 가능 시간은 \(t = V / Q\)로 구합니다.
계산 예시
바람이 없는 실내 작업장에서 8번 노즐과 순수 아르곤을 쓰고, 330 cu ft 용기를 사용하는 경우입니다.
$$Q = 2.5 \times 8 \times 1.0 \times 1.0 = 20\,\text{CFH} \approx 9.44\,\text{L/min}$$$$t = \frac{330}{20} = 16.5\,\text{h}$$즉 유량계를 약 9~10 L/min에 맞추면 되고, 아크 시간 기준으로 용기 하나를 약 16.5시간 쓸 수 있습니다.
컵 크기별 시작 유량
TIG 컵(노즐) 번호는 1/16인치 단위로 오리피스의 내경을 나타냅니다. 따라서 #8 컵은 8/16 = 1/2인치(12.7 mm)입니다. 계산기의 시작 유량은 무풍 상태에서 순수 아르곤을 사용할 때 \(Q_{\text{CFH}} = 2.5 \times n\)이며, 여기서 \(n\)은 컵 번호입니다. 리터/분으로 환산하려면 \(Q_{\text{L/min}} = 0.4719 \times Q_{\text{CFH}}\)를 사용합니다. 외풍이 있을 때는 무풍 값에 약한 외풍이면 1.25, 강한 외풍이면 1.5를 곱합니다. 예를 들어 무풍 상태에서 #8 컵은 \(2.5 \times 8 = 20\) CFH, 즉 \(0.4719 \times 20 \approx 9.44\) L/min입니다. 계산기에서 직접 확인할 수 있습니다: 20 CFH.
| 컵 번호 | 내경 (인치) | 내경 (mm) | 무풍 시 CFH | 무풍 시 L/min | 약한 외풍 CFH (×1.25) | 약한 외풍 L/min | 강한 외풍 CFH (×1.5) | 강한 외풍 L/min |
|---|---|---|---|---|---|---|---|---|
| #4 | 1/4 | 6.4 | 10 | 4.72 | 12.5 | 5.90 | 15 | 7.08 |
| #5 | 5/16 | 7.9 | 12.5 | 5.90 | 15.6 | 7.37 | 18.8 | 8.85 |
| #6 | 3/8 | 9.5 | 15 | 7.08 | 18.8 | 8.85 | 22.5 | 10.62 |
| #7 | 7/16 | 11.1 | 17.5 | 8.26 | 21.9 | 10.32 | 26.3 | 12.39 |
| #8 | 1/2 | 12.7 | 20 | 9.44 | 25 | 11.80 | 30 | 14.16 |
| #10 | 5/8 | 15.9 | 25 | 11.80 | 31.3 | 14.75 | 37.5 | 17.70 |
| #12 | 3/4 | 19.1 | 30 | 14.16 | 37.5 | 17.70 | 45 | 21.24 |
이 값들은 순수 아르곤 기준입니다. 아르곤/헬륨 혼합 가스의 경우 계산기는 유량에 1.4를 곱하고, 순수 헬륨의 경우 2.0을 곱합니다. 헬륨은 훨씬 가벼워서 용접 부위를 더 빨리 빠져나가기 때문입니다. 모든 수치는 고정된 설정값이 아니라 시작점입니다. 유량계에 값을 설정한 뒤, 텅스텐과 용접 비드의 상태를 보고 미세 조정하세요. 토치 각도, 텅스텐 돌출 길이, 가스 렌즈 사용 여부, 이음부 형상에 따라 실제 필요한 유량이 달라집니다.
가스 설정과 절약을 위한 실전 팁
- 가스가 흐르는 상태에서 유량을 설정하세요. 토치 퍼지 버튼을 누르거나 프리플로우 중에 가스가 실제로 토치를 통과하는 동안 유량계를 읽으세요. 가스가 흐르지 않는 상태의 수치는 잘못될 수 있습니다. 계산기가 제시한 값으로 설정한 뒤 거기서 조정하세요.
- 유량을 조금씩 줄이세요. 용접 결과가 좋아지면 유량을 조금씩 낮추세요. 예를 들어 한 단계에 1–2 CFH(약 0.5–1 L/min)씩 줄입니다. 아크가 멈춘 뒤에도 텅스텐이 밝고 은색을 유지하고, 비드가 깨끗하고 광택이 있는 동안에만 계속 낮추세요. 여전히 깨끗한 결과가 나오는 가장 낮은 설정에서 멈추세요.
- 유량이 부족한 신호. 용접 후 텅스텐이 회색, 파란색 또는 변색되거나, 비드가 그을리거나 탁해지거나, 용접부에 기공(핀홀)이 생기는지 살펴보세요. 이런 현상이 보이면 유량을 한 단계 올리세요. 또한 컵 크기와 가스 흐름을 막는 물체가 없는지 확인하세요.
- 유량이 너무 많은 신호. 유량이 과하면 난류가 생겨 공기가 보호 가스 안으로 끌려 들어옵니다. 유량을 높게 설정했는데도 기공이나 산화가 생기거나, 아크가 불안정하게 흔들리거나, 컵에서 쉭쉭 소리가 나면 이런 상황입니다. 유량을 더 올리면 악화됩니다. 유량을 낮추거나, 가스 렌즈로 바꿔 더 매끄러운 층류를 만드세요.
- 연결 부위의 누출을 확인하세요. 가스를 열어 둔 상태에서 레귤레이터, 호스 연결부, 토치 피팅에 비눗물을 바르세요. 거품이 생기면 누출입니다. 누출은 용접 사이에 가스를 낭비하고 가스 흐름에 공기를 끌어들일 수 있습니다. 피팅을 조이거나 교체한 뒤 다시 검사하세요.
- 포스트플로우를 적절하게 유지하세요. 작업 현장에서 흔히 쓰는 경험 법칙은 용접 전류 10 A당 약 1초의 포스트플로우입니다. 150 A에서는 \(150 \div 10 = 15\) 초입니다. 식고 있는 텅스텐과 크레이터를 보호할 만큼은 길게, 매번 정지할 때마다 가스를 낭비할 만큼 길지는 않게 하세요.
- 가스 유량을 올리는 대신 바람을 막으세요. 계산기의 외풍 계수(×1.25, ×1.5)는 바람 때문에 가스가 얼마나 더 필요해지는지 보여 줍니다. 용접용 가림막, 커튼 또는 임시 방풍벽이 대개 유량을 높이는 것보다 저렴하고 효과적입니다. 유량을 높이면 난류도 생길 수 있습니다.
- 프리플로우와 포스트플로우를 고려해 실린더 교체를 계획하세요. 계산기의 실린더 사용 시간 \(t = \text{실린더 용량} \div Q_{\text{CFH}}\)은 아크가 켜져 있는 동안의 유량만 계산합니다. 80 ft³ 실린더를 20 CFH로 사용하면 \(80 \div 20 =\) 4시간 동안 연속 사용할 수 있습니다. 프리플로우, 포스트플로우, 퍼지와 작은 누출 때문에 실제로는 이보다 짧아집니다. 입방피트 단위 실린더 크기는 미국에서 흔합니다. 다른 많은 나라에서는 실린더 용량을 리터나 세제곱미터로 표시하므로(1 ft³ ≈ 28.3 L), 값을 입력하기 전에 환산하세요.
- 장시간 작업에는 예비 실린더를 준비하세요. 작업이 예상 실린더 사용 시간의 대부분을 쓸 것이라면 가득 찬 예비 실린더를 준비해 두세요. 용접 도중 가스가 떨어지면 텅스텐과 용접 풀이 보호 가스 없이 노출됩니다.
자주 묻는 질문
가스렌즈를 쓰면 유량이 달라지나요? 가스렌즈를 쓰면 가스가 층류로 고르게 흘러서, 비슷하거나 조금 적은 유량으로도 텅스텐을 더 길게 내밀 수 있습니다. 계산 결과를 상한값으로 보고, 비드가 깨끗하게 나오면 유량을 조금씩 줄여 보세요.
헬륨은 왜 유량이 더 많이 필요한가요? 헬륨은 아르곤보다 약 10배 가벼워서 금방 위로 빠져나갑니다. 그래서 같은 면적을 덮으려면 유량이 약 2배 필요합니다.
용기 사용 시간은 정확한가요? 아닙니다. 일정한 유량으로 아크를 켜고 있는 시간만 계산한 값입니다. 프리플로우, 애프터플로우, 배관 누설 등이 있어서 실제 사용 시간은 이보다 짧습니다.