용접 가스 사용량 계산기란?
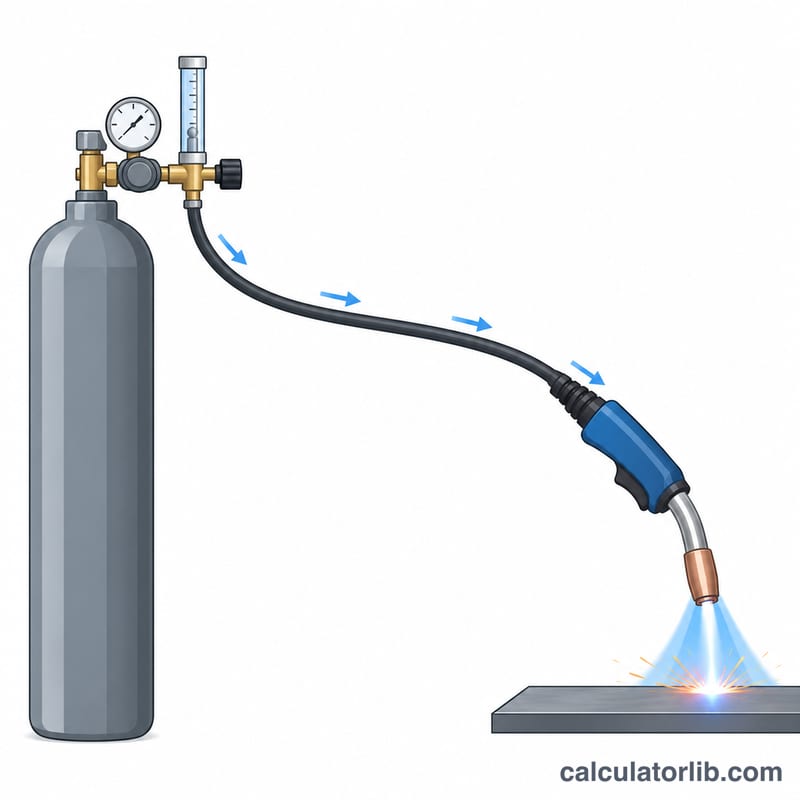
이 계산기는 용접 작업에 차폐가스가 얼마나 들어가는지, 그리고 가스 용기 한 병으로 얼마나 오래 작업할 수 있는지 추정해 줍니다. 아르곤, CO2, 아르곤 혼합가스 같은 차폐가스는 MIG·TIG 용접 중 용융 풀이 공기에 노출되지 않도록 보호하는 역할을 합니다. 사용량을 미리 알아 두면 가스 비용을 예산에 반영하고, 장시간 작업을 계획하며, 용접 도중 가스가 떨어지는 상황을 피할 수 있습니다.
사용 방법
세 가지 값을 입력하세요. 유량계에서 읽은 가스 유량(L/min), 총 용접 시간(아크가 켜져 있는 시간, 분), 그리고 가득 찬 용기에 들어 있는 상압 환산 가스 용량(L)입니다. 계산기가 총 가스 사용량과 용기 1병의 사용 가능 시간을 분과 시간 단위로 바로 보여 줍니다.
계산 공식 설명
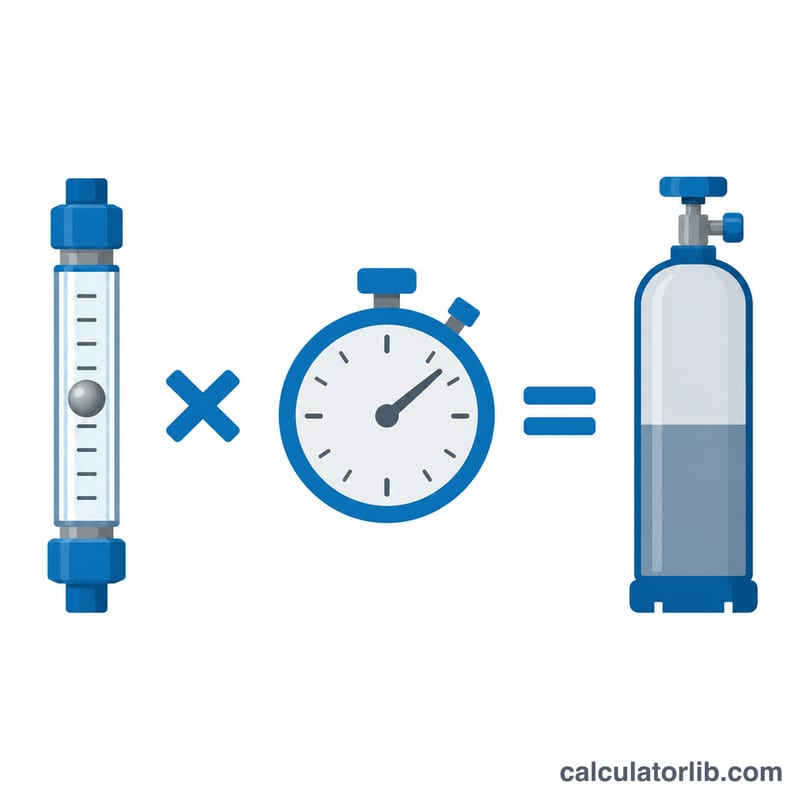
가스 사용량은 유량에 시간을 곱한 값이고, 용기 사용 시간은 용기 용량을 유량으로 나눈 값입니다.
$$V_{gas} = Q \times t \qquad t_{run} = \frac{V_{cyl}}{Q}$$여기서 \(Q\)는 유량(L/min), \(t\)는 총 아크 시간(분), \(V_{cyl}\)은 용기 속 가스의 상압 환산 용량(L), \(V_{gas}\)는 소모된 가스량, \(t_{run}\)은 가득 찬 용기 1병으로 용접할 수 있는 시간(분)입니다.
계산 예시
6000 L의 가스가 든 용기를 사용해 유량 15 L/min으로 20분간 용접한다고 가정해 보겠습니다. 가스 사용량과 용기 사용 가능 시간은 다음과 같습니다.
$$V_{gas} = 15 \times 20 = 300\,\text{L}$$ $$t_{run} = \frac{6000}{15} = 400\,\text{min} = 6.67\,\text{h}$$따라서 이 작업에는 300 L가 들고, 가득 찬 용기 1병으로 약 6.7시간 동안 연속으로 아크를 유지할 수 있습니다.
일반적인 용기 규격과 상압 환산 가스 용량
계산기에는 용기의 상압 환산 가스 용량을 입력하세요. 가득 찬 용기에서 대기압 상태로 나오는 가스의 양을 뜻하며, 용기 자체의 크기가 아닙니다. 용기 표기 방식은 크게 두 가지입니다. 미국에서는 가스의 공칭 입방피트(ft³)로 판매하고, 유럽 등 미터법 국가에서는 수용량(내용적, 리터)과 충전 압력(bar)으로 표기합니다.
미국식 입방피트를 리터로 환산할 때는 \(1\ \text{ft}^3 = 28.317\ \text{L}\)를 사용합니다. 미터법 용기는 다음과 같이 대략 추정할 수 있습니다.
$$\text{Free gas volume (L)} \approx \text{Water capacity (L)} \times \text{Fill pressure (bar)}$$| 용기(표기 방식) | 크기 / 충전 조건 | 대략적인 상압 환산 가스 용량 |
|---|---|---|
| 미국식 입방피트 규격 | 40 ft³ | ≈ 1,130 L (40 × 28.317) |
| 미국식 입방피트 규격 | 80 ft³ | ≈ 2,265 L (80 × 28.317) |
| 미국식 입방피트 규격 | 125 ft³ | ≈ 3,540 L (125 × 28.317) |
| 미국식 입방피트 규격 | 300 ft³ | ≈ 8,500 L (300 × 28.317) |
| 유럽 / 미터법 | 수용량 10 L, 200 bar | ≈ 2,000 L (10 × 200) |
| 유럽 / 미터법 | 수용량 20 L, 200 bar | ≈ 4,000 L (20 × 200) |
| 유럽 / 미터법 | 수용량 50 L, 200 bar | ≈ 10,000 L (50 × 200) |
| 유럽 / 미터법 | 수용량 50 L, 300 bar | ≈ 14,000–15,000 L |
참고: 위 수치는 대략적인 값입니다. 실제 충전량은 가스 종류(아르곤, CO₂, 혼합가스), 공급업체, 실제 충전 압력에 따라 달라집니다. 또한 고압에서는 기체가 이상적으로 거동하지 않아, 300 bar 용기는 단순히 수용량 × 압력으로 계산한 값보다 다소 적게 들어 있습니다. 정확한 값은 용기 라벨이나 공급업체의 자료를 확인하세요.
CO₂ 용기: CO₂는 액체 상태로 충전되어 무게(kg) 단위로 판매되므로 위 공식을 쓸 수 없습니다. 참고로 CO₂ 1 kg은 15 °C, 1 atm에서 약 509 L의 가스가 됩니다. 예를 들어 6 kg CO₂ 용기에는 약 6 × 509 ≈ 3,050 L의 가스가 들어 있습니다.
유량·용량 단위 환산
이 계산기는 리터(L)와 분당 리터(L/min)를 기준으로 합니다. 특히 미국에서는 유량계가 시간당 입방피트(CFH) 단위로 표시된 경우가 많습니다. 다음 환산 계수를 사용해 계산기 단위로 바꿔 주세요.
- \(1\ \text{CFH} = 0.4719\ \text{L/min}\)
- \(1\ \text{L/min} = 2.119\ \text{CFH}\)
- \(1\ \text{ft}^3 = 28.317\ \text{L}\)
- \(1\ \text{m}^3 = 1{,}000\ \text{L}\)
예를 들어 20 CFH 설정은 \(20 \times 0.4719 = 9.44\ \text{L/min}\)입니다.
| 유량계 설정(CFH) | 환산값(L/min) |
|---|---|
| 10 | ≈ 4.7 |
| 15 | ≈ 7.1 |
| 20 | ≈ 9.4 |
| 25 | ≈ 11.8 |
| 30 | ≈ 14.2 |
| 35 | ≈ 16.5 |
| 40 | ≈ 18.9 |
반대로 L/min을 CFH로 바꾸려면 2.119를 곱하면 됩니다. 예를 들어 15 L/min ≈ 31.8 CFH입니다.
가스 공급 계획을 위한 실용 팁
이 계산기는 아크가 켜져 있는 동안에만 가스가 흐른다고 가정합니다. 실제 사용량은 항상 더 많으므로 계산 결과는 최소치로 보세요.
- 약 10~20%의 여유를 더하세요. 프리플로·포스트플로, 호스와 토치 퍼지, 바람, 미세한 누설에도 가스가 소모되지만 아크 시간에는 포함되지 않습니다. 예를 들어 아크 시간 150분, 유량 10 L/min이면 가스 사용량은 \(10 \times 150 =\) 1500 L입니다. 여유 20%를 더하면 약 \(1{,}500 \times 1.2 = 1{,}800\) L로 계획하면 됩니다.
- 용기를 완전히 비우는 것을 전제로 계획하지 마세요. 용기 안에는 잔압을 남겨 두어야 공기와 수분이 들어가지 않으며, 공급업체에서도 보통 잔압이 남은 상태로 반납하길 기대합니다. 따라서 실제로 쓸 수 있는 가스는 상압 환산 용량보다 조금 적습니다.
- 작업 가스 사용량과 용기 사용 시간을 비교하세요. 2,000 L 용기를 10 L/min으로 쓰면 \(2{,}000 \div 10 =\) 200분(약 3.3시간)의 아크 시간을 쓸 수 있습니다. 앞서의 1,800 L 작업은 이 용기의 약 90%를 소모하게 됩니다. 작업에 용기 대부분이 필요하다면 용접 도중 가스가 떨어지지 않도록 예비 용기를 준비하거나 더 큰 용기를 사용하세요.
- 연결부 누설을 점검하세요. 특히 용기를 교체한 뒤에는 레귤레이터, 호스, 토치 연결부를 누설 검사액으로 확인하세요. 밸브를 열어 둔 채 용접하지 않았는데 밤새 압력이 떨어진다면 누설을 의심해야 합니다.
- 필요 이상으로 유량을 높이지 마세요. 용접 절차서나 용접재료 제조사가 권장하는 유량을 따르세요. 유량이 지나치면 가스만 낭비되고, 난류가 생겨 공기를 끌어들일 수 있어 보호 효과가 더 좋아지지도 않습니다. 바람이 부는 곳에서는 유량을 올리기보다 차폐막(방풍막)을 설치하세요.
자주 묻는 질문
대기 시간도 포함되나요? 아니요. 가스는 주로 트리거를 당기는 동안 흐르고, 여기에 프리플로·포스트플로로 소량이 더 소모될 뿐이므로, 아크가 켜져 있는(용접하는) 시간만 입력하세요.
유량은 얼마로 설정해야 하나요? 일반적으로 MIG 용접은 10~20 L/min, TIG 용접은 5~15 L/min 정도를 쓰지만, 항상 용접 절차서를 따르고 바람이 있는 환경에서는 유량을 높이세요.
용기가 예상보다 빨리 비는 이유는 무엇인가요? 높은 유량, 바람, 누설, 긴 프리플로·포스트플로 설정이 있으면 실제 소비량이 이 이상적인 추정치보다 늘어납니다.