वेल्डिंग गैस खपत कैलकुलेटर क्या है?
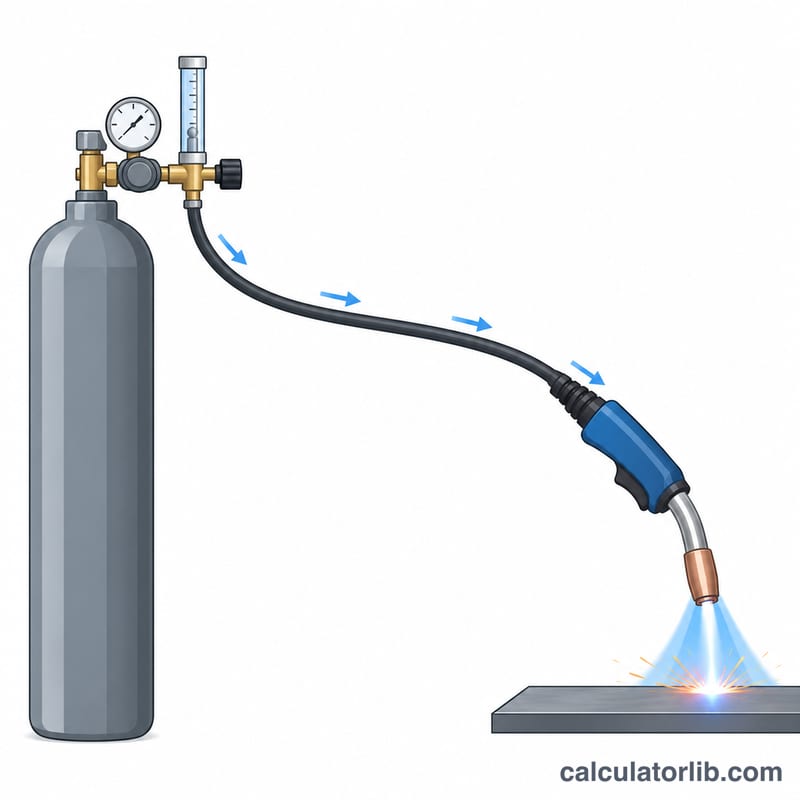
यह टूल अनुमान लगाता है कि किसी वेल्डिंग जॉब में कितनी शील्डिंग गैस लगेगी और एक सिलेंडर कितनी देर चलेगा। आर्गन, CO2 या आर्गन मिश्रण जैसी शील्डिंग गैस MIG और TIG वेल्डिंग के दौरान पिघले हुए वेल्ड पूल को हवा के असर से बचाती है। अपनी खपत पता होने से आप गैस का बजट बना सकते हैं, लंबे काम की योजना बना सकते हैं और वेल्ड के बीच में गैस खत्म होने की परेशानी से बच सकते हैं।
इसका उपयोग कैसे करें
तीन मान दर्ज करें: गैस का फ्लो रेट लीटर प्रति मिनट में (अपने फ्लोमीटर से पढ़ें), कुल वेल्डिंग समय (आर्क ऑन रहने का समय) मिनट में, और पूरे भरे सिलेंडर में मौजूद फ्री-गैस का आयतन। कैलकुलेटर तुरंत कुल गैस खपत बताता है, साथ ही भरे सिलेंडर का चलने का समय मिनट और घंटे दोनों में देता है।
सूत्र की व्याख्या
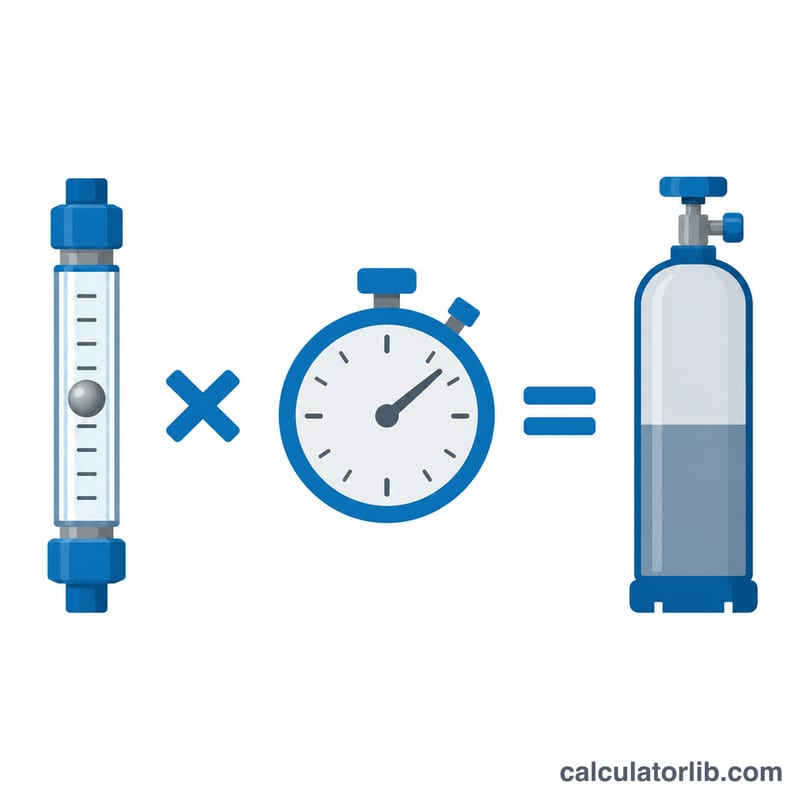
गैस की खपत फ्लो रेट और समय का गुणनफल है, जबकि सिलेंडर का चलने का समय सिलेंडर के आयतन को फ्लो रेट से भाग देकर निकलता है:
$$V_{gas} = Q \times t \qquad t_{run} = \frac{V_{cyl}}{Q}$$यहाँ \(Q\) = फ्लो रेट (L/min), \(t\) = कुल आर्क समय (मिनट), \(V_{cyl}\) = सिलेंडर में फ्री गैस का आयतन (लीटर), \(V_{gas}\) = खर्च हुई गैस, और \(t_{run}\) = वह समय (मिनट) जितनी देर भरा सिलेंडर वेल्डिंग करा सकता है।
हल किया हुआ उदाहरण
मान लीजिए आप 15 L/min के फ्लो रेट पर 20 मिनट वेल्डिंग करते हैं और सिलेंडर में 6000 L गैस है। खर्च हुई गैस और सिलेंडर का चलने का समय इस प्रकार होंगे:
$$V_{gas} = 15 \times 20 = 300\,\text{L}$$ $$t_{run} = \frac{6000}{15} = 400\,\text{min} = 6.67\,\text{h}$$यानी इस काम में 300 लीटर गैस लगेगी और एक भरा सिलेंडर लगभग 6.7 घंटे के लगातार आर्क समय तक चलेगा।
आम सिलेंडर साइज़ और फ्री-गैस आयतन
कैलकुलेटर में सिलेंडर का फ्री-गैस आयतन डालें। यह वह गैस है जो भरे सिलेंडर से वायुमंडलीय दाब पर निकलती है, सिलेंडर का अपना आकार नहीं। सिलेंडरों पर मुख्यतः दो तरह से जानकारी लिखी होती है। अमेरिका में इन्हें गैस के नाममात्र घन फुट के हिसाब से बेचा जाता है। यूरोप और कई मीट्रिक देशों में इन पर जल-क्षमता (भीतरी आयतन, लीटर में) और भराई दाब (bar) लिखा होता है।
अमेरिकी घन फुट साइज़ को लीटर में बदलने के लिए \(1\ \text{ft}^3 = 28.317\ \text{L}\) का उपयोग करें। मीट्रिक सिलेंडरों के लिए एक अच्छा अनुमान यह है:
$$\text{Free gas volume (L)} \approx \text{Water capacity (L)} \times \text{Fill pressure (bar)}$$| सिलेंडर (लेबलिंग प्रणाली) | साइज़ / भराई | लगभग फ्री-गैस आयतन |
|---|---|---|
| अमेरिकी घन फुट साइज़ | 40 ft³ | ≈ 1,130 L (40 × 28.317) |
| अमेरिकी घन फुट साइज़ | 80 ft³ | ≈ 2,265 L (80 × 28.317) |
| अमेरिकी घन फुट साइज़ | 125 ft³ | ≈ 3,540 L (125 × 28.317) |
| अमेरिकी घन फुट साइज़ | 300 ft³ | ≈ 8,500 L (300 × 28.317) |
| यूरोपीय / मीट्रिक | 10 L जल-क्षमता @ 200 bar | ≈ 2,000 L (10 × 200) |
| यूरोपीय / मीट्रिक | 20 L जल-क्षमता @ 200 bar | ≈ 4,000 L (20 × 200) |
| यूरोपीय / मीट्रिक | 50 L जल-क्षमता @ 200 bar | ≈ 10,000 L (50 × 200) |
| यूरोपीय / मीट्रिक | 50 L जल-क्षमता @ 300 bar | ≈ 14,000–15,000 L |
ध्यान दें: ये अनुमानित आँकड़े हैं। असल मात्रा गैस (आर्गन, CO₂ या मिश्रण), सप्लायर और वास्तविक भराई दाब पर निर्भर करती है। ऊँचे दाब पर गैसें आदर्श व्यवहार नहीं करतीं, इसीलिए 300 bar के सिलेंडर में जल-क्षमता × दाब वाले सरल अनुमान से कुछ कम गैस होती है। सही आँकड़े के लिए सिलेंडर का लेबल या सप्लायर की डेटा शीट देखें।
CO₂ सिलेंडर: CO₂ तरल रूप में रखी जाती है और वज़न के हिसाब से बिकती है, इसलिए ऊपर वाला सूत्र यहाँ लागू नहीं होता। मोटे तौर पर 15 °C और 1 atm पर 1 kg CO₂ से लगभग 509 L गैस मिलती है। उदाहरण के लिए, 6 kg के CO₂ सिलेंडर में लगभग 6 × 509 ≈ 3,050 L गैस होती है।
फ्लो रेट और आयतन की इकाइयों का रूपांतरण
कैलकुलेटर लीटर और लीटर प्रति मिनट (L/min) में काम करता है। कई फ्लोमीटर, खासकर अमेरिका में, घन फुट प्रति घंटा (CFH) में चिह्नित होते हैं। कैलकुलेटर की इकाइयों में बदलने के लिए ये गुणक इस्तेमाल करें:
- \(1\ \text{CFH} = 0.4719\ \text{L/min}\)
- \(1\ \text{L/min} = 2.119\ \text{CFH}\)
- \(1\ \text{ft}^3 = 28.317\ \text{L}\)
- \(1\ \text{m}^3 = 1{,}000\ \text{L}\)
उदाहरण के लिए, 20 CFH की सेटिंग \(20 \times 0.4719 = 9.44\ \text{L/min}\) के बराबर है।
| फ्लोमीटर सेटिंग (CFH) | समतुल्य (L/min) |
|---|---|
| 10 | ≈ 4.7 |
| 15 | ≈ 7.1 |
| 20 | ≈ 9.4 |
| 25 | ≈ 11.8 |
| 30 | ≈ 14.2 |
| 35 | ≈ 16.5 |
| 40 | ≈ 18.9 |
उल्टी दिशा में बदलने के लिए L/min को 2.119 से गुणा करें। उदाहरण के लिए, 15 L/min ≈ 31.8 CFH।
गैस सप्लाई की योजना के लिए व्यावहारिक सुझाव
कैलकुलेटर मानता है कि गैस सिर्फ़ तब बहती है जब आर्क जल रहा हो। असल खपत हमेशा इससे ज़्यादा होती है, इसलिए नतीजे को न्यूनतम मात्रा समझें।
- लगभग 10–20% का अतिरिक्त मार्जिन जोड़ें। प्री-फ्लो और पोस्ट-फ्लो, लाइनों और टॉर्च की पर्जिंग, हवा के झोंके और छोटे रिसाव में भी गैस खर्च होती है, जो आर्क समय में नहीं गिनी जाती। उदाहरण के लिए, 10 L/min पर 150 मिनट का आर्क समय लें। खर्च हुई गैस \(10 \times 150 =\) 1500 L होगी। 20% मार्जिन के साथ लगभग \(1{,}500 \times 1.2 = 1{,}800\) L की योजना बनाएँ।
- सिलेंडर को पूरा खाली करने की योजना न बनाएँ। उसमें कुछ बचा हुआ दाब रहने दें। इससे हवा और नमी भीतर नहीं जाती, और सप्लायर भी अक्सर चाहते हैं कि सिलेंडर कुछ दाब के साथ लौटाया जाए। इसलिए आप जो गैस असल में इस्तेमाल कर सकते हैं वह पूरे फ्री-गैस आयतन से थोड़ी कम होती है।
- काम की गैस खपत की तुलना सिलेंडर के चलने के समय से करें। 10 L/min पर 2,000 L का सिलेंडर \(2{,}000 \div 10 =\) 200 मिनट के आर्क समय (लगभग 3.3 घंटे) तक चलता है। ऊपर वाला 1,800 L का काम उस सिलेंडर का लगभग 90% इस्तेमाल कर लेगा। जब किसी काम में लगभग पूरा सिलेंडर लग जाए, तो एक अतिरिक्त सिलेंडर तैयार रखें या बड़ा सिलेंडर लें, ताकि वेल्ड के बीच में गैस खत्म न हो।
- जोड़ों में रिसाव की जाँच करें। रेगुलेटर, पाइप और टॉर्च के कनेक्शन को लीक-डिटेक्शन घोल से जाँचें, खासकर सिलेंडर बदलने के बाद। अगर वाल्व खुला हो, वेल्डिंग न हो रही हो और फिर भी रात भर में सिलेंडर का दाब घट जाए, तो यह रिसाव का संकेत है।
- ज़रूरत से ज़्यादा फ्लो सेट न करें। अपनी वेल्डिंग प्रक्रिया या कंज़्यूमेबल निर्माता के निर्देश में दिया गया फ्लो रेट इस्तेमाल करें। ज़्यादा फ्लो से गैस बर्बाद होती है। इससे टर्बुलेंस भी बन सकता है जो शील्डिंग गैस में हवा खींच लेता है, यानी बेहतर कवरेज नहीं मिलता। अगर हवा चल रही हो, तो फ्लो बढ़ाने के बजाय आड़ (स्क्रीन) लगाएँ।
अक्सर पूछे जाने वाले प्रश्न
क्या इसमें खाली (आइडल) समय गिना जाता है? नहीं। सिर्फ़ आर्क ऑन (वेल्डिंग) समय डालें, क्योंकि गैस मुख्यतः ट्रिगर दबाने पर ही बहती है, साथ में प्री-फ्लो और पोस्ट-फ्लो की थोड़ी मात्रा।
मुझे कितना फ्लो रेट रखना चाहिए? आम तौर पर MIG वेल्डिंग में 10-20 L/min और TIG में 5-15 L/min इस्तेमाल होता है, लेकिन हमेशा अपनी वेल्डिंग प्रक्रिया का पालन करें और हवादार जगह पर फ्लो थोड़ा बढ़ाएँ।
मेरा सिलेंडर अनुमान से जल्दी क्यों खाली हो जाता है? ज़्यादा फ्लो, हवा के झोंके, रिसाव और लंबी प्री/पोस्ट-फ्लो सेटिंग के कारण असल खपत इस आदर्श अनुमान से ऊपर चली जाती है।