यह कैलकुलेटर क्या करता है
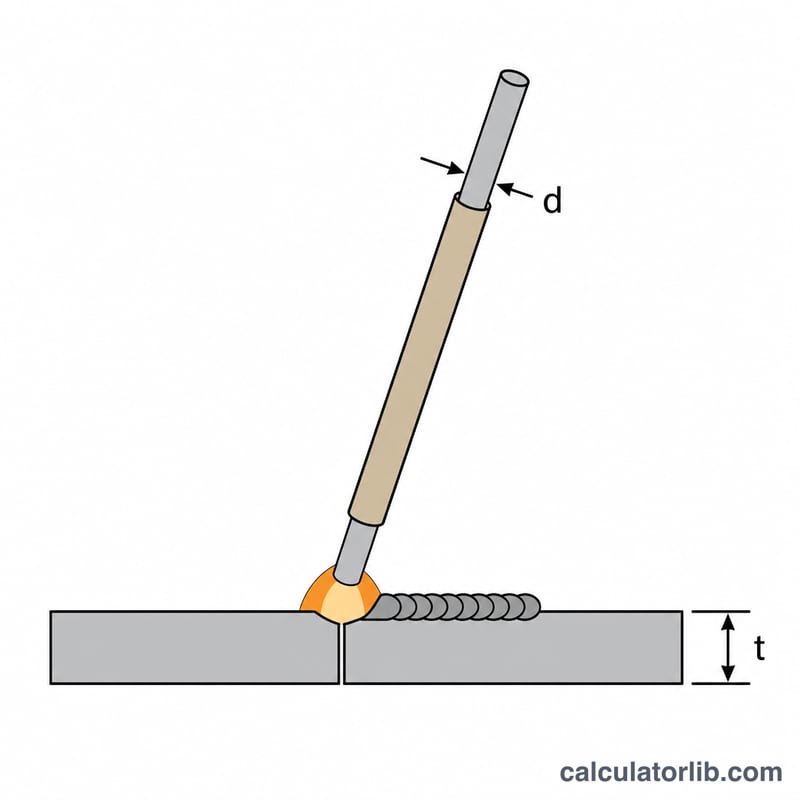
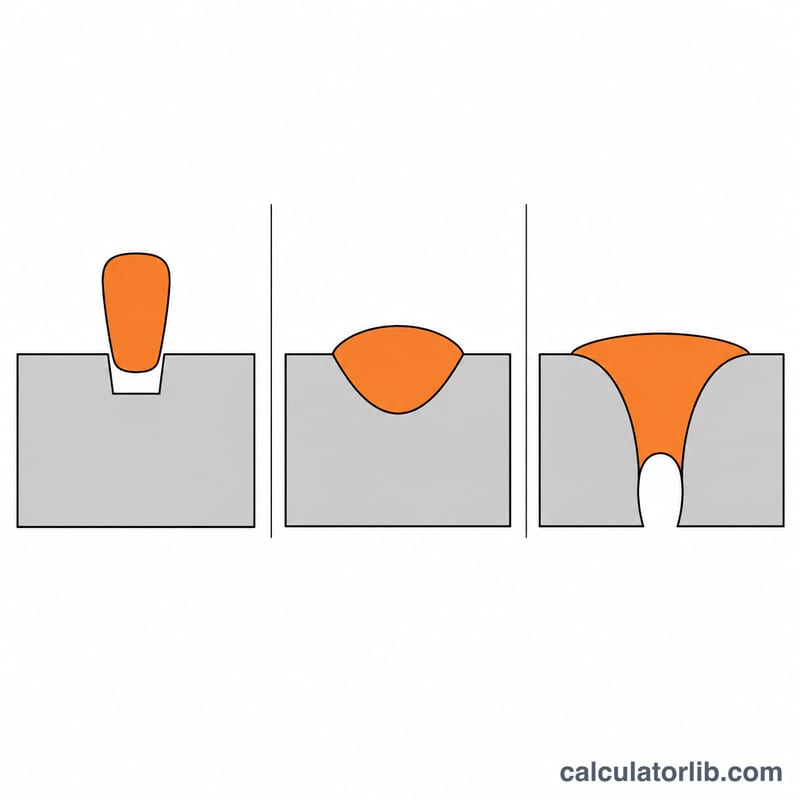
वेल्डिंग करंट कैलकुलेटर आपको बताता है कि आपकी वेल्डिंग मशीन पर कितना एम्पीयर सेट करना चाहिए। यह इस पर निर्भर करता है कि आप किस व्यास का इलेक्ट्रोड इस्तेमाल कर रहे हैं और जिस धातु को जोड़ रहे हैं उसकी मोटाई कितनी है। साफ़ और मज़बूत स्टिक (SMAW) वेल्ड के लिए सही करंट सबसे अहम चीज़ है: करंट कम हो तो फ्यूज़न ठीक से नहीं होता और इलेक्ट्रोड चिपकने लगता है, जबकि करंट ज़्यादा हो तो पतली धातु जल जाती है, स्पैटर बढ़ता है और अंडरकट बन जाता है।
सूत्र
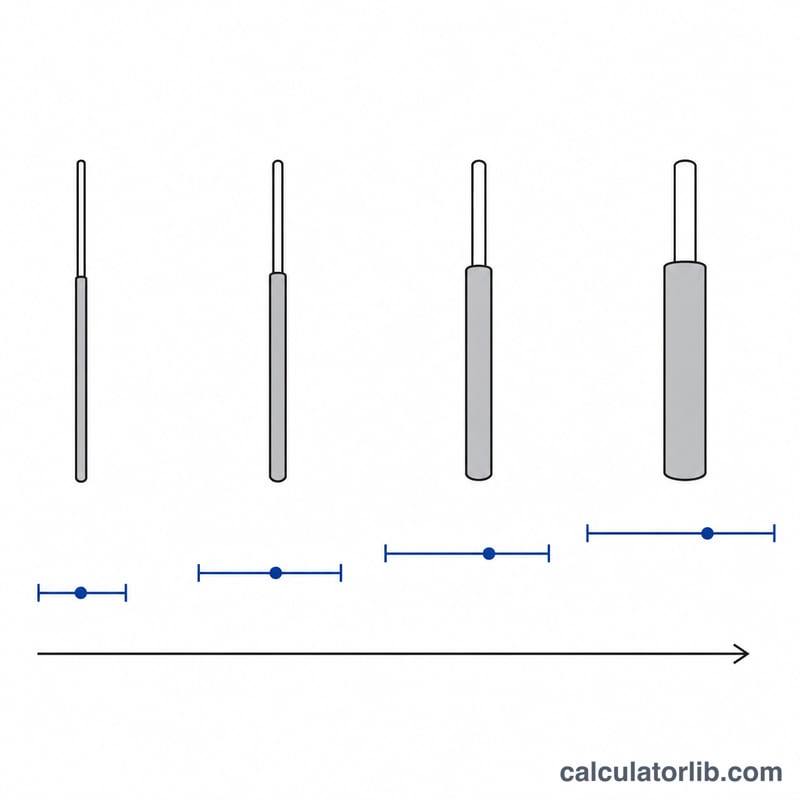
आम माइल्ड स्टील इलेक्ट्रोड के लिए सुझाया गया करंट इलेक्ट्रोड के व्यास के लगभग अनुपात में बढ़ता है। वर्कशॉप में आमतौर पर इस्तेमाल होने वाला अंगूठे का नियम है: प्रति मिलीमीटर इलेक्ट्रोड व्यास पर लगभग 40 एम्पीयर:
$$I = 40 \times d$$
यहाँ \(I\) = वेल्डिंग करंट (एम्पीयर में) और \(d\) = इलेक्ट्रोड का व्यास (मिलीमीटर में)। असल सेटिंग जोड़ के प्रकार, वेल्डिंग पोज़िशन और पोलैरिटी पर भी निर्भर करती है, इसलिए कैलकुलेटर एक व्यावहारिक रेंज भी बताता है:
$$I_{min} = 35\,d \qquad I_{max} = 45\,d$$
धातु की मोटाई \(t\) इलेक्ट्रोड चुनने में मदद करती है: इलेक्ट्रोड का व्यास आमतौर पर प्लेट की मोटाई से ज़्यादा नहीं होना चाहिए, और पतली शीट की वेल्डिंग रेंज के निचले सिरे के आसपास करनी चाहिए।
इस्तेमाल कैसे करें
धातु की मोटाई मिलीमीटर में और अपने इलेक्ट्रोड का व्यास दर्ज करें। कैलकुलेटर सुझाया गया एम्पीयर और साथ में न्यूनतम व अधिकतम मान बताएगा। बीच के मान से शुरू करें, फिर असली जोड़ पर वेल्डिंग से पहले किसी बेकार टुकड़े पर आर्क, बीड की बनावट और पेनिट्रेशन देखकर सेटिंग ठीक कर लें।
हल किया गया उदाहरण
मान लीजिए आप \(6\,\text{mm}\) मोटी प्लेट को \(3.2\,\text{mm}\) इलेक्ट्रोड से वेल्ड कर रहे हैं। सुझाया गया करंट होगा:
$$I = 40 \times 3.2 = 128\,\text{A}$$
और व्यावहारिक रेंज:
$$I_{min} = 35 \times 3.2 = 112\,\text{A}, \quad I_{max} = 45 \times 3.2 = 144\,\text{A}$$
यानी आप मशीन पर लगभग \(128\,\text{A}\) सेट करेंगे और ज़रूरत के हिसाब से लगभग \(112\)–\(144\,\text{A}\) के बीच बदलाव करेंगे।
अक्सर पूछे जाने वाले सवाल
क्या यह सभी वेल्डिंग प्रक्रियाओं के लिए सही है? यह अंगूठे का नियम माइल्ड स्टील के स्टिक (SMAW) इलेक्ट्रोड के लिए है। MIG और TIG की सेटिंग अलग होती हैं, और खास इलेक्ट्रोड के अपने चार्ट होते हैं।
अगर इलेक्ट्रोड प्लेट से मोटा हो तो क्या करें? छोटे व्यास का इलेक्ट्रोड चुनें। सामान्य नियम है कि इलेक्ट्रोड का व्यास धातु की मोटाई से ज़्यादा न हो, और पतली धातु की वेल्डिंग न्यूनतम करंट के आसपास करें।
क्या हमेशा ठीक वही सुझाया गया एम्पीयर लगाना चाहिए? नहीं। इसे शुरुआती बिंदु मानें, फिर टेस्ट पीस पर आर्क की स्थिरता, बीड के रूप और पेनिट्रेशन के आधार पर सेटिंग बदलें।