この計算機でできること
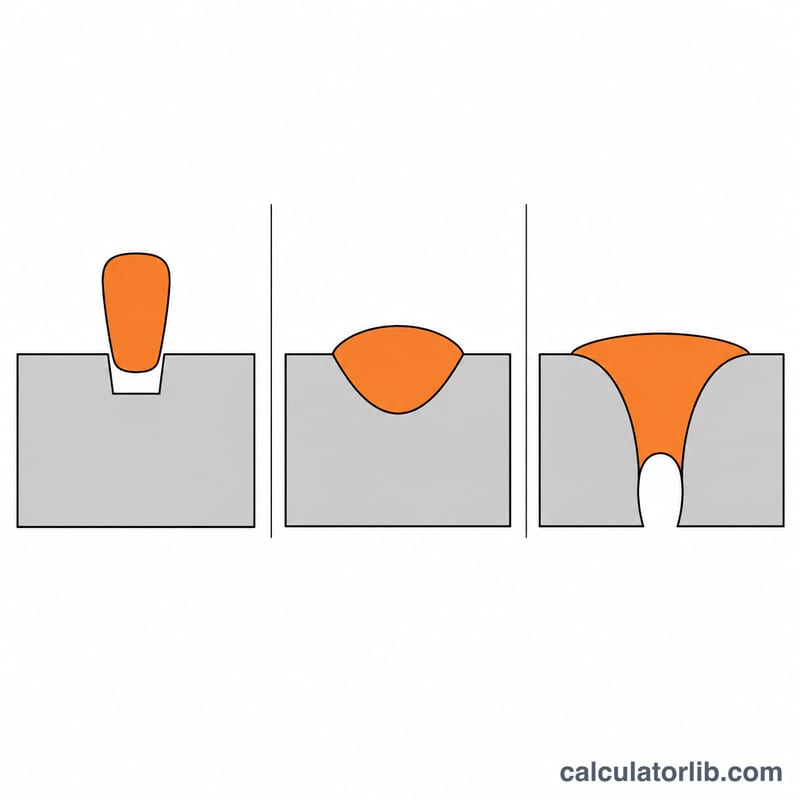
溶接電流計算機は、使用する溶接棒の径と接合する材料の板厚をもとに、溶接機に設定するべき電流(アンペア)の目安を求めます。被覆アーク溶接(手溶接・SMAW)できれいで強度のあるビードをつくるうえで、電流設定は最も重要な要素です。電流が低すぎると溶け込み不足や溶接棒のくっつきが起こり、高すぎると薄板の溶け落ち、スパッタの増加、アンダーカットの原因になります。
計算式
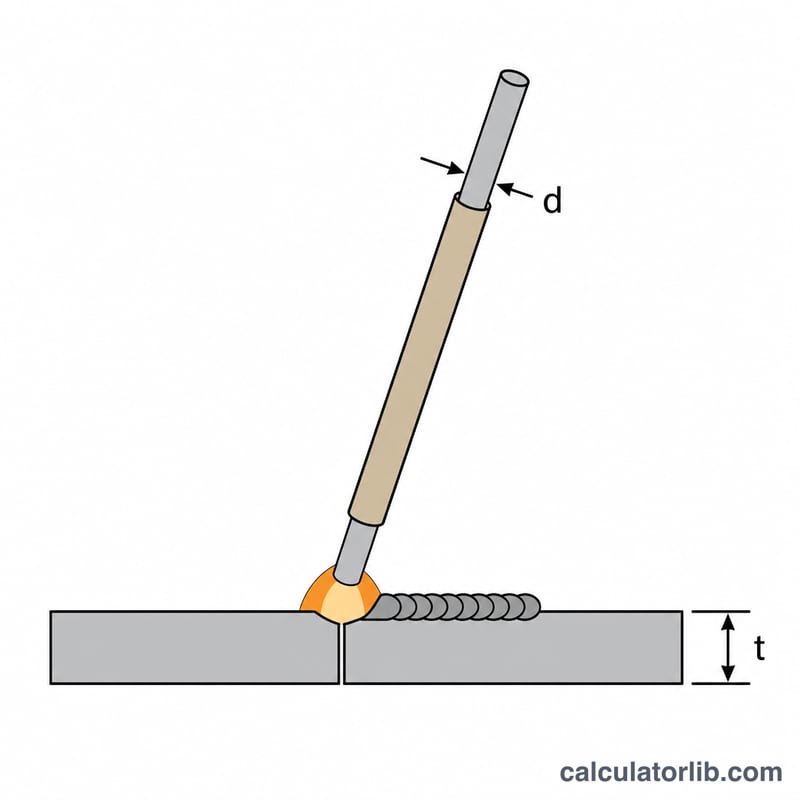
一般的な軟鋼用溶接棒では、適正電流は溶接棒の径にほぼ比例します。現場でよく使われる経験則は、溶接棒の径1mmあたり約40Aです。
$$I = 40 \times d$$
ここで \(I\) は溶接電流(A)、\(d\) は溶接棒の径(mm)です。実際の設定は継手の形状、溶接姿勢、極性によって変わるため、この計算機では実用的な設定範囲も表示します。
$$I_{min} = 35\,d \qquad I_{max} = 45\,d$$
板厚 \(t\) は溶接棒を選ぶ際の目安になります。溶接棒の径は原則として板厚を超えないようにし、薄板では範囲の下限寄りの電流で溶接します。
使い方
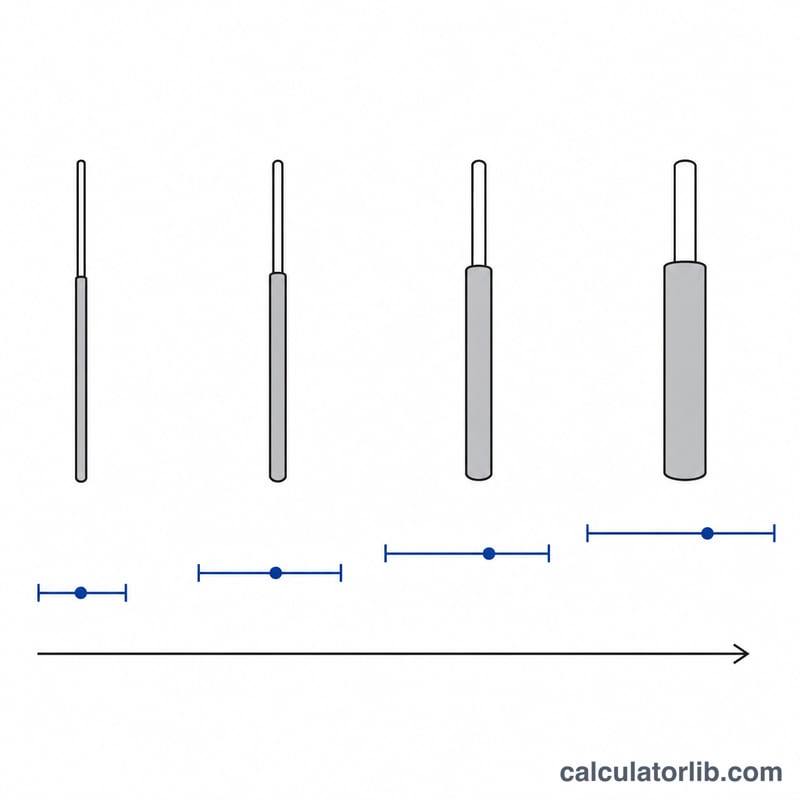
材料の板厚(mm)と、使用予定の溶接棒の径(mm)を入力してください。推奨電流に加えて、最小値と最大値が表示されます。まずは中央付近の値から始め、本番の継手を溶接する前に、端材でアークの状態、ビードの形、溶け込みを確認しながら微調整しましょう。
計算例
板厚 \(6\,\text{mm}\) の鋼板を、径 \(3.2\,\text{mm}\) の溶接棒で溶接する場合、推奨電流は次のとおりです。
$$I = 40 \times 3.2 = 128\,\text{A}$$
実用的な範囲は次のようになります。
$$I_{min} = 35 \times 3.2 = 112\,\text{A}, \quad I_{max} = 45 \times 3.2 = 144\,\text{A}$$
つまり、約 \(128\,\text{A}\) に設定し、およそ \(112\)〜\(144\,\text{A}\) の範囲で調整すればよいことになります。
よくある質問
すべての溶接方法に使えますか? この経験則は、軟鋼用の被覆アーク溶接(SMAW)の溶接棒を対象としています。MIG(半自動)やTIGでは設定が異なり、特殊な溶接棒にはそれぞれ専用の適正電流表があります。
溶接棒が板厚より太い場合はどうすればよいですか? より細い溶接棒を選んでください。目安として、溶接棒の径は板厚を超えないようにし、薄い材料では最小電流付近で溶接します。
表示された電流値をそのまま使えばよいですか? いいえ。あくまで出発点として使い、テストピースでアークの安定性、ビードの外観、溶け込みを確認しながら調整してください。