Bu hesaplayıcı ne işe yarar?
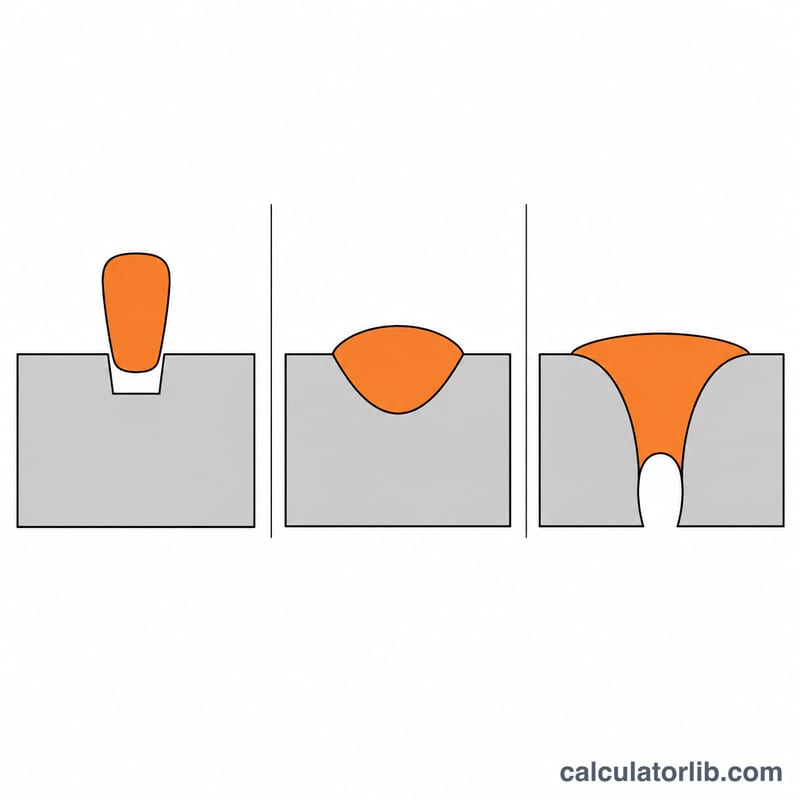
Kaynak Akımı Hesaplama aracı, kullandığınız elektrot çapına ve birleştireceğiniz malzemenin kalınlığına göre kaynak makinesinde ayarlamanız gereken amperi önerir. Doğru akım ayarı, temiz ve sağlam bir elektrik ark kaynağı (örtülü elektrot, SMAW) için en belirleyici etkendir: akım düşük olursa nüfuziyet yetersiz kalır ve elektrot yapışır; akım fazla olursa ince sacı deler, sıçrantı ve yanma oluğu (kenar yanması) ortaya çıkar.
Formül
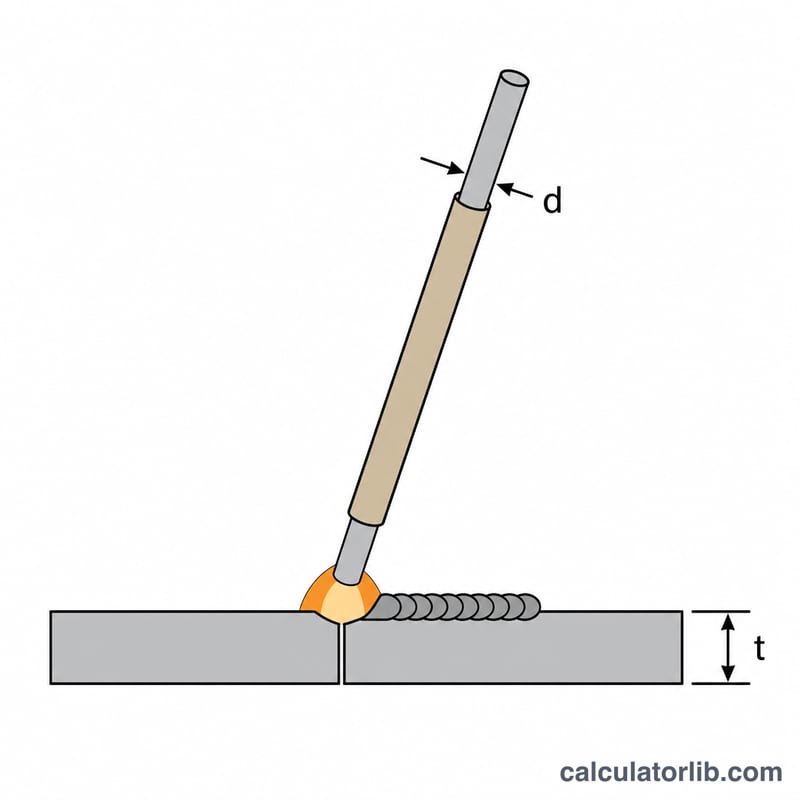
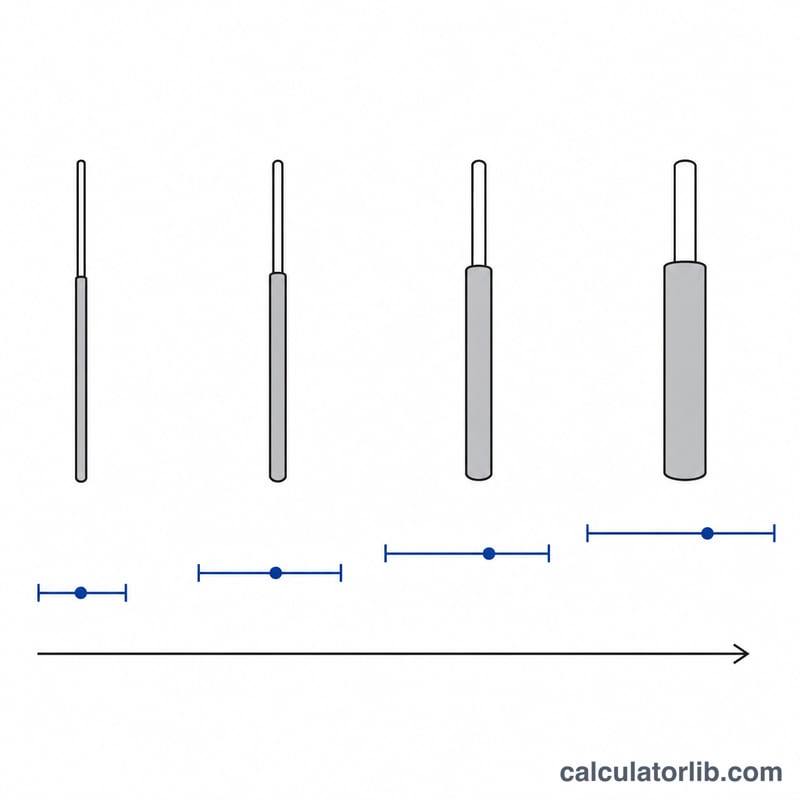
Yaygın düşük karbonlu çelik elektrotlarda önerilen akım, elektrot çapıyla yaklaşık doğrusal olarak artar. Atölyelerde sık kullanılan pratik kural, elektrot çapının her milimetresi için yaklaşık 40 amperdir:
$$I = 40 \times d$$
Burada \(I\) amper cinsinden kaynak akımını, \(d\) ise milimetre cinsinden elektrot çapını gösterir. Gerçek ayarlar birleştirme tipine, kaynak pozisyonuna ve kutba göre değiştiği için hesaplayıcı ayrıca pratik bir çalışma aralığı da verir:
$$I_{min} = 35\,d \qquad I_{max} = 45\,d$$
Malzeme kalınlığı \(t\) ise elektrot seçiminde yol gösterir: elektrot çapı genel olarak plaka kalınlığını aşmamalıdır ve ince saclar aralığın alt ucuna yakın akımla kaynatılır.
Nasıl kullanılır?
Malzeme kalınlığını milimetre olarak ve kullanmayı planladığınız elektrotun çapını girin. Hesaplayıcı size önerilen amperi, bir de minimum ve maksimum değeri verir. Ortadaki değere yakın bir ayarla başlayın; asıl birleştirmeye geçmeden önce bir deneme parçası üzerinde arkı, kaynak dikişinin görünümünü ve nüfuziyeti izleyerek ince ayar yapın.
Çözümlü örnek
\(6\,\text{mm}\) kalınlığında bir plakayı \(3.2\,\text{mm}\) çaplı elektrotla kaynak yaptığınızı varsayalım. Önerilen akım:
$$I = 40 \times 3.2 = 128\,\text{A}$$
Pratik aralık ise:
$$I_{min} = 35 \times 3.2 = 112\,\text{A}, \quad I_{max} = 45 \times 3.2 = 144\,\text{A}$$
Yani makineyi yaklaşık \(128\,\text{A}\) değerine ayarlayıp \(112\)–\(144\,\text{A}\) arasında ince ayar yapabilirsiniz.
Sık sorulan sorular
Bu hesap tüm kaynak yöntemleri için geçerli mi? Bu pratik kural, düşük karbonlu çelik için kullanılan örtülü elektrotlara (SMAW) yöneliktir. MIG/MAG ve TIG kaynağında ayarlar farklıdır; özel elektrotların da kendi tabloları vardır.
Elektrot plakadan kalınsa ne yapmalıyım? Daha ince bir elektrot seçin. Genel kural olarak elektrot çapı malzeme kalınlığını aşmamalıdır; ince malzemeler minimum akıma yakın bir değerle kaynatılmalıdır.
Önerilen amperi birebir uygulamalı mıyım? Hayır. Bunu bir başlangıç noktası olarak görün; ardından bir deneme parçası üzerinde ark kararlılığına, dikiş görünümüne ve nüfuziyete bakarak ayarı düzeltin.