Bu hesaplayıcı ne işe yarar?
Kaynak Akımı Hesaplama aracı, elinizde zaten bulunan iki bilgiye göre MIG veya örtülü elektrot (SMAW) kaynağı için hızlı ve mantıklı bir başlangıç akımı verir: metalin kalınlığı ve kullandığınız elektrot ya da tel çapı. Makinenizi bu değerin yakınına ayarlayın, deneme pasosu çekin ve oradan ince ayar yapın. Araç düşük karbonlu yapı çeliği (mild steel) için hazırlanmıştır ve standartlara göre onaylanmış bir kaynak prosedürü değil, pratik bir başparmak kuralı olarak çalışır.
Nasıl kullanılır?
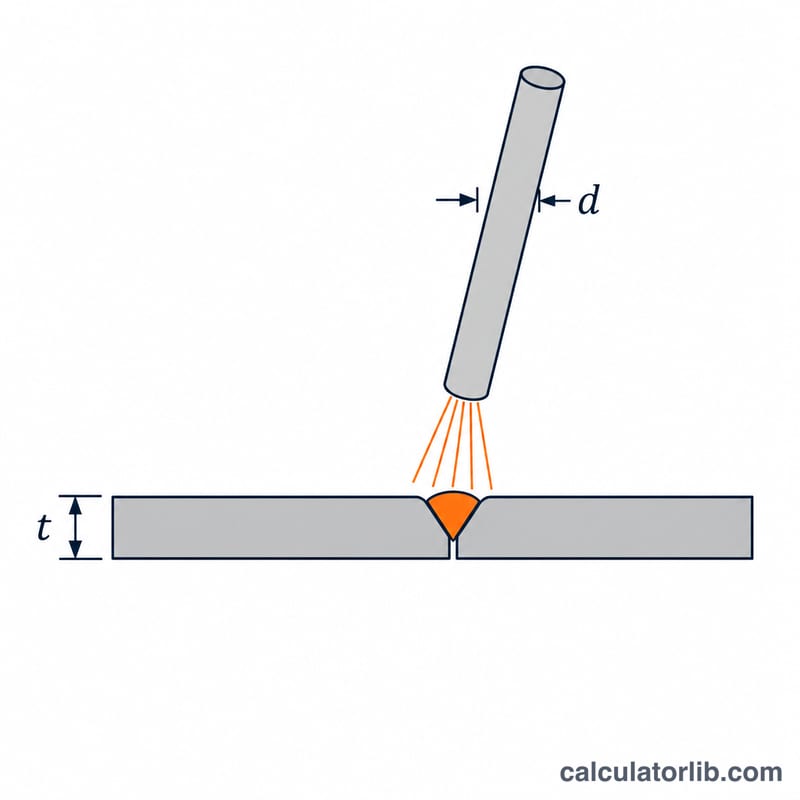
Malzeme kalınlığını milimetre olarak, örtülü elektrotunuzun veya MIG telinizin çapını da milimetre olarak girin; ardından önerilen akımı ve tavsiye edilen çalışma aralığını okuyun. Kalın metal ergimek için daha fazla ısı ister, kalın elektrot ise daha fazla akım taşır; bu yüzden iki girdi de sonucu yukarı çeker.
Formül nasıl çalışır?
Yapı çeliği için hem klasik kalınlık kuralı hem de elektrot kuralı milimetre başına yaklaşık \(40\ \text{A}\) değerine denk gelir. İkisinin ortalaması alındığında her girdiye eşit ağırlık veren tek bir değer elde edilir:
$$A = 20 \times (t + d)$$
Burada \(A\) = önerilen akım (amper), \(t\) = malzeme kalınlığı (mm), \(d\) = elektrot veya tel çapı (mm). Önerilen aralık ise \(0.9A\) ile \(1.1A\) arasındadır; nüfuziyeti ayarlamak için pratik bir pencere sunar.
Çözümlü örnek
\(3\,\text{mm}\) kalınlığında levhayı \(2.4\,\text{mm}\) elektrotla kaynak ettiğinizi varsayalım:
$$A = 20 \times (3 + 2.4) = 20 \times 5.4 = 108\ \text{A}$$
Bu da çalışma aralığını yaklaşık \(97\) ile \(119\ \text{A}\) arasına koyar. 108 A civarında başlayın, pasoyu izleyin; ilerleme hızına ve kaynak pozisyonuna göre ayarlayın.
Kalınlık ve Elektrot Boyutuna Göre Tipik Akım Değerleri (Yapı Çeliği)
Aşağıdaki tablolar, düz pozisyonda düşük karbonlu (yapı) çeliği için üreticilerin verdiği türden genel kılavuz aralıklarını gösterir. Bunlar başparmak kurallarıdır, standartlara göre onaylanmış kaynak prosedür şartnameleri (WPS) değildir. Hesaplayıcının sonucundan biraz farklı olabilirler; çünkü hesaplayıcı her yöntem için tek bir basit doğrusal formül kullanır: \(I = 20 \times (t + d)\). "—" işareti, o kombinasyonun normalde pratik olmadığını belirtir.
Örtülü elektrot (SMAW), E6013 / E7018, amper
| Levha kalınlığı | 2,5 mm elektrot | 3,2 mm elektrot | 4,0 mm elektrot | 5,0 mm elektrot |
|---|---|---|---|---|
| 1,5 mm | 50–70 | — | — | — |
| 2 mm | 60–80 | — | — | — |
| 3 mm | 70–95 | 90–120 | — | — |
| 4 mm | — | 100–130 | 120–150 | — |
| 5 mm | — | 110–140 | 130–170 | — |
| 6 mm | — | 110–140 | 140–180 | 180–220 |
| 10 mm (çok pasolu) | — | 100–140 (kök) | 150–190 | 190–240 |
MIG/MAG masif tel (kısa devre transferi, Ar/CO₂ veya CO₂), amper
| Levha kalınlığı | 0,6 mm tel | 0,8 mm tel | 0,9 mm tel | 1,2 mm tel |
|---|---|---|---|---|
| 1,5 mm | 40–70 | 50–100 | 60–110 | — |
| 2 mm | 50–80 | 70–120 | 80–130 | 100–140 |
| 3 mm | — | 90–140 | 100–160 | 120–180 |
| 4 mm | — | 110–150 | 120–180 | 140–200 |
| 5 mm | — | — | 150–200 | 160–220 |
| 6 mm | — | — | 170–220 | 180–250 |
| 10 mm (çok pasolu) | — | — | — | 200–280 |
Gerçek ayarlar; birleşim tasarımına, koruyucu gaza, tel tipine, kaynak makinesine ve ilerleme hızına bağlıdır. Her zaman sarf malzeme üreticisinin teknik veri sayfasıyla doğrulayın.
Senaryo Karşılaştırması: Yaygın İşler İçin Önerilen Akım
Her satırda \(I = 20 \times (t + d)\) formülü ve \(0.9I\) ile \(1.1I\) arasındaki çalışma aralığı kullanılmıştır.
| İş | Yerine koyma | Önerilen I (A) | Aralık (A) |
|---|---|---|---|
| 1,5 mm sac, 0,8 mm MIG teli | \(20 \times (1.5 + 0.8)\) | 46 | 41,4–50,6 |
| 2 mm levha, 2,5 mm elektrot | \(20 \times (2 + 2.5)\) | 90 | 81–99 |
| 3 mm levha, 2,4 mm elektrot | \(20 \times (3 + 2.4)\) | 108 | 97,2–118,8 |
| 6 mm levha, 3,2 mm elektrot | \(20 \times (6 + 3.2)\) | 184 | 165,6–202,4 |
| 10 mm levha, 4,0 mm elektrot | \(20 \times (10 + 4.0)\) | 280 | 252–308 |
Sonuçların pratik sınırların dışına çıktığı durumlar:
- 10 mm / 4,0 mm durumu 280 A verir; bu, 4,0 mm örtülü elektrotun taşıyabileceği değerin (genellikle yaklaşık 130–200 A) çok üzerindedir. Daha kalın bir elektrot kullanın veya kalın levhayı elektrotun kendi anma akımında birkaç pasoda kaynak edin.
- 6 mm / 3,2 mm durumu (184 A), 3,2 mm örtülü elektrot için olağan aralığın (yaklaşık 90–140 A) üzerindedir. Bunu bir üst sınır olarak değerlendirin; birden fazla paso çekmeniz veya 4,0 mm elektrot kullanmanız gerekebilir.
- 1,5 mm / 0,8 mm durumu (46 A), bazı ayarlarda bir MIG makinesi için düşüktür. Kaynak makinenizin kararlı ark aralığının altında kalabilir.
Formül; yöntemi, pozisyonu veya tel tipini hesaba katmaz. Sonuç, sarf malzemenin anma aralığının dışına çıktığında her zaman anma aralığı geçerlidir.
Akım Sonucunuzu Yorumlama
Hesaplayıcı, tek bir önerilen akım \(I\) ile \(0.9I\) – \(1.1I\) arasında bir aralık verir. Aralığın ortasına yakın bir değerle başlayın, aynı malzemeden bir hurda parça üzerinde deneme pasosu çekin ve küçük adımlarla ayarlayın.
Akımın çok düşük olduğunu gösteren işaretler
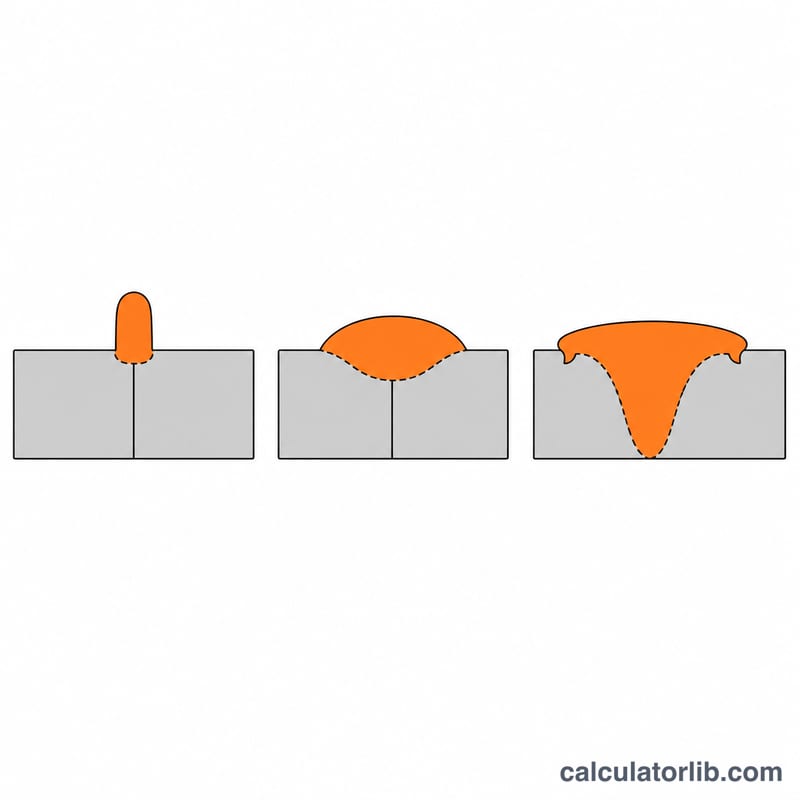
- Zayıf ergime veya soğuk bindirme: Paso, levhaya nüfuz etmek yerine üzerinde durur.
- Dar, ip gibi, yüksek bombeli paso.
- Elektrotun yapışması veya zor, kararsız bir ark başlatma.
- Düşük nüfuziyet ve kökte eksik ergime riski.
Akımın çok yüksek olduğunu gösteren işaretler
- Aşırı sıçrama ve fazla akışkan, yassı, geniş bir kaynak banyosu.
- Paso kenarlarında yanma oluğu (kenar yanması).
- İnce sacda delinme veya çarpılma.
- Kızaran veya aşırı ısınan, örtüsüne zarar veren elektrot.
Ayarı değiştiren etkenler
- Pozisyon: Dik ve tavan kaynağında, banyonun kontrol edilebilir kalması için genellikle daha düşük akım (çoğunlukla yaklaşık %10–20 daha az) gerekir.
- Birleşim tipi: Boşluklu alın birleşimi, köşe birleşimi ve bindirme birleşimi ısıyı farklı taşır. Kalın kesitler ve T birleşimler ısıyı uzaklaştırdığı için ince bir bindirme birleşimine göre daha fazla akım gerektirebilir.
- Malzeme: Formül, yapı çeliği için bir başparmak kuralıdır. Paslanmaz çelik, alüminyum ve yüksek mukavemetli çelikler farklı ayarlar, çoğu zaman da farklı yöntemler gerektirir.
Elektrotun anma aralığıyla ilişkisi
Her elektrot ya da telin ambalajında veya veri sayfasında önerilen bir akım aralığı yazar. Hesaplanan değer (veya \(0.9I\)–\(1.1I\) aralığı) bu aralığın dışında kalıyorsa, anma aralığı içinde kalın; bunun yerine farklı bir çap seçin ya da birden fazla paso kullanın.
Not: Bu sonuç bir başlangıç referansıdır, onaylı bir prosedür değildir. Elektrot veya tel üreticisinin veri sayfası ve geçerli kaynak prosedür şartnamesi önceliklidir.
Sık Sorulan Sorular
Alüminyum veya paslanmaz çelik için de çalışır mı? Yapı çeliğine göre ayarlanmıştır. Alüminyum genellikle daha fazla, paslanmaz çelik ise biraz daha az akım ister; bu yüzden sonucu yalnızca bir referans olarak görün.
Elektrot metalden kalın olmalı mı? Genel olarak hayır. Elektrot çapını kalınlığa uydurun veya ince sacda delinmeyi önlemek için biraz daha küçük seçin.
Neden tek bir sayı yerine aralık veriliyor? Pozisyon, birleşim uyumu ve ilerleme hızı ideal akımı değiştirir; aralık, ayarı gerçek kaynağa göre yapmanıza olanak tanır.