À quoi sert ce calculateur ?
Le calculateur d'intensité de soudage vous donne rapidement un courant de départ cohérent pour le soudage MIG ou à l'électrode enrobée (MMA / SMAW), à partir de deux données que vous connaissez déjà : l'épaisseur du métal et le diamètre de l'électrode ou du fil que vous utilisez. Réglez votre poste près de cette valeur, faites un cordon d'essai, puis affinez. Il est conçu pour l'acier doux et constitue une règle empirique, et non un mode opératoire qualifié selon une norme.
Comment l'utiliser
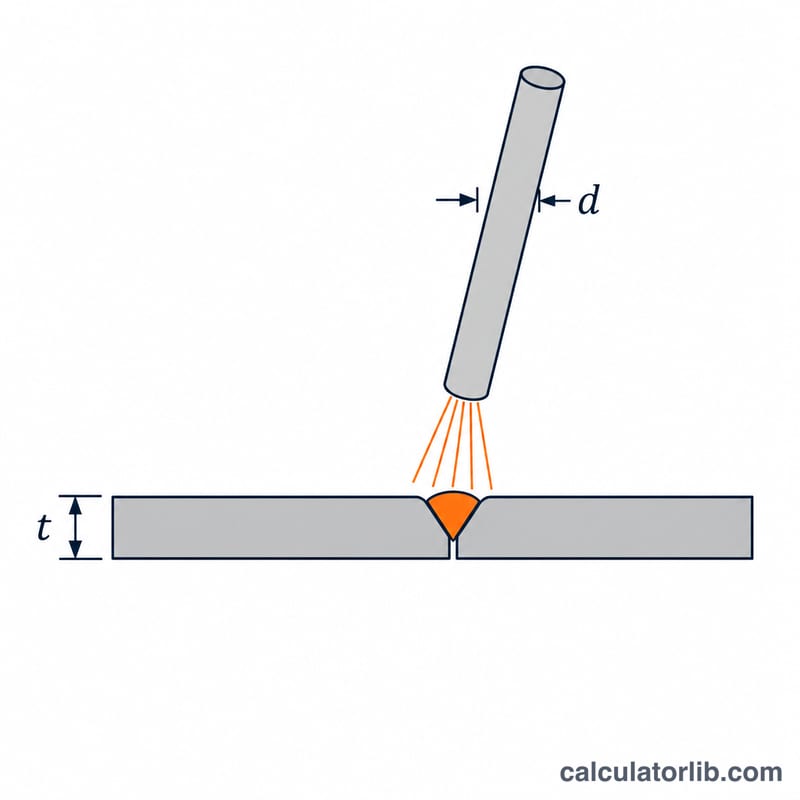
Saisissez l'épaisseur du matériau en millimètres et le diamètre de votre électrode enrobée ou de votre fil MIG en millimètres, puis lisez l'intensité recommandée et la plage de travail suggérée. Plus le métal est épais, plus il faut de chaleur pour le fondre, et plus l'électrode est grosse, plus elle supporte de courant : les deux données font donc monter le résultat.
La formule expliquée
La règle classique selon l'épaisseur comme celle selon l'électrode donnent, pour l'acier doux, environ \(40\ \text{A}\) par millimètre. En les moyennant, on obtient une valeur unique qui pèse équitablement chaque donnée :
$$A = 20 \times (t + d)$$
où \(A\) = intensité recommandée en ampères, \(t\) = épaisseur du matériau en mm et \(d\) = diamètre de l'électrode ou du fil en mm. La plage suggérée va simplement de \(0.9A\) à \(1.1A\), une fenêtre pratique pour régler la pénétration.
Exemple concret
Soudage d'une tôle de \(3\,\text{mm}\) avec une électrode de \(2.4\,\text{mm}\) :
$$A = 20 \times (3 + 2.4) = 20 \times 5.4 = 108\ \text{A}$$
La plage de travail se situe donc environ entre \(97\) et \(119\ \text{A}\). Démarrez autour de 108 A, observez le cordon et ajustez selon la vitesse d'avance et la position.
Intensités types selon l'épaisseur et le diamètre d'électrode (acier doux)
Les tableaux ci-dessous présentent des plages indicatives, du type de celles fournies par les fabricants, pour l'acier doux (faiblement allié en carbone) en position à plat. Ce sont des règles empiriques, et non des descriptifs de mode opératoire de soudage (DMOS/WPS) qualifiés. Elles peuvent différer un peu du résultat du calculateur, car celui-ci applique une seule formule linéaire, \(I = 20 \times (t + d)\), pour tous les procédés. Un « — » signifie que la combinaison n'est normalement pas pratique.
Électrode enrobée (MMA / SMAW), E6013 / E7018, en ampères
| Épaisseur de tôle | Électrode 2,5 mm | Électrode 3,2 mm | Électrode 4,0 mm | Électrode 5,0 mm |
|---|---|---|---|---|
| 1.5 mm | 50–70 | — | — | — |
| 2 mm | 60–80 | — | — | — |
| 3 mm | 70–95 | 90–120 | — | — |
| 4 mm | — | 100–130 | 120–150 | — |
| 5 mm | — | 110–140 | 130–170 | — |
| 6 mm | — | 110–140 | 140–180 | 180–220 |
| 10 mm (multipasses) | — | 100–140 (passe de fond) | 150–190 | 190–240 |
MIG/MAG fil plein (transfert par court-circuit, Ar/CO₂ ou CO₂), en ampères
| Épaisseur de tôle | Fil 0,6 mm | Fil 0,8 mm | Fil 0,9 mm | Fil 1,2 mm |
|---|---|---|---|---|
| 1.5 mm | 40–70 | 50–100 | 60–110 | — |
| 2 mm | 50–80 | 70–120 | 80–130 | 100–140 |
| 3 mm | — | 90–140 | 100–160 | 120–180 |
| 4 mm | — | 110–150 | 120–180 | 140–200 |
| 5 mm | — | — | 150–200 | 160–220 |
| 6 mm | — | — | 170–220 | 180–250 |
| 10 mm (multipasses) | — | — | — | 200–280 |
Les réglages réels dépendent de la préparation du joint, du gaz de protection, du type de fil, du poste à souder et de la vitesse d'avance. Vérifiez toujours la fiche technique du fabricant du consommable.
Comparaison de cas : intensités recommandées pour des travaux courants
Chaque ligne applique \(I = 20 \times (t + d)\) avec une plage de travail de \(0.9I\) à \(1.1I\).
| Travail | Substitution | I recommandée (A) | Plage (A) |
|---|---|---|---|
| Tôle fine 1,5 mm, fil MIG 0,8 mm | \(20 \times (1.5 + 0.8)\) | 46 | 41.4–50.6 |
| Tôle 2 mm, électrode 2,5 mm | \(20 \times (2 + 2.5)\) | 90 | 81–99 |
| Tôle 3 mm, électrode 2,4 mm | \(20 \times (3 + 2.4)\) | 108 | 97.2–118.8 |
| Tôle 6 mm, électrode 3,2 mm | \(20 \times (6 + 3.2)\) | 184 | 165.6–202.4 |
| Tôle 10 mm, électrode 4,0 mm | \(20 \times (10 + 4.0)\) | 280 | 252–308 |
Quand le résultat sort des limites pratiques :
- Le cas 10 mm / 4,0 mm donne 280 A, bien au-dessus de ce que peut supporter une électrode de 4,0 mm (typiquement environ 130–200 A). Utilisez une électrode plus grosse, ou soudez la tôle épaisse en plusieurs passes au courant nominal de l'électrode.
- Le cas 6 mm / 3,2 mm (184 A) dépasse la plage habituelle d'une électrode de 3,2 mm, soit environ 90–140 A. Considérez-le comme une borne haute et prévoyez plusieurs passes ou une électrode de 4,0 mm.
- Le cas 1,5 mm / 0,8 mm (46 A) est bas pour un poste MIG sur certains réglages. Il peut descendre sous la plage d'arc stable de votre poste.
La formule ne tient compte ni du procédé, ni de la position, ni du type de fil. Dès que le résultat sort de la plage nominale du consommable, c'est cette plage nominale qui fait foi.
Bien interpréter votre résultat
Le calculateur donne un courant recommandé \(I\) ainsi qu'une plage de \(0.9I\) à \(1.1I\). Démarrez vers le milieu de la plage, faites un cordon d'essai sur une chute du même matériau et ajustez par petits pas.
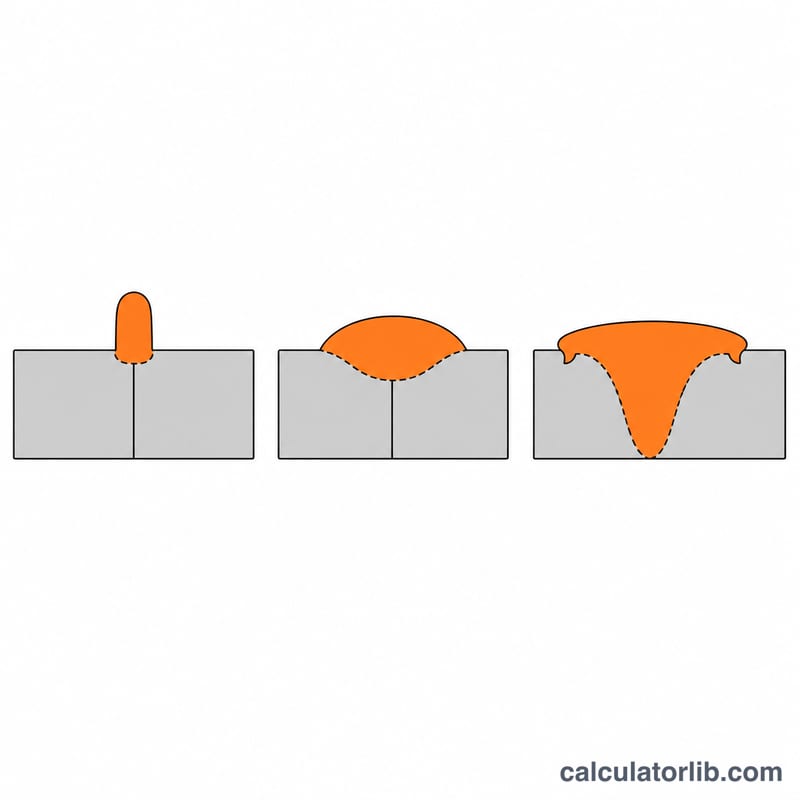
Signes que le courant est trop faible
- Mauvaise fusion ou collage : le cordon repose sur la tôle au lieu de bien mouiller.
- Cordon étroit, en forme de corde, très bombé.
- Électrode qui colle ou amorçage d'arc difficile et instable.
- Pénétration faible et risque de manque de fusion en racine.
Signes que le courant est trop élevé
- Projections excessives et bain trop fluide, plat et large.
- Caniveaux (morsures) le long des bords du cordon.
- Perçage ou déformation sur tôle fine.
- Électrode qui rougit ou surchauffe, ce qui abîme son enrobage.
Facteurs qui modifient le réglage
- Position : le soudage en montant, en corniche ou au plafond demande généralement moins de courant (souvent environ 10 à 20 % de moins) pour garder le bain maîtrisable.
- Type de joint : un bout à bout avec jeu, un angle ou un recouvrement n'évacuent pas la chaleur de la même façon. Les pièces épaisses et les assemblages en T dissipent la chaleur et peuvent nécessiter plus de courant qu'un recouvrement mince.
- Matériau : la formule est une règle empirique pour l'acier doux. L'inox, l'aluminium et les aciers à haute résistance demandent d'autres réglages, et souvent d'autres procédés.
Lien avec la plage nominale de l'électrode
Chaque électrode ou fil possède une plage de courant recommandée, indiquée sur son emballage ou sa fiche technique. Si la valeur calculée (ou sa plage \(0.9I\)–\(1.1I\)) sort de cette plage, restez dans la plage nominale et choisissez plutôt un autre diamètre ou soudez en plusieurs passes.
À noter : ce résultat est une base de départ, pas un mode opératoire qualifié. La fiche technique du fabricant de l'électrode ou du fil, ainsi que tout descriptif de mode opératoire de soudage applicable, prévalent.
FAQ
Est-ce valable pour l'aluminium ou l'inox ? Le calcul est calé sur l'acier doux. L'aluminium demande en général plus de courant et l'inox un peu moins : considérez le résultat comme une base de départ.
L'électrode doit-elle être plus grosse que l'épaisseur du métal ? En règle générale, non. Adaptez le diamètre de l'électrode à l'épaisseur, ou prenez-la un peu plus petite sur tôle fine pour éviter de percer.
Pourquoi une plage plutôt qu'une seule valeur ? La position, l'ajustement du joint et la vitesse d'avance modifient tous le courant idéal : une plage vous permet de régler selon la soudure réelle.