ماذا تفعل هذه الحاسبة؟
تعطيك حاسبة أمبير اللحام قيمة تيار مبدئية معقولة وسريعة للحام الميج (MIG) أو لحام القطب المغلف (SMAW)، اعتمادًا على معلومتين تعرفهما مسبقًا: سماكة المعدن وقطر القطب أو السلك الذي تعمل به. اضبط الماكينة قرب هذه القيمة، ونفّذ خط لحام تجريبيًا، ثم عدّل الإعداد بدقة حسب النتيجة. الحاسبة مصممة للصلب الطري (الصلب منخفض الكربون)، وهي قاعدة تقريبية للاستعانة بها وليست إجراء لحام معتمدًا وفق الأكواد والمواصفات.
طريقة الاستخدام
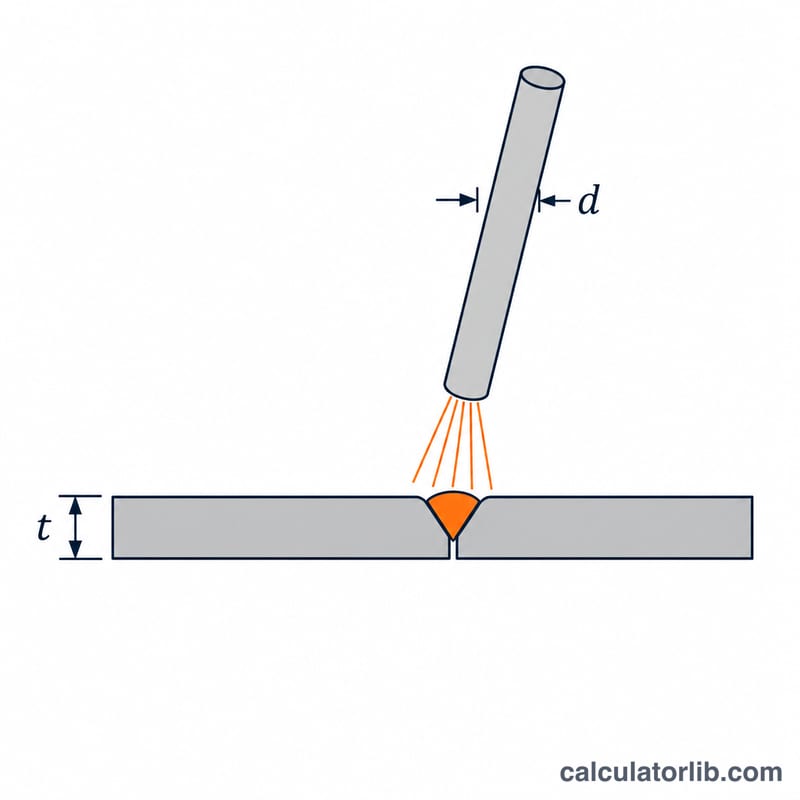
أدخل سماكة المعدن بالمليمتر وقطر قطب اللحام أو سلك الميج بالمليمتر، ثم اقرأ الأمبير الموصى به ونطاق العمل المقترح. كلما زادت سماكة المعدن احتجت إلى حرارة أكبر لصهره، وكلما زاد قطر القطب حمل تيارًا أكبر، لذلك يرفع كلا المدخلين قيمة الأمبير.
شرح المعادلة
تقترب القاعدة المعتمدة على السماكة والقاعدة المعتمدة على القطب في الصلب الطري من \(40\ \text{A}\) لكل مليمتر. وبأخذ المتوسط نحصل على قيمة واحدة تعطي كل مدخل وزنًا متساويًا:
$$A = 20 \times (t + d)$$
حيث \(A\) = الأمبير الموصى به بالأمبير، و\(t\) = سماكة المعدن بالمليمتر، و\(d\) = قطر القطب أو السلك بالمليمتر. أما النطاق المقترح فهو ببساطة من \(0.9A\) إلى \(1.1A\)، وهو هامش عملي لضبط عمق الاختراق.
مثال محلول
لحام صفيحة سماكتها \(3\,\text{mm}\) بقطب قطره \(2.4\,\text{mm}\):
$$A = 20 \times (3 + 2.4) = 20 \times 5.4 = 108\ \text{A}$$
يصبح نطاق العمل تقريبًا من \(97\) إلى \(119\ \text{A}\). ابدأ عند حوالي 108 أمبير، وراقب خط اللحام، ثم عدّل الإعداد حسب سرعة الحركة ووضعية اللحام.
الأمبير المعتاد حسب السماكة وحجم القطب (الصلب الطري)
تعرض الجداول التالية نطاقات إرشادية عامة على غرار ما تنشره الشركات المصنّعة للصلب الطري (منخفض الكربون) في وضعية اللحام المسطح. وهي قواعد تقريبية وليست مواصفات إجراءات لحام (WPS) معتمدة وفق الأكواد. وقد تختلف قليلًا عن ناتج الحاسبة، لأن الحاسبة تستخدم معادلة خطية بسيطة واحدة هي \(I = 20 \times (t + d)\) لكل العمليات. وتعني الإشارة «—» أن هذه التوليفة غير عملية عادةً.
لحام القطب المغلف (SMAW)، E6013 / E7018، بالأمبير
| سماكة الصفيحة | قطب 2.5 مم | قطب 3.2 مم | قطب 4.0 مم | قطب 5.0 مم |
|---|---|---|---|---|
| 1.5 مم | 50–70 | — | — | — |
| 2 مم | 60–80 | — | — | — |
| 3 مم | 70–95 | 90–120 | — | — |
| 4 مم | — | 100–130 | 120–150 | — |
| 5 مم | — | 110–140 | 130–170 | — |
| 6 مم | — | 110–140 | 140–180 | 180–220 |
| 10 مم (تمريرات متعددة) | — | 100–140 (تمريرة الجذر) | 150–190 | 190–240 |
سلك الميج/الماج الصلب (نقل بالدائرة القصيرة، أرغون/ثاني أكسيد الكربون أو ثاني أكسيد الكربون)، بالأمبير
| سماكة الصفيحة | سلك 0.6 مم | سلك 0.8 مم | سلك 0.9 مم | سلك 1.2 مم |
|---|---|---|---|---|
| 1.5 مم | 40–70 | 50–100 | 60–110 | — |
| 2 مم | 50–80 | 70–120 | 80–130 | 100–140 |
| 3 مم | — | 90–140 | 100–160 | 120–180 |
| 4 مم | — | 110–150 | 120–180 | 140–200 |
| 5 مم | — | — | 150–200 | 160–220 |
| 6 مم | — | — | 170–220 | 180–250 |
| 10 مم (تمريرات متعددة) | — | — | — | 200–280 |
تعتمد الإعدادات الفعلية على تصميم الوصلة وغاز الحماية ونوع السلك ومصدر الطاقة وسرعة الحركة. تأكد دائمًا من ورقة البيانات الصادرة عن الشركة المصنّعة للمستهلكات.
مقارنة سيناريوهات: الأمبير الموصى به لأعمال شائعة
يطبّق كل صف المعادلة \(I = 20 \times (t + d)\) مع نطاق عمل من \(0.9I\) إلى \(1.1I\).
| العمل | التعويض | الأمبير الموصى به I (A) | النطاق (A) |
|---|---|---|---|
| صفيحة رقيقة 1.5 مم، سلك ميج 0.8 مم | \(20 \times (1.5 + 0.8)\) | 46 | 41.4–50.6 |
| صفيحة 2 مم، قطب 2.5 مم | \(20 \times (2 + 2.5)\) | 90 | 81–99 |
| صفيحة 3 مم، قطب 2.4 مم | \(20 \times (3 + 2.4)\) | 108 | 97.2–118.8 |
| صفيحة 6 مم، قطب 3.2 مم | \(20 \times (6 + 3.2)\) | 184 | 165.6–202.4 |
| صفيحة 10 مم، قطب 4.0 مم | \(20 \times (10 + 4.0)\) | 280 | 252–308 |
حين تخرج النتائج عن الحدود العملية:
- حالة 10 مم / 4.0 مم تعطي 280 أمبير، وهو أعلى بكثير مما يتحمله قطب قطره 4.0 مم (عادةً نحو 130–200 أمبير). استخدم قطبًا أكبر، أو نفّذ لحام الصفائح السميكة على عدة تمريرات عند التيار المقنّن للقطب نفسه.
- حالة 6 مم / 3.2 مم (184 أمبير) أعلى من النطاق المعتاد لقطب 3.2 مم، وهو نحو 90–140 أمبير. اعتبرها حدًا أعلى، وتوقّع أن تحتاج إلى عدة تمريرات أو قطب 4.0 مم.
- حالة 1.5 مم / 0.8 مم (46 أمبير) منخفضة لماكينة الميج في بعض الإعدادات، وقد تقع دون نطاق القوس المستقر في ماكينتك.
لا تأخذ المعادلة في الحسبان نوع العملية أو وضعية اللحام أو نوع السلك. ومتى خرجت النتيجة عن النطاق المقنّن للمستهلك، فالأولوية للنطاق المقنّن.
كيف تفسّر نتيجة الأمبير
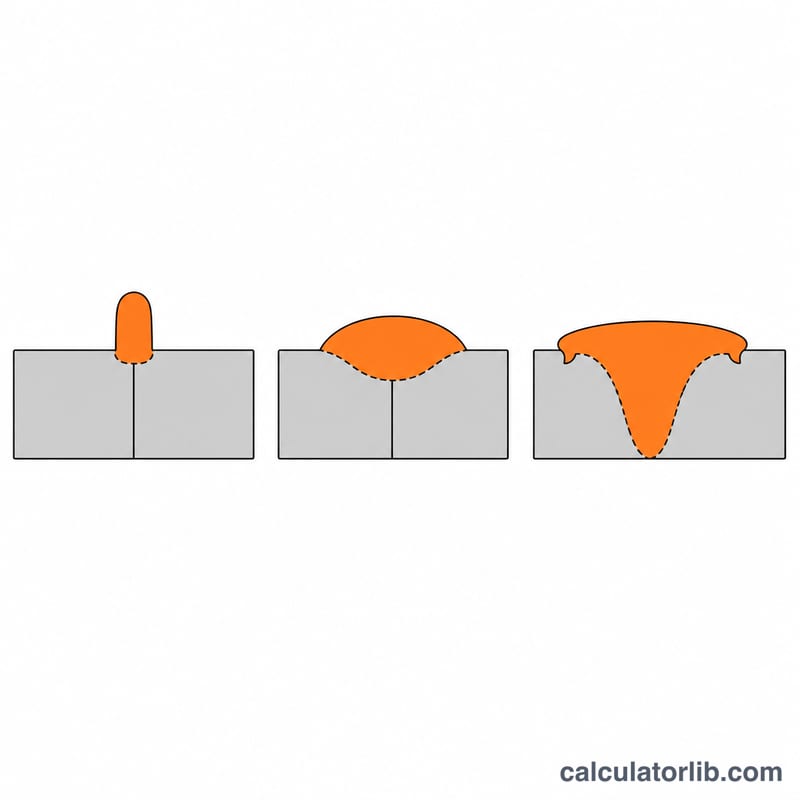
تعطيك الحاسبة تيارًا موصى به واحدًا \(I\) إضافة إلى نطاق من \(0.9I\) إلى \(1.1I\). ابدأ قرب منتصف النطاق، ونفّذ خط لحام تجريبيًا على قطعة خردة من المادة نفسها، ثم عدّل بخطوات صغيرة.
علامات أن التيار منخفض جدًا
- ضعف الانصهار أو التحام بارد: يستقر خط اللحام فوق الصفيحة بدل أن يتغلغل فيها.
- خط لحام ضيق حبلي الشكل ومرتفع التاج.
- التصاق القطب أو صعوبة في بدء القوس وعدم استقراره.
- اختراق ضحل وخطر عدم الانصهار الكامل عند الجذر.
علامات أن التيار مرتفع جدًا
- تناثر زائد وبركة لحام سائلة ومسطحة وعريضة أكثر من اللازم.
- حزّ جانبي (Undercut) عند أطراف خط اللحام.
- ثقب في المعدن أو تشوّه في الصفائح الرقيقة.
- احمرار القطب أو سخونته الزائدة مما يتلف غلافه.
عوامل تغيّر الإعداد
- الوضعية: اللحام العمودي والعلوي يحتاج عادةً إلى تيار أقل (غالبًا بنحو 10–20%) لتبقى بركة اللحام تحت السيطرة.
- نوع الوصلة: الوصلة التناكبية ذات الفجوة، والوصلة الزاوية، ووصلة التراكب، كل منها يحمل الحرارة بطريقة مختلفة. والأقسام السميكة ووصلات T تسحب الحرارة بعيدًا وقد تحتاج إلى تيار أكبر من وصلة تراكب رقيقة.
- المادة: المعادلة قاعدة تقريبية للصلب الطري. أما الستانلس ستيل والألمنيوم والفولاذ عالي المتانة فتحتاج إلى إعدادات مختلفة، وكثيرًا ما إلى عمليات لحام مختلفة.
العلاقة بالنطاق المقنّن للقطب
لكل قطب أو سلك نطاق تيار موصى به مطبوع على عبوته أو في ورقة بياناته. إذا وقعت القيمة المحسوبة (أو نطاقها \(0.9I\)–\(1.1I\)) خارج هذا النطاق، فالتزم بالنطاق المقنّن واختر قطرًا مختلفًا أو نفّذ عدة تمريرات بدلًا من ذلك.
ملاحظة: هذه النتيجة خط أساس للبدء وليست إجراء لحام معتمدًا. وتتقدم عليها ورقة بيانات الشركة المصنّعة للقطب أو السلك، وأي مواصفة إجراء لحام (WPS) معمول بها.
الأسئلة الشائعة
هل تصلح الحاسبة للألمنيوم أو الستانلس ستيل؟ هي مضبوطة للصلب الطري. الألمنيوم يحتاج عادةً إلى تيار أكبر والستانلس إلى تيار أقل قليلًا، لذا اعتبر النتيجة خط أساس فقط.
هل يجب أن يكون القطب أسمك من المعدن؟ عمومًا لا. اجعل قطر القطب مناسبًا للسماكة، أو اختر قطبًا أصغر قليلًا في الصفائح الرقيقة لتجنب الثقب.
لماذا نطاق وليس رقمًا واحدًا؟ لأن وضعية اللحام وتطابق أطراف الوصلة وسرعة الحركة كلها تغيّر التيار المثالي، فيتيح لك النطاق الضبط بحسب اللحام الفعلي.