ما المقصود بالحرارة المُدخَلة في اللحام؟
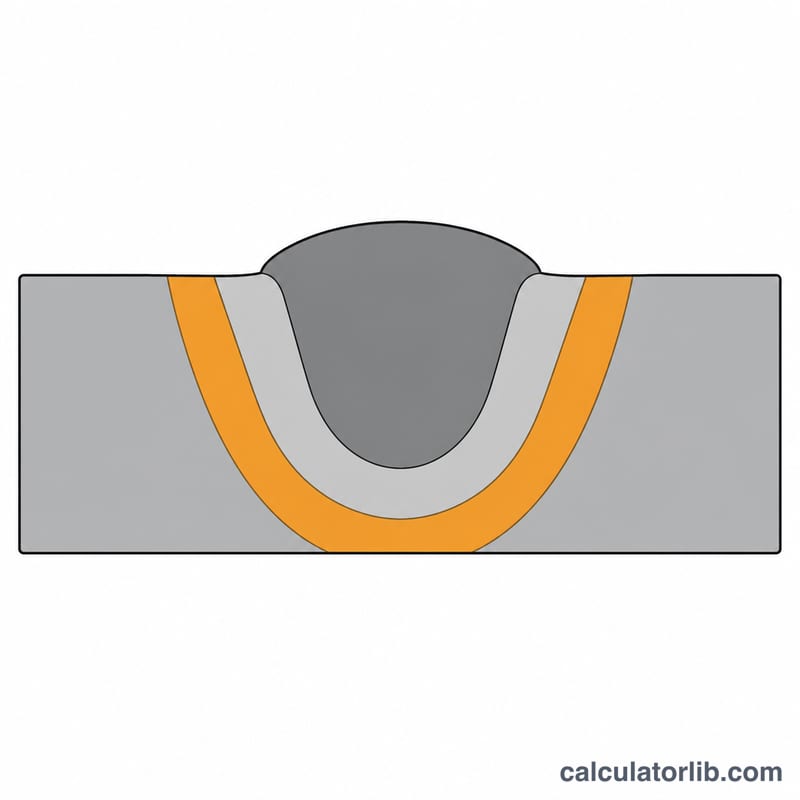
الحرارة المُدخَلة هي مقدار الطاقة الحرارية التي تُنقل إلى الوصلة لكل وحدة طول من خط اللحام، وتُقاس عادةً بالكيلوجول لكل مليمتر (kJ/mm). وهي من أهم المتغيّرات في اللحام بالقوس الكهربائي، إذ تتحكّم في معدّل التبريد، وحجم المنطقة المتأثّرة حراريًا (HAZ)، ونمو الحبيبات، والصلادة، والتشوّه المتبقّي. ولهذا كثيرًا ما تفرض مواصفات إجراءات اللحام (WPS) والأكواد مثل AWS وISO حدودًا دنيا وعليا للحرارة المُدخَلة لضمان الخواص الميكانيكية المطلوبة.
المعادلة
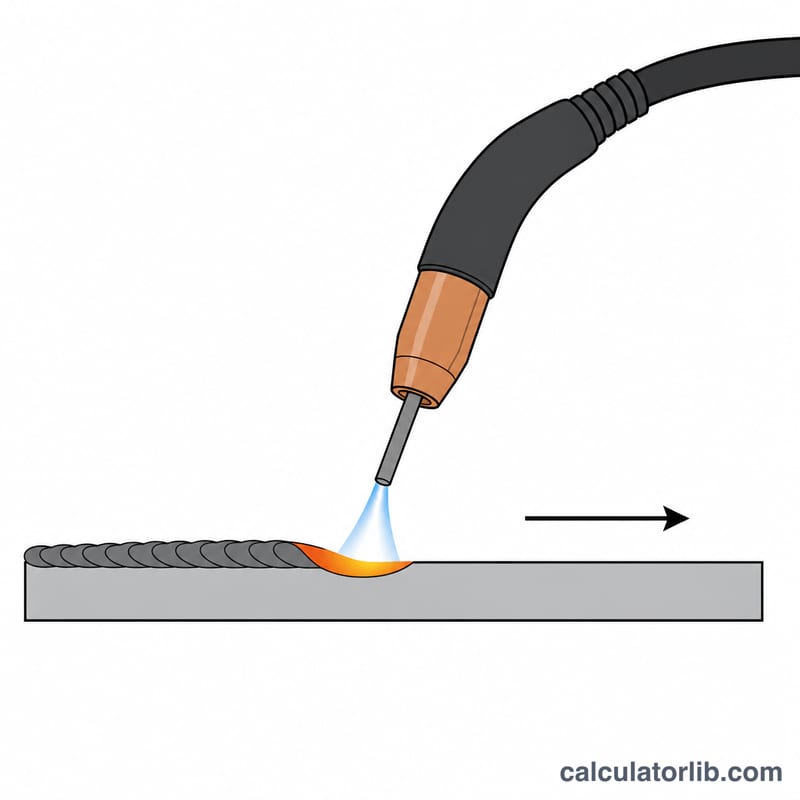
تجمع الحرارة المُدخَلة بين قدرة القوس الكهربائية وسرعة تقدّم الشعلة، ثم تُضرب في معامل كفاءة القوس (الحرارية) \(\eta\):
$$\text{HI} = \frac{\eta \times V \times I \times 60}{S \times 1000}$$حيث \(V\) = جهد القوس بالفولت، و\(I\) = تيار اللحام بالأمبير، و\(S\) = سرعة التقدّم بوحدة mm/min، و\(\eta\) كفاءة بلا وحدة (نحو 0.8 لعمليتي MIG/MAG وSMAW، و0.6 لعملية TIG، وقريبة من 1.0 للحام بالقوس المغمور). العامل 60 يحوّل السرعة من الدقيقة إلى الثانية، والعامل 1000 يحوّل الجول إلى كيلوجول.
كيفية استخدام الحاسبة
أدخِل قيم جهد القوس والتيار وسرعة التقدّم المقيسة، ثم اختر كفاءة بين 0 و1 مناسبة لعمليتك. تُرجع الأداة الحرارة المُدخَلة الصافية، وقدرة القوس الخام \(P = V \times I\)، والحرارة المُدخَلة الإجمالية عند كفاءة 100% كي تتمكّن من مقارنتها بحدود الكود.
مثال محلول
لنفترض أنّ \(V = 25\) V، و\(I = 200\) A، و\(S = 300\) mm/min، و\(\eta = 0.8\). القيمة الإجمالية تكون:
$$\frac{25 \times 200 \times 60}{300 \times 1000} = \frac{300000}{300000} = 1.0\,\text{kJ/mm}$$وبتطبيق الكفاءة: \(\text{HI} = 0.8 \times 1.0 = 0.8\,\text{kJ/mm}\)، مع قدرة قوس تساوي \(25 \times 200 = 5000\,\text{W}\).
عوامل كفاءة القوس حسب عملية اللحام
كفاءة القوس (الحرارية) \(\eta\) هي النسبة من طاقة القوس الكهربائية التي تدخل فعليًا إلى قطعة العمل على شكل حرارة. وهي معامل ضرب مطلوب في معادلة الحرارة الداخلة \(\text{HI} = \dfrac{V \times I \times 60}{v \times 1000} \times \eta\). القيم أدناه تتبع اصطلاح كفاءة النقل المستخدم في المعيار EN 1011-1 (وما يعادله من إرشادات AWS/ISO)، وهو معيار دولي وليس معيارًا وطنيًا واحدًا. استخدم دائمًا قيمة \(\eta\) التي يحددها الكود المعمول به لديك أو مواصفة إجراء اللحام (WPS)، لأن الاصطلاحات قد تختلف.
| عملية اللحام | المدى النموذجي لـ \(\eta\) | القيمة الموصى بها |
|---|---|---|
| SMAW / MMA (اللحام اليدوي بالقوس المعدني، بالقطب المغلف) | 0.75 – 0.85 | 0.8 |
| MIG/MAG — GMAW (اللحام بالقوس المعدني والغاز) | 0.75 – 0.85 | 0.8 |
| FCAW (اللحام بالقوس بالسلك المحشو بالمسحوق) | 0.75 – 0.85 | 0.8 |
| TIG / GTAW (اللحام بالقوس بقطب التنجستن والغاز) | 0.55 – 0.65 | 0.6 |
| SAW (اللحام بالقوس المغمور) | 0.90 – 1.00 | 1.0 |
| القوس البلازمي (PAW) | 0.55 – 0.65 | 0.6 |
لاحظ أن لحام TIG والبلازما لهما أدنى كفاءة لأن حصة أكبر من طاقة القوس تُفقد إلى المحيط وإلى القطب، في حين أن اللحام بالقوس المغمور هو الأعلى لأن طبقة المسحوق تحصر الحرارة. بموجب المعيار EN 1011-1، يؤخذ لحام SAW عادةً بقيمة \(\eta = 1.0\).
تحويلات وحدات سرعة الحركة
تتوقع معادلة الحرارة الداخلة في هذه الأداة سرعة الحركة بوحدة مم/دقيقة. إذا كانت معايير اللحام لديك مسجلة بوحدات أخرى، فحوِّلها أولًا. العلاقات الأساسية هي: \(1\ \text{سم/دقيقة} = 10\ \text{مم/دقيقة}\)، و \(1\ \text{بوصة/دقيقة} = 25.4\ \text{مم/دقيقة}\)، و \(1\ \text{مم/ثانية} = 60\ \text{مم/دقيقة}\).
| من | اضرب في | الناتج (مم/دقيقة) |
|---|---|---|
| 1 سم/دقيقة | 10 | 10 مم/دقيقة |
| 1 بوصة/دقيقة | 25.4 | 25.4 مم/دقيقة |
| 1 مم/ثانية | 60 | 60 مم/دقيقة |
| 12 بوصة/دقيقة | 25.4 | 304.8 مم/دقيقة |
| 5 مم/ثانية | 60 | 300 مم/دقيقة |
| 25 سم/دقيقة | 10 | 250 مم/دقيقة |
يمكن كذلك الإبلاغ عن ناتج الحرارة الداخلة بوحدات طول مختلفة. لأن \(1\ \text{بوصة} = 25.4\ \text{مم}\)، فإن تحويل الناتج هو:
$$1\ \text{كيلوجول/مم} = 25.4\ \text{كيلوجول/بوصة}$$
لذا فإن حرارة داخلة قدرها \(1.5\ \text{كيلوجول/مم}\) تساوي \(1.5 \times 25.4 = 38.1\ \text{كيلوجول/بوصة}\). حوِّل مدخلاتك إلى مم/دقيقة قبل الحساب، ثم حوِّل الإجابة فقط إذا كان الكود المعمول به لديك أو مواصفة إجراء اللحام (WPS) يبلّغ عن الحرارة الداخلة لكل بوصة.
المديات النموذجية للحرارة الداخلة حسب العملية
النطاقات أدناه هي مديات استرشادية شائعة الملاحظة عمليًا لكل عملية وتطبيق. وهي ليست حدودًا بحد ذاتها — إذ يُحدَّد الحد الأدنى والأقصى الملزم للحرارة الداخلة لأي وصلة بواسطة مواصفة إجراء اللحام (WPS) والكود المعمول بهما، وهو يتغير حسب المادة الأساسية والسُمك والخصائص المطلوبة.
| العملية / التطبيق | الحرارة الداخلة النموذجية (كيلوجول/مم) |
|---|---|
| TIG / GTAW — المقاطع الرقيقة | 0.2 – 0.8 |
| MIG/MAG — GMAW | 0.5 – 2.5 |
| SMAW / MMA (بالقطب) | 1 – 3 |
| SAW (اللحام بالقوس المغمور) | 2 – 5 |
مثال محلول. لخط لحام MIG/MAG يُنفَّذ عند \(25\ \text{فولت}\)، و \(200\ \text{أمبير}\)، وسرعة حركة \(300\ \text{مم/دقيقة}\)، وكفاءة \(0.8\):
$$\text{HI} = \frac{25 \times 200 \times 60}{300 \times 1000} \times 0.8 = \frac{300000}{300000} \times 0.8 = 0.8\ \text{كيلوجول/مم}$$
يعطي هذا حرارة داخلة قدرها 0.8 كيلوجول/مم، وهي تقع ضمن نطاق MIG/MAG النموذجي أعلاه.
تحكم أكواد مثل AWS D1.1 (الفولاذ الإنشائي في الولايات المتحدة)، و ISO 15614، و EN 1011 كيفية تأهيل الحرارة الداخلة وتحديدها. عمومًا تؤدي الحرارة الداخلة الأعلى إلى توسيع المنطقة المتأثرة بالحرارة (HAZ) وزيادة التشوه، في حين أن الحرارة الداخلة المنخفضة جدًا قد تسبب تصلّبًا وخطر تشقق في بعض أنواع الفولاذ. تعامل مع هذه المديات كمرجع مبدئي فقط، واعتمد دائمًا على مواصفة إجراء اللحام (WPS) والكود المعمول بهما لمادتك وسُمكها.
الأسئلة الشائعة
هل زيادة الحرارة المُدخَلة تحسّن اللحام دائمًا؟ ليس دائمًا. فالحرارة الزائدة تُكبّر الحبيبات وتُليّن المنطقة المتأثّرة حراريًا وتزيد التشوّه؛ أما الحرارة القليلة فتسبّب تبريدًا سريعًا وتشقّقًا وعدم انصهار كافٍ.
هل ينبغي إدراج الكفاءة في الحساب؟ كثيرًا ما تعتمد الأكواد على طاقة القوس (كفاءة 100%)؛ فلا تستخدم الكفاءة إلا عندما تطلب مواصفتك الحرارة المُدخَلة الفعلية.
ما الوحدات المستخدمة هنا؟ مدخلات بالفولت والأمبير وmm/min تُعطي ناتجًا بوحدة kJ/mm. حوّل السرعة أولًا إلى mm/min إذا كانت معطاة بوحدة cm/min أو in/min.