ما هي حاسبة استواء السطح بتسع نقاط؟
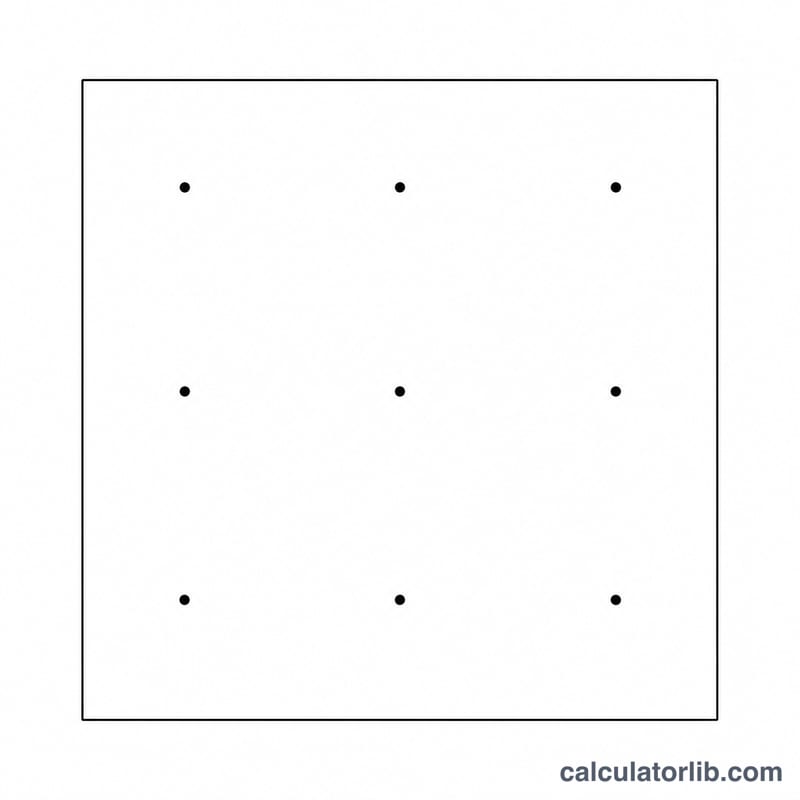
تُقدّر حاسبة استواء السطح بتسع نقاط مقدار انحراف استواء سطح مُشغَّل ميكانيكيًا أو مجلوخ بالاعتماد على تسع قراءات للارتفاع مأخوذة على امتداد القطعة. في مراقبة الجودة أثناء التصنيع، عادةً ما يفحص المعاينون السطح وفق شبكة 3×3 ويسجّلون مقدار ارتفاع أو انخفاض كل نقطة نسبةً إلى مرجع محدَّد. ويُعدّ أكبر فرق بين القمة والقاع مؤشرًا بسيطًا وعمليًا على مدى استواء السطح فعليًا.
شرح المعادلة
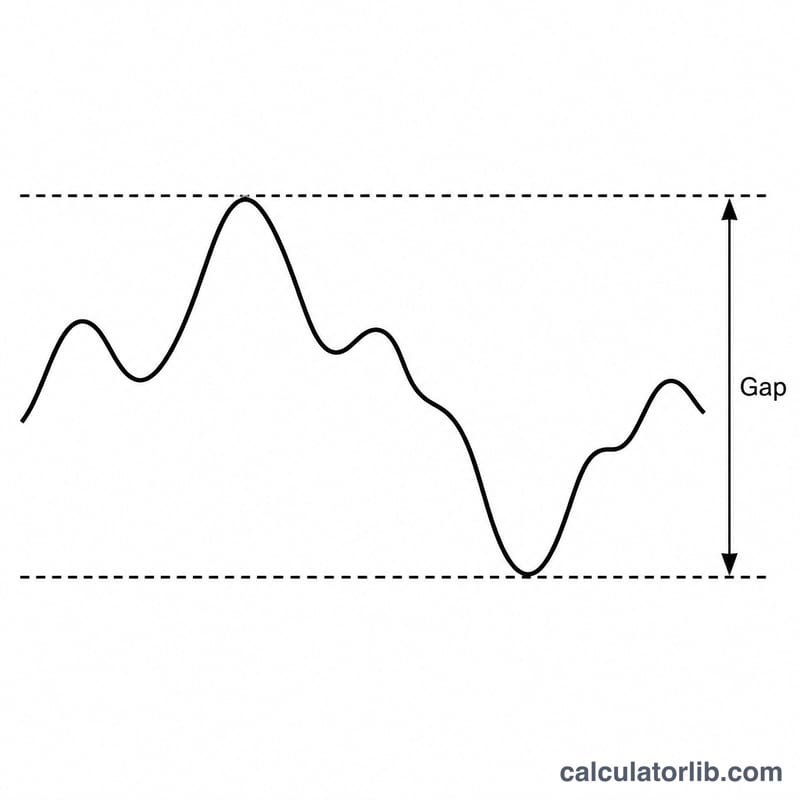
انحراف الاستواء هو مدى الارتفاعات المقيسة: أي أعلى قراءة مطروحًا منها أدنى قراءة.
$$\text{Flatness} = h_{max} - h_{min}$$
حيث \(h_{max}\) هي أعلى نقطة مقيسة، و\(h_{min}\) هي أدناها، وكل \(h_i\) تمثّل واحدة من القراءات التسع بالمليمتر. كما تعطي الحاسبة متوسط الارتفاع:
$$\bar{h} = \frac{1}{9}\sum_{i=1}^{9} h_i$$
طريقة الاستخدام
قِس تسع نقاط على امتداد السطح وفق نمط شبكي منتظم، ثم أدخل كل قيمة بالمليمتر. استخدم المرجع (الأساس القياسي) نفسه في جميع القراءات لتكون الأرقام قابلة للمقارنة. تعطيك الأداة انحراف الاستواء، والارتفاعين الأقصى والأدنى، والمتوسط.
مثال محلول
لنفترض أن القراءات التسع هي 10 و12 و11 و9 و13 و10 و8 و14 و11 مم. القيمة القصوى هي \(14\) مم والدنيا هي \(8\) مم، وبالتالي:
$$\text{Flatness} = 14 - 8 = 6\,\text{mm}$$
أما المتوسط فهو \(\bar{h} = \tfrac{98}{9} \approx 10.89\,\text{mm}\).
حدود تفاوت الاستواء النموذجية حسب العملية والمعيار
يُحدَّد الاستواء عادةً بالمليمترات (mm) أو الميكرومترات (µm) كحدٍّ واحدٍ من القمة إلى القاع. تنقسم الأرقام أدناه إلى مجموعتين: التفاوتات العامة من المعيار الدولي ISO 2768-2 (التي تُطبَّق عندما يستدعيها الرسم دون أن يعطي إشارة استواء فردية)، والاستواء النموذجي القابل للتحقيق حسب عملية التشغيل الآلي، وهي نطاقات عامة من ممارسات الورشة وليست قيمًا معيارية ثابتة.
تفاوتات الاستواء العامة وفق ISO 2768-2 (mm)
بموجب ISO 2768-2، يعتمد الاستواء المسموح به على الضلع الأطول للسطح (نطاق الطول الاسمي) وفئة التفاوت المختارة H أو K أو L. هذه هي القيم المجدولة في المعيار.
| نطاق الطول الاسمي (mm) | الفئة H (mm) | الفئة K (mm) | الفئة L (mm) |
|---|---|---|---|
| حتى 10 | 0.02 | 0.05 | 0.1 |
| أكثر من 10 حتى 30 | 0.05 | 0.1 | 0.2 |
| أكثر من 30 حتى 100 | 0.1 | 0.2 | 0.4 |
| أكثر من 100 حتى 300 | 0.2 | 0.4 | 0.8 |
| أكثر من 300 حتى 1000 | 0.3 | 0.6 | 1.2 |
| أكثر من 1000 حتى 3000 | 0.4 | 0.8 | 1.6 |
المصدر: ISO 2768-2 (التفاوتات الهندسية العامة). الفئة H هي الأدق، والفئة L هي الأخشن. هذا معيار دولي؛ ويجب أن يشير الرسم إليه حتى تُطبَّق هذه القيم.
الاستواء النموذجي القابل للتحقيق حسب العملية
النطاقات أدناه هي مراجع هندسية عامة واسعة الاقتباس لما يمكن أن تحققه كل عملية عادةً على جزء صُلب؛ وهي غير مأخوذة من معيار منشور واحد، والنتائج الفعلية تتفاوت بحسب المادة والحجم والتثبيت وحالة الآلة.
| العملية | الاستواء النموذجي القابل للتحقيق (mm) |
|---|---|
| الصقل (Lapping) / الكشط اليدوي الدقيق | ≈ 0.0005 – 0.005 |
| جلخ الأسطح | ≈ 0.005 – 0.02 |
| التفريز الدقيق (الناعم) | ≈ 0.02 – 0.05 |
| التفريز العام / الخشن | ≈ 0.1 – 0.3 وما فوق |
هذه الأرقام الخاصة بالعمليات هي إرشادات عامة من ممارسات الورشة، وليست معيارًا رسميًا. عندما يذكر الرسم تفاوت استواء، فإن تلك الإشارة هي التي تحكم — قارن قيمتك المقاسة من القمة إلى القاع بها، لا بهذه النطاقات النموذجية.
تفسير نتيجة الاستواء الخاصة بك
تُبلِّغ هذه الحاسبة عن الاستواء من القمة إلى القاع — أي الفرق بين أعلى وأدنى قراءة من قراءات الارتفاع التسع:
$$\text{الاستواء} = \max(\text{P1}, \dots, \text{P9}) - \min(\text{P1}, \dots, \text{P9})$$بمصطلحات الأبعاد الهندسية والتفاوتات (GD&T) (المُعرَّفة دوليًا في ISO 1101، وفي الولايات المتحدة في ASME Y14.5)، تُعرِّف إشارة الاستواء منطقة تفاوت محدودة بمستويين متوازيين يفصل بينهما مسافة t، حيث t هي قيمة الاستواء المحددة. يجب أن يقع السطح بأكمله بين هذين المستويين. نتيجتك من القمة إلى القاع هي تقدير مباشر للفصل الفعلي الذي سيحتاجه السطح، لذا تقارنها بقيمة الاستواء t في الرسم:
- النتيجة ≤ التفاوت: تقع النقاط المقاسة ضمن المنطقة — يجتاز السطح الاختبار لتلك النقاط.
- النتيجة > التفاوت: تتجاوز النقاط المقاسة المنطقة — يفشل السطح.
على سبيل المثال، تسع قراءات بحدٍّ أقصى 0.09 mm وحدٍّ أدنى 0.02 mm تعطي استواءً من القمة إلى القاع مقداره 0.07 mm. وهذا يجتاز تفاوتًا قدره 0.1 mm ويفشل عند تفاوت قدره 0.05 mm.
قيد مهم: تسع نقاط شبكية تُقرِّب السطح؛ لكنها لا تلتقط الاستواء الحقيقي بالكامل. الانحرافات الواقعة بين النقاط المقاسة — النتوءات الموضعية، أو الانخفاضات، أو انحدار الحواف، أو التموّج عند تباعد أدق — لا تُرصد. يأخذ التحقق الحقيقي من الاستواء وفق GD&T السطح بأكمله في الاعتبار (على سبيل المثال، سحابة نقاط كثيفة من آلة قياس إحداثيات CMM أو ماسح بصري)، لذا فإن نتيجة اجتياز مبنية على 9 نقاط تشير إلى المطابقة عند تلك النقاط فقط، وليست ضمانًا للسطح الكامل.
الأسئلة الشائعة
هل القيمة الأقل للاستواء أفضل؟ نعم. فكلما صغُر الانحراف كان السطح أقرب إلى المستوى المثالي.
هل يهم المرجع القياسي المعتمد؟ إضافة مقدار ثابت إلى جميع النقاط لا يغيّر انحراف الاستواء، لأنه يزيح القيمتين القصوى والدنيا بالمقدار نفسه.
ما الوحدة التي ينبغي استخدامها؟ تصلح أي وحدة ما دامت متسقة؛ وتظهر النتائج بالوحدة نفسها التي تُدخلها، وهي المليمتر عادةً.