9포인트 평면도 계산기란?
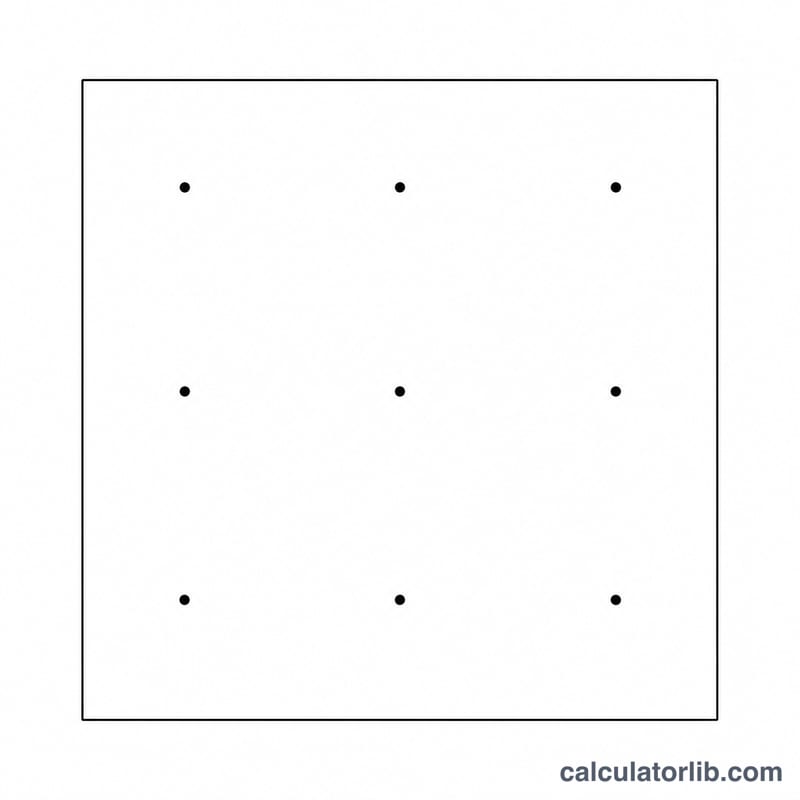
9포인트 평면도 계산기는 가공하거나 연삭한 표면 위에서 측정한 9개의 높이 값을 이용해 표면의 평면도 편차를 추정합니다. 가공 품질관리(QC) 현장에서는 검사자가 흔히 3×3 격자 형태로 표면을 측정하고, 각 지점이 기준면에 비해 얼마나 솟거나 꺼졌는지를 기록합니다. 가장 큰 최고-최저 차이는 표면이 실제로 얼마나 평평한지를 보여주는 간단하면서도 실용적인 지표입니다.
공식 이해하기
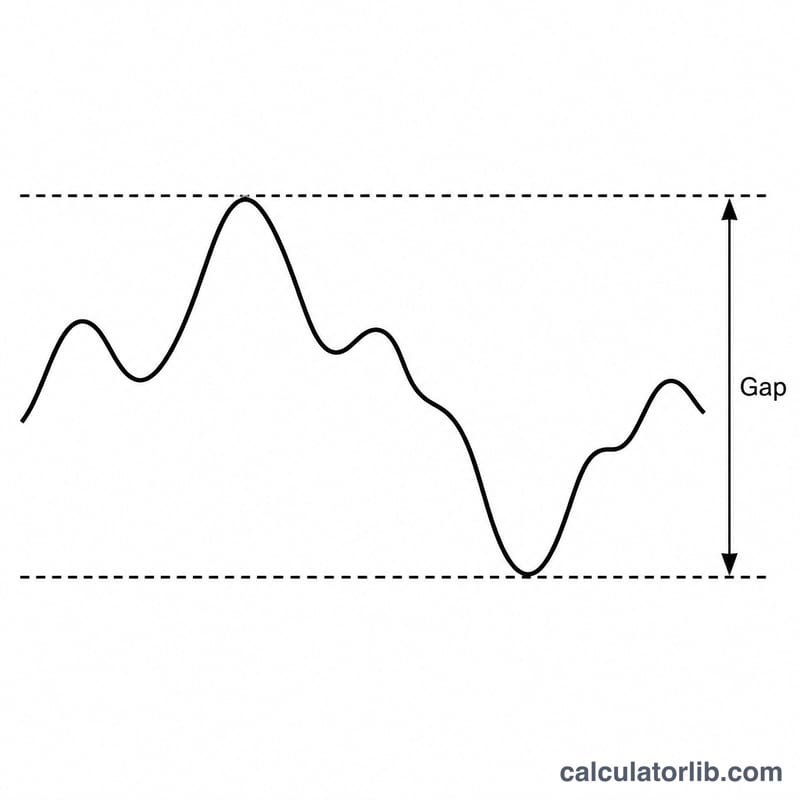
평면도 편차는 측정된 높이 값들의 범위, 즉 최댓값에서 최솟값을 뺀 값입니다.
$$\text{Flatness} = h_{max} - h_{min}$$
여기서 \(h_{max}\)는 가장 높은 측정 지점, \(h_{min}\)은 가장 낮은 지점이며, 각 \(h_i\)는 밀리미터 단위로 측정한 9개 값 중 하나입니다. 계산기는 평균 높이도 함께 알려줍니다.
$$\bar{h} = \frac{1}{9}\sum_{i=1}^{9} h_i$$
사용 방법
일정한 격자 패턴을 따라 표면의 9개 지점을 측정하고 각 값을 밀리미터 단위로 입력하세요. 모든 측정에 동일한 기준면(데이텀)을 사용해야 값들을 서로 비교할 수 있습니다. 이 도구는 평면도 편차와 함께 최대 높이, 최소 높이, 평균값을 반환합니다.
계산 예시
9개 측정값이 각각 10, 12, 11, 9, 13, 10, 8, 14, 11 mm라고 가정해 보겠습니다. 최댓값은 \(14\) mm, 최솟값은 \(8\) mm이므로 다음과 같습니다.
$$\text{Flatness} = 14 - 8 = 6\,\text{mm}$$
평균은 \(\bar{h} = \tfrac{98}{9} \approx 10.89\,\text{mm}\)입니다.
공정 및 표준별 일반적인 평면도 공차
평면도는 일반적으로 밀리미터(mm) 또는 마이크로미터(µm) 단위로 단일 최고점-최저점(peak-to-valley) 한계값으로 규정됩니다. 아래 수치는 두 그룹으로 나뉩니다. 하나는 국제 표준 ISO 2768-2의 일반 공차(도면이 이 표준을 인용하되 개별 평면도 지시를 하지 않을 때 적용됨)이고, 다른 하나는 가공 공정별 일반적으로 달성 가능한 평면도로, 이는 고정된 표준 값이라기보다는 일반적인 현장 실무 범위입니다.
ISO 2768-2 일반 평면도 공차 (mm)
ISO 2768-2에서 허용되는 평면도는 표면의 긴 변(공칭 길이 범위)과 선택된 공차 등급 H, K 또는 L에 따라 달라집니다. 아래는 이 표준에 표로 정리된 값입니다.
| 공칭 길이 범위 (mm) | 등급 H (mm) | 등급 K (mm) | 등급 L (mm) |
|---|---|---|---|
| 10 이하 | 0.02 | 0.05 | 0.1 |
| 10 초과 30 이하 | 0.05 | 0.1 | 0.2 |
| 30 초과 100 이하 | 0.1 | 0.2 | 0.4 |
| 100 초과 300 이하 | 0.2 | 0.4 | 0.8 |
| 300 초과 1000 이하 | 0.3 | 0.6 | 1.2 |
| 1000 초과 3000 이하 | 0.4 | 0.8 | 1.6 |
출처: ISO 2768-2 (일반 기하 공차). 등급 H가 가장 정밀하고, L이 가장 거칩니다. 이것은 국제 표준이며, 이 값들이 적용되려면 도면이 이 표준을 참조해야 합니다.
공정별 일반적으로 달성 가능한 평면도
아래 범위는 각 공정이 강성 부품에서 일반적으로 유지할 수 있는 값에 대해 널리 인용되는 일반 엔지니어링 참고치입니다. 이는 단일하게 발행된 표준에서 가져온 것이 아니며, 실제 결과는 재료, 크기, 고정 방식, 기계 상태에 따라 달라집니다.
| 공정 | 일반적으로 달성 가능한 평면도 (mm) |
|---|---|
| 래핑 / 정밀 수작업 스크레이핑 | ≈ 0.0005 – 0.005 |
| 표면 연삭 | ≈ 0.005 – 0.02 |
| 정밀(미세) 밀링 | ≈ 0.02 – 0.05 |
| 일반 / 황삭 밀링 | ≈ 0.1 – 0.3 이상 |
이 공정 수치는 일반적인 현장 실무 지침이며, 공식 표준이 아닙니다. 도면에 평면도 공차가 명시되어 있으면 그 지시가 우선합니다. 측정한 최고점-최저점 값을 이 일반 범위가 아니라 그 지시값과 비교하십시오.
평면도 결과 해석하기
이 계산기는 최고점-최저점(peak-to-valley) 평면도, 즉 9개의 높이 측정값 중 가장 높은 값과 가장 낮은 값의 차이를 보고합니다:
$$\text{평면도} = \max(\text{P1}, \dots, \text{P9}) - \min(\text{P1}, \dots, \text{P9})$$GD&T 관점에서(국제적으로는 ISO 1101에, 미국에서는 ASME Y14.5에 정의됨), 평면도 지시는 거리 t만큼 떨어진 두 평행 평면으로 경계 지어진 공차 영역을 정의하며, 여기서 t는 규정된 평면도 값입니다. 전체 표면이 이 두 평면 사이에 놓여야 합니다. 측정한 최고점-최저점 결과는 표면에 필요한 실제 간격을 직접 추정한 값이므로, 이를 도면의 평면도 값 t와 비교합니다:
- 결과 ≤ 공차: 측정된 점들이 영역 안에 들어옵니다 — 해당 점들에 대해 표면은 합격입니다.
- 결과 > 공차: 측정된 점들이 영역을 벗어납니다 — 표면은 불합격입니다.
예를 들어, 최댓값 0.09 mm, 최솟값 0.02 mm인 9개의 측정값은 최고점-최저점 평면도 0.07 mm를 줍니다. 이는 0.1 mm 공차는 통과하고 0.05 mm 공차는 불합격입니다.
중요한 한계: 9개의 격자점은 표면을 근사할 뿐이며, 참 평면도를 완전히 담아내지는 못합니다. 측정 점들 사이에 위치한 편차 — 국소적인 돌출, 함몰, 가장자리 처짐(edge roll-off), 또는 더 조밀한 간격에서의 굴곡(waviness) — 은 보이지 않습니다. 참된 GD&T 평면도 검증은 표면 전체를 고려하므로(예를 들어 CMM이나 광학 스캐너로 얻은 조밀한 점군), 9점 결과가 합격이라는 것은 그 점들에서의 적합성만을 나타낼 뿐 전체 표면에 대한 보장은 아닙니다.
자주 묻는 질문
평면도 값은 낮을수록 좋은가요? 네. 편차가 작을수록 표면이 이상적인 평면에 더 가깝다는 뜻입니다.
기준면(데이텀)이 결과에 영향을 주나요? 모든 지점에 동일한 오프셋을 더해도 평면도 편차는 변하지 않습니다. 최댓값과 최솟값이 똑같이 이동하기 때문입니다.
어떤 단위를 사용해야 하나요? 일관되게 사용하는 단위라면 무엇이든 괜찮습니다. 결과는 입력한 단위와 동일하게 나오며, 보통은 밀리미터를 사용합니다.