Máy Tính Độ Phẳng 9 Điểm là gì?
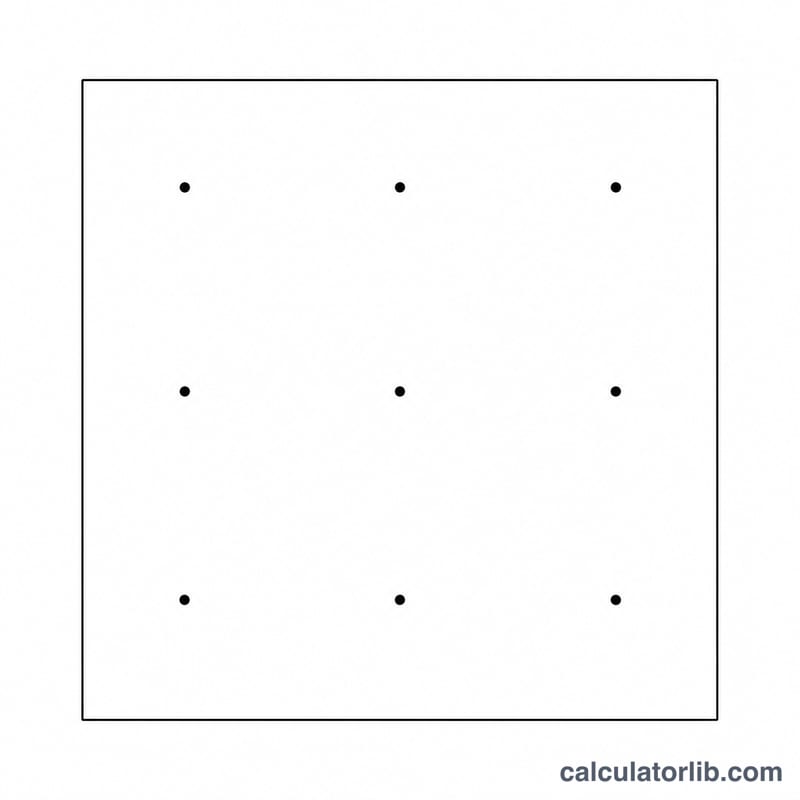
Máy Tính Độ Phẳng 9 Điểm giúp ước lượng sai lệch độ phẳng của một bề mặt gia công hoặc mài bằng chín giá trị chiều cao đo tại nhiều vị trí trên chi tiết. Trong kiểm soát chất lượng (QC) ngành cơ khí, kiểm tra viên thường rà bề mặt theo lưới 3×3 và ghi lại mức chênh lệch của từng điểm so với một mặt chuẩn. Chênh lệch đỉnh–đáy lớn nhất là một chỉ số đơn giản, thực tế cho biết bề mặt thật sự phẳng đến đâu.
Giải thích công thức
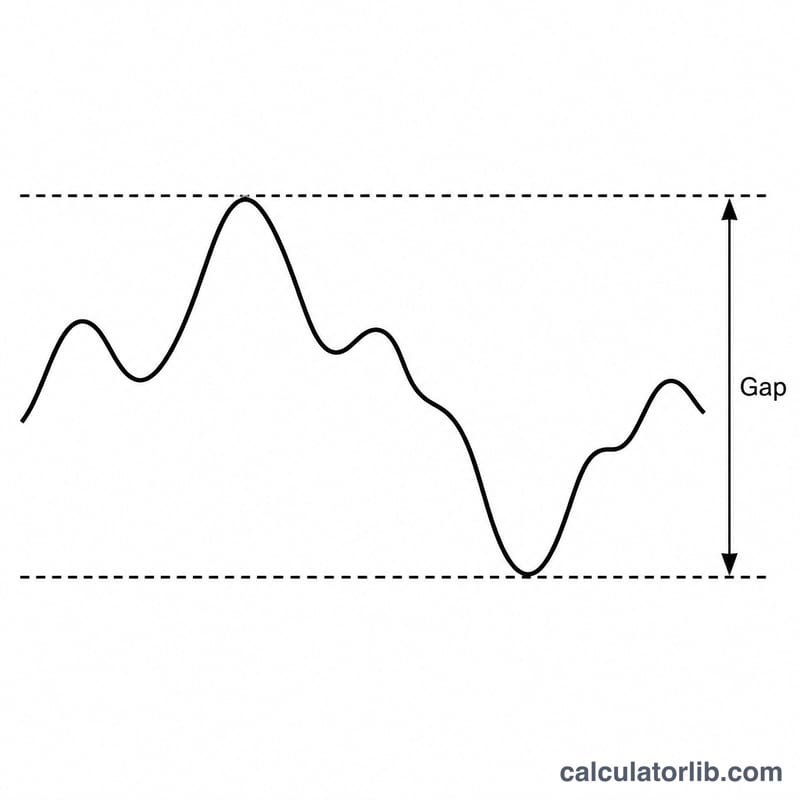
Sai lệch độ phẳng chính là khoảng biến thiên của các chiều cao đo được: giá trị lớn nhất trừ đi giá trị nhỏ nhất.
$$\text{Flatness} = h_{max} - h_{min}$$
Trong đó \(h_{max}\) là điểm đo cao nhất, \(h_{min}\) là điểm thấp nhất, và mỗi \(h_i\) là một trong chín giá trị đo tính bằng milimét. Công cụ cũng cho biết chiều cao trung bình:
$$\bar{h} = \frac{1}{9}\sum_{i=1}^{9} h_i$$
Cách sử dụng
Hãy đo chín điểm trên bề mặt theo một lưới đều nhất quán rồi nhập từng giá trị tính bằng milimét. Dùng chung một mặt chuẩn cho mọi lần đo để các số liệu có thể so sánh được với nhau. Công cụ sẽ trả về sai lệch độ phẳng, chiều cao lớn nhất và nhỏ nhất, cùng chiều cao trung bình.
Ví dụ minh họa
Giả sử chín giá trị đo lần lượt là 10, 12, 11, 9, 13, 10, 8, 14 và 11 mm. Giá trị lớn nhất là \(14\) mm và nhỏ nhất là \(8\) mm, do đó:
$$\text{Flatness} = 14 - 8 = 6\,\text{mm}$$
Giá trị trung bình là \(\bar{h} = \tfrac{98}{9} \approx 10.89\,\text{mm}\).
Dung sai độ phẳng điển hình theo quy trình gia công và tiêu chuẩn
Độ phẳng thường được quy định bằng milimét (mm) hoặc micromét (µm) dưới dạng một giới hạn đơn từ đỉnh đến đáy (peak-to-valley). Các số liệu bên dưới được chia thành hai nhóm: dung sai chung từ tiêu chuẩn quốc tế ISO 2768-2 (áp dụng khi một bản vẽ viện dẫn nó nhưng không đưa ra chỉ dẫn độ phẳng riêng), và độ phẳng điển hình có thể đạt được theo quy trình gia công, vốn là các khoảng giá trị theo thực hành chung trong xưởng chứ không phải các giá trị tiêu chuẩn cố định.
Dung sai độ phẳng chung theo ISO 2768-2 (mm)
Theo ISO 2768-2, độ phẳng cho phép phụ thuộc vào cạnh dài hơn của bề mặt (khoảng chiều dài danh nghĩa) và cấp dung sai được chọn là H, K hoặc L. Đây là các giá trị đã được lập bảng của tiêu chuẩn này.
| Khoảng chiều dài danh nghĩa (mm) | Cấp H (mm) | Cấp K (mm) | Cấp L (mm) |
|---|---|---|---|
| đến 10 | 0.02 | 0.05 | 0.1 |
| trên 10 đến 30 | 0.05 | 0.1 | 0.2 |
| trên 30 đến 100 | 0.1 | 0.2 | 0.4 |
| trên 100 đến 300 | 0.2 | 0.4 | 0.8 |
| trên 300 đến 1000 | 0.3 | 0.6 | 1.2 |
| trên 1000 đến 3000 | 0.4 | 0.8 | 1.6 |
Nguồn: ISO 2768-2 (dung sai hình học chung). Cấp H là mịn nhất, L là thô nhất. Đây là một tiêu chuẩn quốc tế; một bản vẽ phải viện dẫn nó thì các giá trị này mới được áp dụng.
Độ phẳng điển hình có thể đạt được theo quy trình
Các khoảng giá trị bên dưới là những tài liệu tham khảo kỹ thuật chung được trích dẫn rộng rãi về mức mà mỗi quy trình thường có thể giữ được trên một chi tiết cứng vững; chúng không được lấy từ một tiêu chuẩn công bố duy nhất, và kết quả thực tế thay đổi theo vật liệu, kích thước, cách gá kẹp và tình trạng máy.
| Quy trình | Độ phẳng điển hình có thể đạt được (mm) |
|---|---|
| Mài rà (lapping) / cạo tay chính xác | ≈ 0.0005 – 0.005 |
| Mài phẳng bề mặt | ≈ 0.005 – 0.02 |
| Phay chính xác (phay tinh) | ≈ 0.02 – 0.05 |
| Phay chung / phay thô | ≈ 0.1 – 0.3 và cao hơn |
Các số liệu quy trình này là hướng dẫn theo thực hành chung trong xưởng, không phải là một tiêu chuẩn chính thức. Khi một bản vẽ nêu rõ dung sai độ phẳng, thì chỉ dẫn đó có hiệu lực chi phối — hãy so sánh giá trị đỉnh-đến-đáy đo được của bạn với nó, chứ không phải với các khoảng điển hình này.
Diễn giải kết quả độ phẳng của bạn
Công cụ tính này báo cáo độ phẳng đỉnh-đến-đáy — chênh lệch giữa giá trị chiều cao cao nhất và thấp nhất trong chín số đọc chiều cao của bạn:
$$\text{Độ phẳng} = \max(\text{P1}, \dots, \text{P9}) - \min(\text{P1}, \dots, \text{P9})$$Theo thuật ngữ GD&T (được định nghĩa ở phạm vi quốc tế trong ISO 1101 và, tại Hoa Kỳ, trong ASME Y14.5), một chỉ dẫn độ phẳng xác định một vùng dung sai được giới hạn bởi hai mặt phẳng song song cách nhau một khoảng t, trong đó t là giá trị độ phẳng được quy định. Toàn bộ bề mặt phải nằm giữa hai mặt phẳng đó. Kết quả đỉnh-đến-đáy của bạn là ước lượng trực tiếp về khoảng cách thực tế mà bề mặt sẽ cần, nên bạn so sánh nó với giá trị độ phẳng t của bản vẽ:
- Kết quả ≤ dung sai: các điểm đo nằm gọn trong vùng — bề mặt đạt yêu cầu tại các điểm đó.
- Kết quả > dung sai: các điểm đo vượt quá vùng — bề mặt không đạt.
Ví dụ, chín số đọc với giá trị lớn nhất là 0.09 mm và nhỏ nhất là 0.02 mm cho độ phẳng đỉnh-đến-đáy là 0.07 mm. Giá trị đó sẽ đạt với dung sai 0.1 mm và không đạt với dung sai 0.05 mm.
Hạn chế quan trọng: chín điểm lưới xấp xỉ bề mặt; chúng không nắm bắt đầy đủ độ phẳng thực. Các sai lệch nằm giữa các điểm đo — chỗ lồi cục bộ, chỗ lõm, mép bị vê tròn, hoặc gợn sóng ở khoảng cách mịn hơn — sẽ không được nhìn thấy. Việc kiểm tra độ phẳng GD&T thực sự xem xét toàn bộ bề mặt (ví dụ, một đám mây điểm dày đặc từ máy đo tọa độ CMM hoặc máy quét quang học), nên một kết quả 9 điểm đạt chỉ cho thấy sự phù hợp tại các điểm đó mà thôi, chứ không phải là sự bảo đảm cho toàn bộ bề mặt.
Câu hỏi thường gặp
Giá trị độ phẳng càng nhỏ có tốt hơn không? Đúng vậy. Sai lệch càng nhỏ nghĩa là bề mặt càng gần với một mặt phẳng lý tưởng.
Mặt chuẩn tham chiếu có ảnh hưởng không? Việc cộng thêm một lượng cố định vào mọi điểm không làm thay đổi sai lệch độ phẳng, vì nó dịch chuyển cả giá trị lớn nhất lẫn nhỏ nhất một lượng như nhau.
Nên dùng đơn vị nào? Bất kỳ đơn vị nào nhất quán đều được; kết quả sẽ cùng đơn vị với số liệu bạn nhập, thường là milimét.