Qu'est-ce que le calculateur de planéité 9 points ?
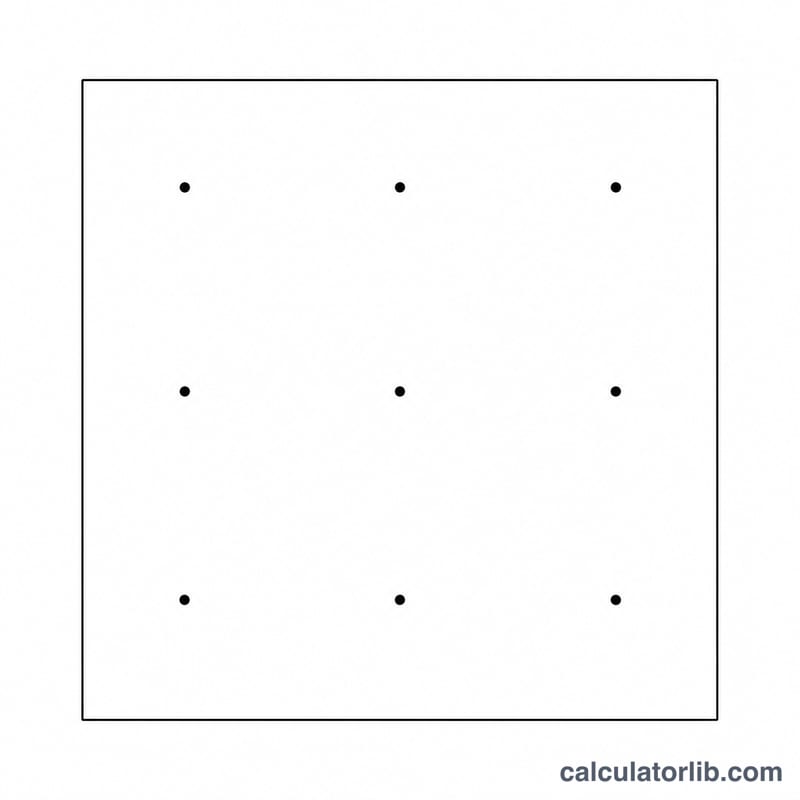
Le calculateur de planéité 9 points évalue le défaut de planéité d'une surface usinée ou rectifiée à partir de neuf relevés de hauteur pris sur la pièce. En contrôle qualité de l'usinage, les contrôleurs palpent couramment une surface selon une grille 3×3 et notent de combien chaque point s'élève ou s'abaisse par rapport à une référence. Le plus grand écart crête-à-creux constitue un indicateur simple et concret de la planéité réelle de la surface.
La formule expliquée
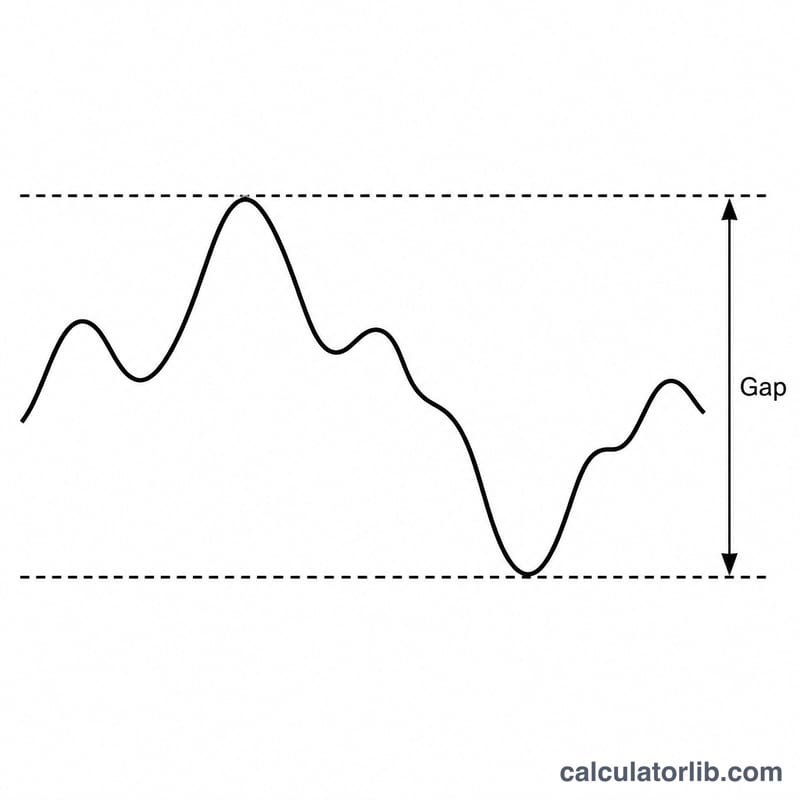
Le défaut de planéité correspond à l'étendue des hauteurs mesurées : le relevé maximal moins le relevé minimal.
$$\text{Flatness} = h_{max} - h_{min}$$
Ici, \(h_{max}\) désigne le point le plus haut mesuré, \(h_{min}\) le plus bas, et chaque \(h_i\) correspond à l'un des neuf relevés exprimés en millimètres. Le calculateur indique également la hauteur moyenne :
$$\bar{h} = \frac{1}{9}\sum_{i=1}^{9} h_i$$
Comment l'utiliser
Mesurez neuf points sur la surface selon une grille régulière et saisissez chaque valeur en millimètres. Utilisez la même référence (datum) pour tous les relevés afin que les valeurs soient comparables. L'outil renvoie le défaut de planéité, les hauteurs maximale et minimale, ainsi que la moyenne.
Exemple concret
Supposons que les neuf relevés soient 10, 12, 11, 9, 13, 10, 8, 14 et 11 mm. Le maximum vaut \(14\) mm et le minimum \(8\) mm, d'où :
$$\text{Flatness} = 14 - 8 = 6\,\text{mm}$$
La moyenne est \(\bar{h} = \tfrac{98}{9} \approx 10.89\,\text{mm}\).
Tolérances de planéité typiques par procédé et par norme
La planéité est normalement spécifiée en millimètres (mm) ou en micromètres (µm) sous la forme d'une limite unique crête-à-creux. Les chiffres ci-dessous se répartissent en deux groupes : les tolérances générales issues de la norme internationale ISO 2768-2 (qui s'appliquent lorsqu'un plan y fait référence sans donner d'indication individuelle de planéité), et la planéité typiquement atteignable selon le procédé d'usinage, qui sont des plages générales de pratique d'atelier plutôt que des valeurs normalisées fixes.
Tolérances générales de planéité selon l'ISO 2768-2 (mm)
Selon l'ISO 2768-2, la planéité autorisée dépend du côté le plus long de la surface (plage de longueur nominale) et de la classe de tolérance choisie H, K ou L. Ce sont les valeurs tabulées de la norme.
| Plage de longueur nominale (mm) | Classe H (mm) | Classe K (mm) | Classe L (mm) |
|---|---|---|---|
| jusqu'à 10 | 0.02 | 0.05 | 0.1 |
| de plus de 10 jusqu'à 30 | 0.05 | 0.1 | 0.2 |
| de plus de 30 jusqu'à 100 | 0.1 | 0.2 | 0.4 |
| de plus de 100 jusqu'à 300 | 0.2 | 0.4 | 0.8 |
| de plus de 300 jusqu'à 1000 | 0.3 | 0.6 | 1.2 |
| de plus de 1000 jusqu'à 3000 | 0.4 | 0.8 | 1.6 |
Source : ISO 2768-2 (tolérances géométriques générales). La classe H est la plus fine, la classe L la plus grossière. Il s'agit d'une norme internationale ; un plan doit y faire référence pour que ces valeurs s'appliquent.
Planéité typiquement atteignable selon le procédé
Les plages ci-dessous sont des références d'ingénierie générales largement citées pour ce que chaque procédé peut typiquement tenir sur une pièce rigide ; elles ne sont pas tirées d'une seule norme publiée, et les résultats réels varient selon le matériau, la taille, le montage et l'état de la machine.
| Procédé | Planéité typiquement atteignable (mm) |
|---|---|
| Rodage / grattage manuel de précision | ≈ 0.0005 – 0.005 |
| Rectification plane | ≈ 0.005 – 0.02 |
| Fraisage de précision (fin) | ≈ 0.02 – 0.05 |
| Fraisage général / d'ébauche | ≈ 0.1 – 0.3 et au-delà |
Ces chiffres de procédé constituent une orientation générale de pratique d'atelier, et non une norme formelle. Lorsqu'un plan indique une tolérance de planéité, c'est cette indication qui prévaut — comparez votre valeur crête-à-creux mesurée à celle-ci, et non à ces plages typiques.
Interpréter votre résultat de planéité
Ce calculateur indique la planéité crête-à-creux — la différence entre la plus haute et la plus basse de vos neuf mesures de hauteur :
$$\text{Planéité} = \max(\text{P1}, \dots, \text{P9}) - \min(\text{P1}, \dots, \text{P9})$$En termes de GD&T (définis à l'échelle internationale dans l'ISO 1101 et, aux États-Unis, dans l'ASME Y14.5), une indication de planéité définit une zone de tolérance délimitée par deux plans parallèles distants d'une valeur t, où t est la valeur de planéité spécifiée. Toute la surface doit se situer entre ces deux plans. Votre résultat crête-à-creux est une estimation directe de l'écart réel dont la surface aurait besoin, vous le comparez donc à la valeur de planéité t du plan :
- Résultat ≤ tolérance : les points mesurés tiennent dans la zone — la surface est conforme pour ces points.
- Résultat > tolérance : les points mesurés dépassent la zone — la surface est non conforme.
Par exemple, neuf mesures avec un maximum de 0.09 mm et un minimum de 0.02 mm donnent une planéité crête-à-creux de 0.07 mm. Cela passerait une tolérance de 0.1 mm et échouerait à une tolérance de 0.05 mm.
Limitation importante : neuf points de grille approximent la surface ; ils ne rendent pas pleinement compte de la planéité réelle. Les écarts situés entre les points mesurés — bosses locales, creux, retombée de bord ou ondulation à un pas plus fin — ne sont pas détectés. Une vérification de planéité GD&T véritable considère l'ensemble de la surface (par exemple, un nuage de points dense provenant d'une MMT ou d'un scanner optique) ; ainsi, un résultat en 9 points conforme indique la conformité à ces points uniquement, et non une garantie pour la surface complète.
FAQ
Une valeur de planéité plus faible est-elle préférable ? Oui. Un écart plus petit signifie que la surface se rapproche davantage d'un plan parfait.
La référence (datum) a-t-elle une importance ? Ajouter un décalage constant à chaque point ne modifie pas le défaut de planéité, car cela déplace le maximum et le minimum de la même quantité.
Quelles unités utiliser ? Toute unité cohérente convient ; les résultats sont exprimés dans l'unité que vous saisissez, généralement le millimètre.