¿Qué es la Calculadora de Planitud de 9 Puntos?
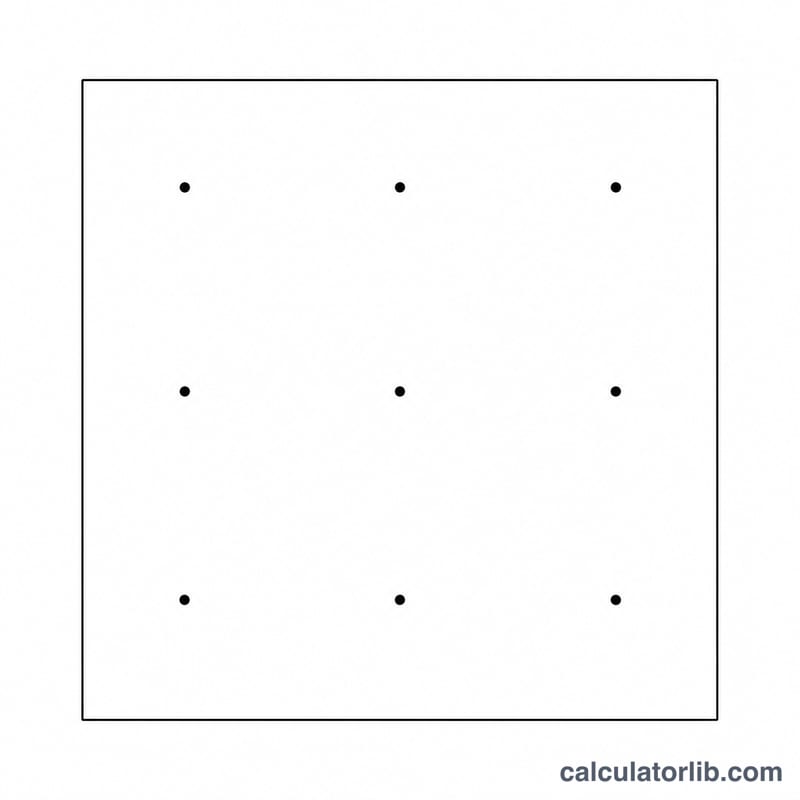
La Calculadora de Planitud de 9 Puntos estima la desviación de planitud de una superficie mecanizada o rectificada a partir de nueve mediciones de altura tomadas sobre la pieza. En el control de calidad de mecanizado, los inspectores suelen palpar la superficie en una cuadrícula de 3×3 y registran cuánto sube o baja cada punto respecto a una referencia. La mayor diferencia entre pico y valle es un indicador sencillo y práctico de lo plana que es realmente la superficie.
La fórmula explicada
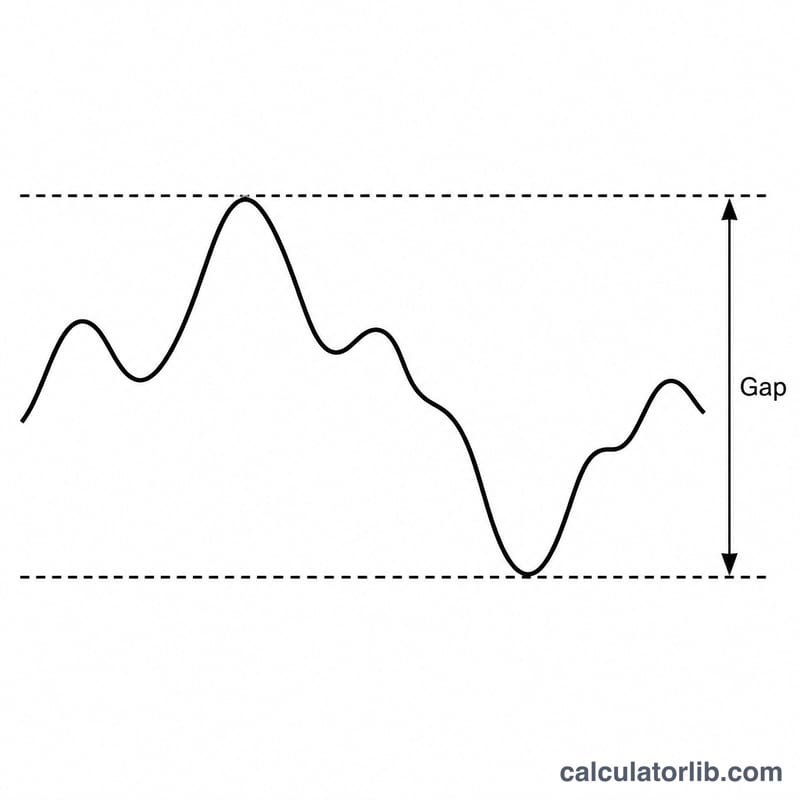
La desviación de planitud es el rango de las alturas medidas: la lectura máxima menos la lectura mínima.
$$\text{Planitud} = h_{max} - h_{min}$$
Aquí \(h_{max}\) es el punto más alto medido, \(h_{min}\) es el más bajo y cada \(h_i\) es una de las nueve lecturas en milímetros. La calculadora también indica la altura media:
$$\bar{h} = \frac{1}{9}\sum_{i=1}^{9} h_i$$
Cómo usarla
Mide nueve puntos a lo largo de la superficie siguiendo un patrón de cuadrícula uniforme e introduce cada valor en milímetros. Usa el mismo plano de referencia (datum) en todas las lecturas para que los números sean comparables. La herramienta devuelve la desviación de planitud, las alturas máxima y mínima, y la media.
Ejemplo resuelto
Supongamos que las nueve lecturas son 10, 12, 11, 9, 13, 10, 8, 14 y 11 mm. El máximo es \(14\) mm y el mínimo es \(8\) mm, de modo que:
$$\text{Planitud} = 14 - 8 = 6\,\text{mm}$$
La media es \(\bar{h} = \tfrac{98}{9} \approx 10.89\,\text{mm}\).
Tolerancias típicas de planitud por proceso y norma
La planitud normalmente se especifica en milímetros (mm) o micrómetros (µm) como un único límite de pico a valle. Las cifras siguientes se dividen en dos grupos: tolerancias generales de la norma internacional ISO 2768-2 (que se aplican cuando un plano la invoca pero no indica un valor de planitud individual), y la planitud típica alcanzable según el proceso de mecanizado, que son rangos generales de práctica de taller más que valores normativos fijos.
Tolerancias generales de planitud de la ISO 2768-2 (mm)
Según la ISO 2768-2, la planitud permitida depende del lado más largo de la superficie (rango de longitud nominal) y de la clase de tolerancia elegida H, K o L. Estos son los valores tabulados de la norma.
| Rango de longitud nominal (mm) | Clase H (mm) | Clase K (mm) | Clase L (mm) |
|---|---|---|---|
| hasta 10 | 0.02 | 0.05 | 0.1 |
| más de 10 hasta 30 | 0.05 | 0.1 | 0.2 |
| más de 30 hasta 100 | 0.1 | 0.2 | 0.4 |
| más de 100 hasta 300 | 0.2 | 0.4 | 0.8 |
| más de 300 hasta 1000 | 0.3 | 0.6 | 1.2 |
| más de 1000 hasta 3000 | 0.4 | 0.8 | 1.6 |
Fuente: ISO 2768-2 (tolerancias geométricas generales). La clase H es la más fina y la L la más basta. Se trata de una norma internacional; un plano debe hacer referencia a ella para que estos valores sean aplicables.
Planitud típica alcanzable por proceso
Los rangos siguientes son referencias generales de ingeniería ampliamente citadas sobre lo que cada proceso puede mantener típicamente en una pieza rígida; no proceden de una única norma publicada, y los resultados reales varían según el material, el tamaño, el amarre y el estado de la máquina.
| Proceso | Planitud típica alcanzable (mm) |
|---|---|
| Lapeado / rasqueteado manual de precisión | ≈ 0.0005 – 0.005 |
| Rectificado de superficies | ≈ 0.005 – 0.02 |
| Fresado de precisión (fino) | ≈ 0.02 – 0.05 |
| Fresado general / de desbaste | ≈ 0.1 – 0.3 y superior |
Estas cifras de proceso son una guía general de práctica de taller, no una norma formal. Cuando un plano indica una tolerancia de planitud, ese valor prevalece: compare su valor de pico a valle medido con él, no con estos rangos típicos.
Interpretación de su resultado de planitud
Esta calculadora informa de la planitud de pico a valle: la diferencia entre la más alta y la más baja de sus nueve lecturas de altura:
$$\text{Planitud} = \max(\text{P1}, \dots, \text{P9}) - \min(\text{P1}, \dots, \text{P9})$$En términos de GD&T (definidos internacionalmente en la ISO 1101 y, en los Estados Unidos, en la ASME Y14.5), un valor de planitud define una zona de tolerancia delimitada por dos planos paralelos separados una distancia t, donde t es el valor de planitud especificado. Toda la superficie debe quedar entre esos dos planos. Su resultado de pico a valle es una estimación directa de la separación real que necesitaría la superficie, por lo que se compara con el valor de planitud t del plano:
- Resultado ≤ tolerancia: los puntos medidos caben dentro de la zona; la superficie pasa para esos puntos.
- Resultado > tolerancia: los puntos medidos superan la zona; la superficie no pasa.
Por ejemplo, nueve lecturas con un máximo de 0.09 mm y un mínimo de 0.02 mm dan una planitud de pico a valle de 0.07 mm. Eso pasaría una tolerancia de 0.1 mm y no pasaría una tolerancia de 0.05 mm.
Limitación importante: nueve puntos de una cuadrícula aproximan la superficie; no capturan por completo la planitud real. Las desviaciones situadas entre los puntos medidos —protuberancias locales, hundimientos, redondeo de bordes u ondulación a un espaciado más fino— no se detectan. Una verdadera verificación de planitud GD&T considera toda la superficie (por ejemplo, una nube de puntos densa de una MMC o de un escáner óptico), por lo que un resultado de 9 puntos que pasa indica conformidad solo en esos puntos, no una garantía para la superficie completa.
Preguntas frecuentes
¿Es mejor un valor de planitud más bajo? Sí. Una desviación menor significa que la superficie se acerca más a un plano perfecto.
¿Importa el plano de referencia (datum)? Sumar un desplazamiento constante a todos los puntos no altera la desviación de planitud, porque desplaza por igual tanto el máximo como el mínimo.
¿Qué unidades debo usar? Sirve cualquier unidad, siempre que sea coherente; los resultados se expresan en la misma unidad que introduzcas, normalmente milímetros.