什么是九点平面度计算器?
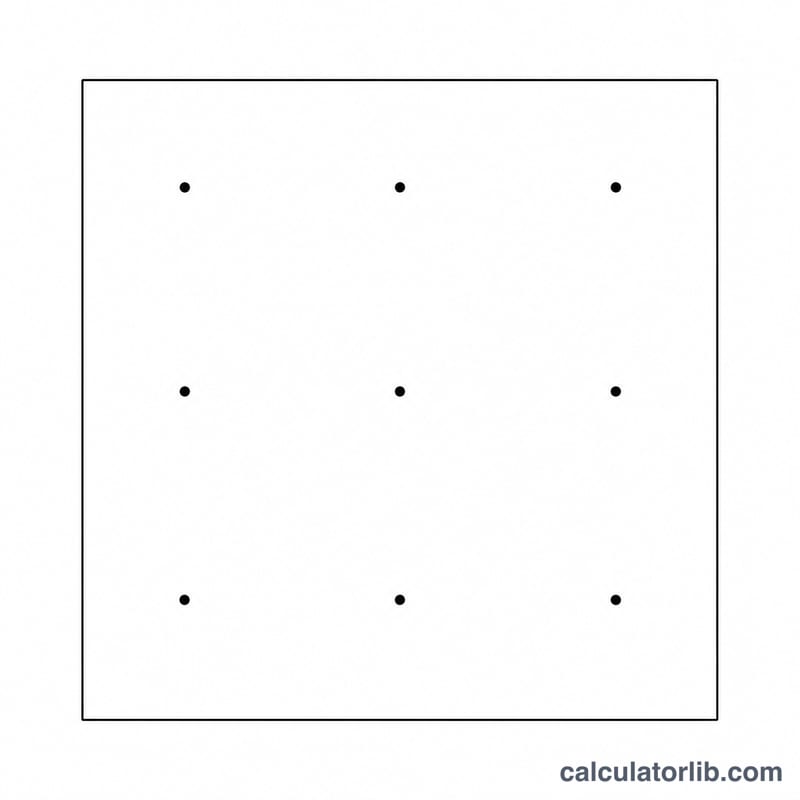
九点平面度计算器通过在工件表面采集的九个高度读数,来估算机加工或磨削表面的平面度偏差。在机加工质量控制中,检验人员通常会按 3×3 的网格布点探测表面,记录每个测点相对于基准面上凸或下凹的程度。其中最大的峰谷差值,是判断表面究竟有多平整的一个简单而实用的指标。
公式详解
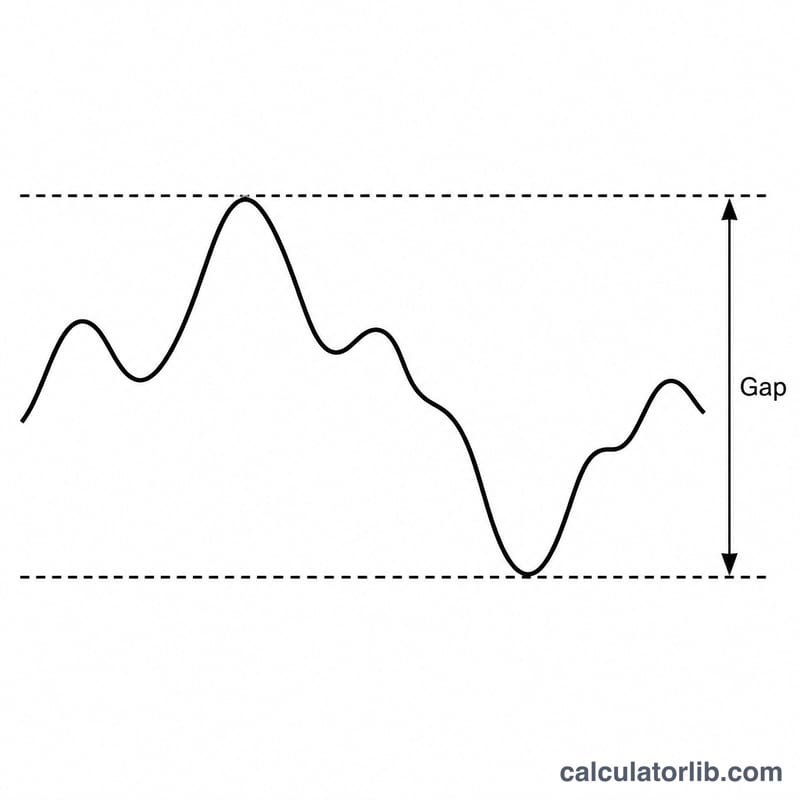
平面度偏差就是所测高度值的极差,即最大读数减去最小读数:
$$\text{Flatness} = h_{max} - h_{min}$$
其中 \(h_{max}\) 为测得的最高点,\(h_{min}\) 为最低点,每个 \(h_i\) 都是九个读数之一,单位为毫米。计算器同时还会给出平均高度:
$$\bar{h} = \frac{1}{9}\sum_{i=1}^{9} h_i$$
使用方法
按照一致的网格方式在表面上测量九个点,并将每个数值以毫米为单位输入。所有读数都应采用同一基准(datum),这样数据之间才具有可比性。工具会返回平面度偏差、最大与最小高度以及平均值。
实例演算
假设九个读数分别为 10、12、11、9、13、10、8、14 和 11 mm。其中最大值为 \(14\) mm,最小值为 \(8\) mm,因此:
$$\text{Flatness} = 14 - 8 = 6\,\text{mm}$$
平均值为 \(\bar{h} = \tfrac{98}{9} \approx 10.89\,\text{mm}\)。
按工艺和标准划分的典型平面度公差
平面度通常以毫米(mm)或微米(µm)表示,为单一的峰谷值上限。下面的数据分为两组:来自国际标准 ISO 2768-2 的通用公差(当图纸引用该标准但未给出单独的平面度标注时适用),以及各机加工工艺的典型可达平面度,后者是一般车间实践范围,而非固定的标准值。
ISO 2768-2 通用平面度公差(mm)
根据 ISO 2768-2,允许的平面度取决于表面较长边的尺寸(公称长度范围)以及所选的公差等级 H、K 或 L。以下为该标准列出的数值。
| 公称长度范围(mm) | H 级(mm) | K 级(mm) | L 级(mm) |
|---|---|---|---|
| 10 以下 | 0.02 | 0.05 | 0.1 |
| 大于 10 至 30 | 0.05 | 0.1 | 0.2 |
| 大于 30 至 100 | 0.1 | 0.2 | 0.4 |
| 大于 100 至 300 | 0.2 | 0.4 | 0.8 |
| 大于 300 至 1000 | 0.3 | 0.6 | 1.2 |
| 大于 1000 至 3000 | 0.4 | 0.8 | 1.6 |
来源:ISO 2768-2(通用几何公差)。H 级最精细,L 级最粗糙。这是一项国际标准;图纸必须引用它,这些数值才适用。
各工艺的典型可达平面度
下面的范围是被广泛引用的通用工程参考,表示每种工艺在刚性零件上通常能达到的水平;它们并非取自某一份已发布的标准,实际结果会随材料、尺寸、夹装和机床状态而变化。
| 工艺 | 典型可达平面度(mm) |
|---|---|
| 研磨 / 精密手工刮研 | ≈ 0.0005 – 0.005 |
| 平面磨削 | ≈ 0.005 – 0.02 |
| 精密(精)铣削 | ≈ 0.02 – 0.05 |
| 普通 / 粗铣削 | ≈ 0.1 – 0.3 及以上 |
这些工艺数值是一般车间实践指导,而非正式标准。当图纸规定了平面度公差时,以该标注为准——应将你测得的峰谷值与之比较,而不是与这些典型范围比较。
解读你的平面度结果
本计算器报告的是峰谷平面度——即你九个高度读数中最高值与最低值之差:
$$\text{平面度} = \max(\text{P1}, \dots, \text{P9}) - \min(\text{P1}, \dots, \text{P9})$$用 GD&T(几何尺寸与公差)术语来说(在国际上由 ISO 1101 定义,在美国由 ASME Y14.5 定义),平面度标注定义了一个由两个相距 t 的平行平面所围成的公差带,其中 t 为规定的平面度值。整个表面必须位于这两个平面之间。你的峰谷结果是对该表面所需实际间距的直接估计,因此你要将它与图纸的平面度值 t 比较:
- 结果 ≤ 公差:测量点落在公差带以内——该表面在这些点上合格。
- 结果 > 公差:测量点超出公差带——该表面不合格。
例如,九个读数中最大值为 0.09 mm、最小值为 0.02 mm,得到的峰谷平面度为 0.07 mm。这将通过 0.1 mm 的公差,而无法通过 0.05 mm 的公差。
重要局限:九个网格点只是近似表示表面;它们无法完全反映真实平面度。位于测量点之间的偏差——局部凸起、凹陷、边缘塌陷,或更细间距下的波纹度——都不会被发现。真正的 GD&T 平面度验证会考虑整个表面(例如来自三坐标测量机(CMM)或光学扫描仪的密集点云),因此 9 点结果合格只表明在这些点上符合要求,并不能保证整个表面都合格。
常见问题
平面度数值越小越好吗?是的。偏差越小,说明表面越接近理想平面。
基准面的选择重要吗?给每个测点加上同一个常数偏移量并不会改变平面度偏差,因为它会使最大值和最小值同步平移相同的量。
应该使用什么单位?只要单位统一即可;结果与您输入时所用的单位一致,通常为毫米。