9点法 平面度計算ツールとは?
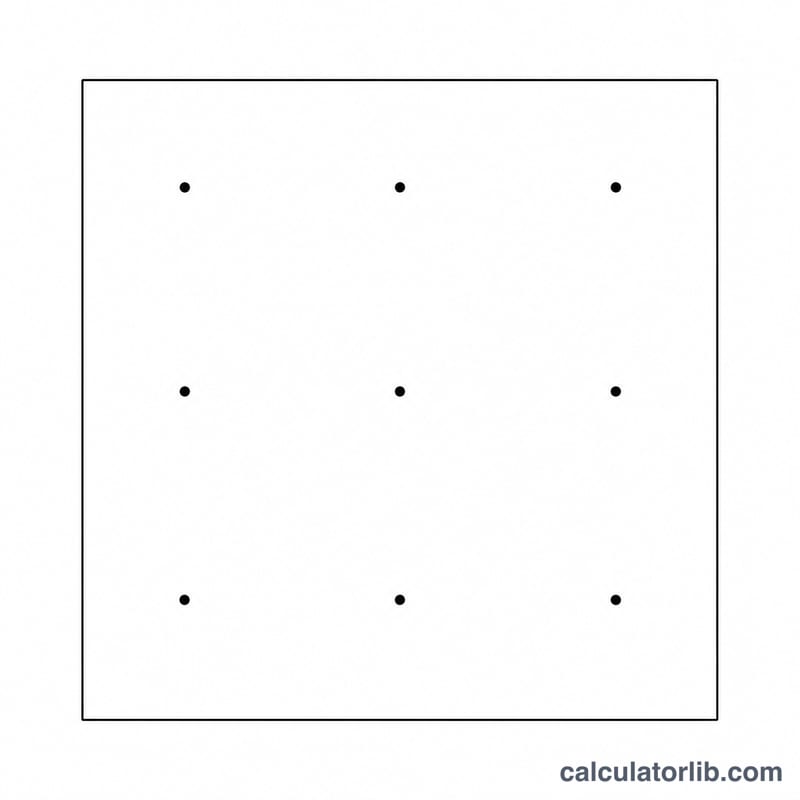
9点法 平面度計算ツールは、切削加工や研削加工を施した表面の平面度偏差を、部品全体から採取した9か所の高さ測定値をもとに求めるツールです。加工現場の品質管理(QC)では、検査員が表面を3×3のグリッド状に測定し、基準面に対して各点がどれだけ高いか、あるいは低いかを記録するのが一般的です。最も大きな山谷差(ピークトゥバレー)は、その表面が実際にどの程度平らかを示す、シンプルで実用的な指標となります。
計算式の解説
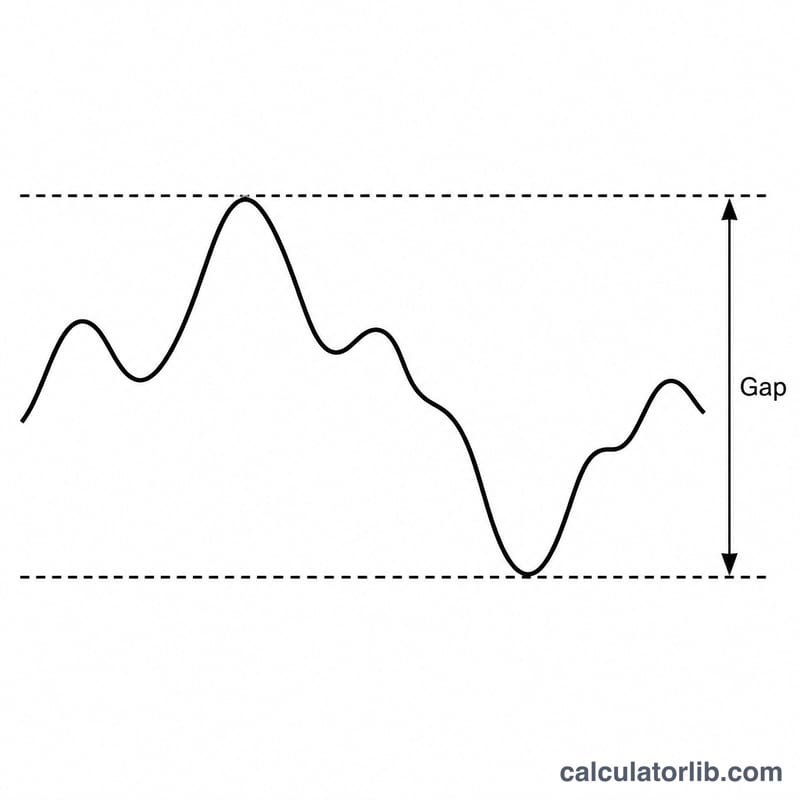
平面度偏差とは、測定した高さの範囲、すなわち最大値から最小値を引いた差のことです。
$$\text{Flatness} = h_{max} - h_{min}$$
ここで \(h_{max}\) は測定点のうち最も高い値、\(h_{min}\) は最も低い値であり、各 \(h_i\) はミリメートル単位で測定した9つの値のいずれかを表します。本ツールでは、平均高さも合わせて算出します。
$$\bar{h} = \frac{1}{9}\sum_{i=1}^{9} h_i$$
使い方
表面全体を一定のグリッドパターンに沿って9か所測定し、各値をミリメートル単位で入力してください。数値どうしを比較できるよう、すべての測定に同じ基準(データム)を使うことが重要です。本ツールは、平面度偏差、最大高さと最小高さ、そして平均高さを算出します。
計算例
9つの測定値がそれぞれ 10、12、11、9、13、10、8、14、11 mm だとします。最大値は \(14\) mm、最小値は \(8\) mm なので、次のようになります。
$$\text{Flatness} = 14 - 8 = 6\,\text{mm}$$
平均高さは \(\bar{h} = \tfrac{98}{9} \approx 10.89\,\text{mm}\) です。
プロセスと規格による一般的な平面度公差
平面度は通常、ミリメートル(mm)またはマイクロメートル(µm)で、単一の山‐谷(ピーク・ツー・バレー)限界値として指定されます。以下の数値は2つのグループに分かれます。すなわち、国際規格ISO 2768-2による普通公差(図面がこの規格を引用しているものの、個別の平面度指示がない場合に適用されます)と、加工プロセスごとに一般的に達成可能な平面度で、後者は固定された規格値ではなく、一般的な現場作業(ショップ・プラクティス)の範囲です。
ISO 2768-2 一般平面度公差(mm)
ISO 2768-2では、許容される平面度は表面の長い方の辺(呼び長さの範囲)と、選択した公差等級H、K、またはLに依存します。これらは規格に表として掲載されている値です。
| 呼び長さの範囲(mm) | 等級H(mm) | 等級K(mm) | 等級L(mm) |
|---|---|---|---|
| 10まで | 0.02 | 0.05 | 0.1 |
| 10超 30まで | 0.05 | 0.1 | 0.2 |
| 30超 100まで | 0.1 | 0.2 | 0.4 |
| 100超 300まで | 0.2 | 0.4 | 0.8 |
| 300超 1000まで | 0.3 | 0.6 | 1.2 |
| 1000超 3000まで | 0.4 | 0.8 | 1.6 |
出典:ISO 2768-2(一般幾何公差)。等級Hが最も精密で、Lが最も粗い。これは国際規格であり、これらの値が適用されるには図面がこの規格を参照している必要があります。
プロセスごとに一般的に達成可能な平面度
以下の範囲は、剛性のある部品において各プロセスが一般的に保持できる値として広く引用されている一般的なエンジニアリングの参考値です。これらは単一の公表された規格から引用されたものではなく、実際の結果は材料、サイズ、治具、機械の状態によって異なります。
| プロセス | 一般的に達成可能な平面度(mm) |
|---|---|
| ラッピング/精密キサゲ加工(手作業) | ≈ 0.0005 – 0.005 |
| 平面研削 | ≈ 0.005 – 0.02 |
| 精密(仕上げ)フライス加工 | ≈ 0.02 – 0.05 |
| 一般/荒フライス加工 | ≈ 0.1 – 0.3 以上 |
これらのプロセスの数値は一般的な現場作業のガイダンスであり、正式な規格ではありません。図面に平面度公差が記載されている場合は、その指示が優先されます。測定した山‐谷の値は、これらの一般的な範囲とではなく、その指示値と比較してください。
平面度の結果の解釈
この計算機は山‐谷(ピーク・ツー・バレー)平面度を報告します。これは、9つの高さ測定値のうち最も高いものと最も低いものの差です。
$$\text{平面度} = \max(\text{P1}, \dots, \text{P9}) - \min(\text{P1}, \dots, \text{P9})$$GD&T(幾何公差)の用語では(国際的にはISO 1101で、米国ではASME Y14.5で定義されています)、平面度指示は距離tだけ離れた2つの平行な平面で囲まれた公差域を定義し、このtが指定された平面度値です。表面全体がこれら2つの平面の間に収まらなければなりません。あなたの山‐谷の結果は、その表面が必要とする実際の隔たりの直接的な推定値なので、それを図面の平面度値tと比較します。
- 結果 ≤ 公差: 測定した点は公差域内に収まっています。その表面はそれらの点については合格です。
- 結果 > 公差: 測定した点は公差域を超えています。その表面は不合格です。
例えば、最大値0.09 mm、最小値0.02 mmの9つの測定値では、山‐谷平面度は0.07 mmとなります。これは0.1 mmの公差では合格しますが、0.05 mmの公差では不合格となります。
重要な制限事項: 9つのグリッド点は表面を近似するものであり、真の平面度を完全に捉えるものではありません。測定点の間に位置する偏差(局所的な突起、へこみ、エッジのだれ、より細かい間隔での波打ち)は捉えられません。真のGD&T平面度検証は表面全体を考慮する(例えば、CMMや光学スキャナーによる高密度の点群)ため、9点の結果が合格であっても、それはそれらの点における適合を示すだけであり、表面全体を保証するものではありません。
よくある質問(FAQ)
平面度の値は小さいほど良いのですか? はい。偏差が小さいほど、表面が理想的な平面に近いことを意味します。
基準面(データム)の取り方は結果に影響しますか? すべての点に同じ一定量のオフセットを加えても、平面度偏差は変わりません。最大値と最小値が同じだけずれるためです。
どの単位を使えばよいですか? 一貫していればどの単位でも構いません。結果は入力した単位と同じで、通常はミリメートルを用います。