9 Noktalı Düzlemsellik Hesaplayıcı nedir?
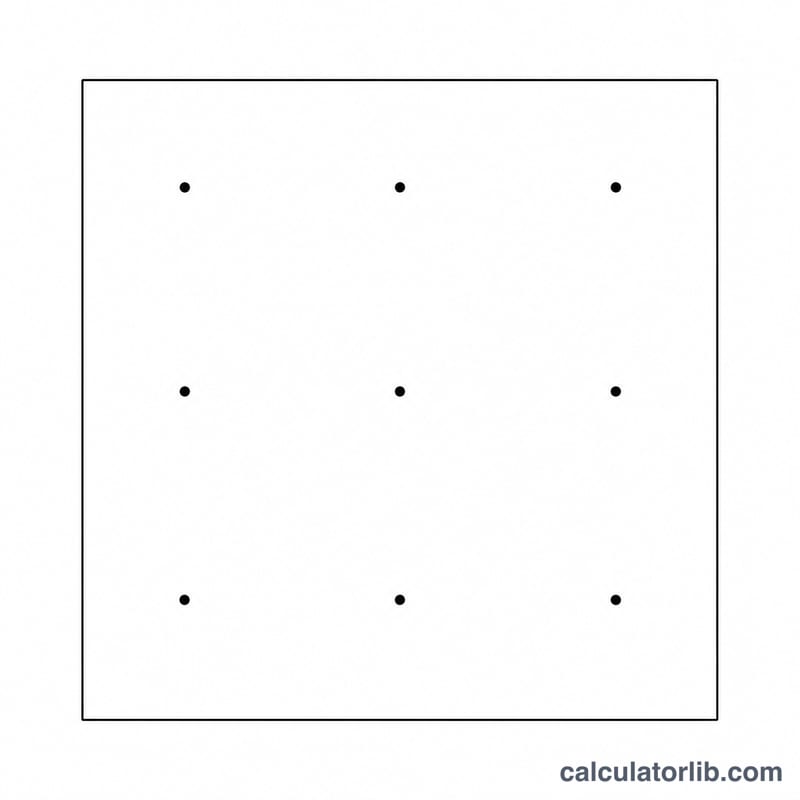
9 Noktalı Düzlemsellik Hesaplayıcı, işlenmiş veya taşlanmış bir yüzeyin düzlemsellik sapmasını, parça üzerinden alınan dokuz yükseklik ölçümüyle tahmin eder. İmalatta kalite kontrol sırasında kontrolörler yüzeyi genellikle 3×3'lük bir ızgara üzerinde problar ve her noktanın bir referansa göre ne kadar yükseldiğini veya alçaldığını kaydeder. En büyük tepe-vadi farkı, yüzeyin gerçekte ne kadar düz olduğunu gösteren basit ve pratik bir ölçüttür.
Formülün açıklaması
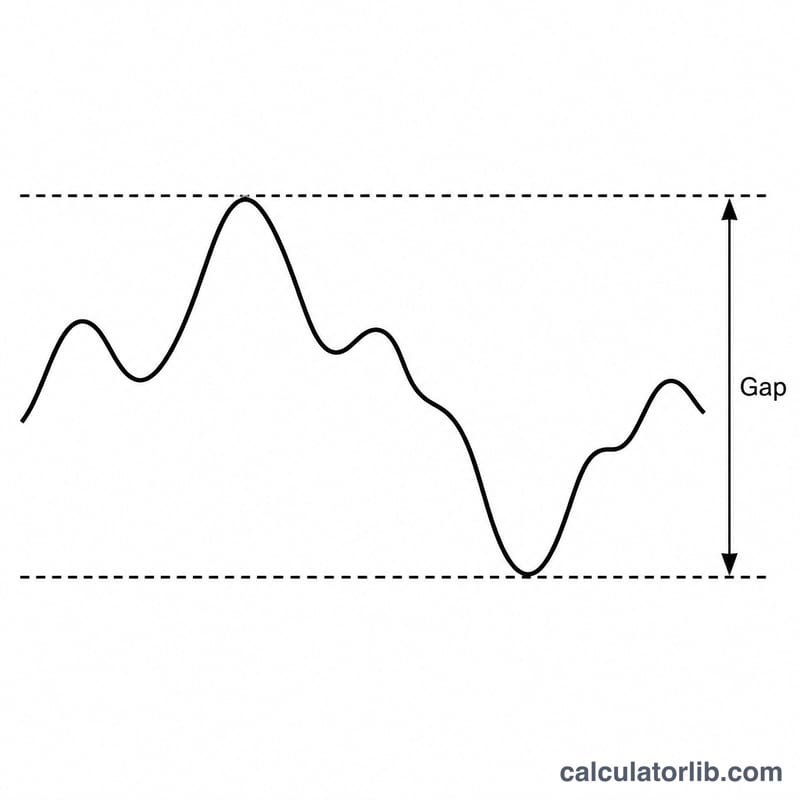
Düzlemsellik sapması, ölçülen yüksekliklerin aralığıdır: en büyük değer eksi en küçük değer.
$$\text{Flatness} = h_{max} - h_{min}$$
Burada \(h_{max}\) en yüksek ölçülen nokta, \(h_{min}\) en düşük noktadır ve her \(h_i\), milimetre cinsinden alınan dokuz ölçümden biridir. Hesaplayıcı ayrıca ortalama yüksekliği de verir:
$$\bar{h} = \frac{1}{9}\sum_{i=1}^{9} h_i$$
Nasıl kullanılır?
Yüzey boyunca dokuz noktayı tutarlı bir ızgara düzeninde ölçün ve her değeri milimetre cinsinden girin. Sayıların karşılaştırılabilir olması için her ölçümde aynı referans düzlemini (datum) kullanın. Araç; düzlemsellik sapmasını, en büyük ve en küçük yükseklikleri ve ortalamayı döndürür.
Örnek çözüm
Dokuz ölçümün 10, 12, 11, 9, 13, 10, 8, 14 ve 11 mm olduğunu varsayalım. En büyük değer \(14\) mm, en küçük değer ise \(8\) mm olduğundan:
$$\text{Flatness} = 14 - 8 = 6\,\text{mm}$$
Ortalama ise \(\bar{h} = \tfrac{98}{9} \approx 10.89\,\text{mm}\) olur.
Sık sorulan sorular
Düşük düzlemsellik değeri daha mı iyidir? Evet. Daha küçük bir sapma, yüzeyin gerçek bir düzleme daha yakın olduğu anlamına gelir.
Referans düzlemi (datum) önemli mi? Her noktaya sabit bir kaydırma eklemek düzlemsellik sapmasını değiştirmez; çünkü hem maksimumu hem de minimumu eşit ölçüde kaydırır.
Hangi birimi kullanmalıyım? Tutarlı olduğu sürece herhangi bir birim işe yarar; sonuçlar girdiğiniz birimle, genellikle milimetreyle verilir.
İşleme ve Standarda Göre Tipik Düzlemsellik Toleransları
Düzlemsellik normalde tepe-vadi arasındaki tek bir sınır olarak milimetre (mm) veya mikrometre (µm) cinsinden belirtilir. Aşağıdaki değerler iki gruba ayrılır: uluslararası ISO 2768-2 standardından gelen genel toleranslar (bir teknik resim bu standarda atıfta bulunduğunda ancak ayrı bir düzlemsellik değeri vermediğinde geçerlidir) ve sabit standart değerler değil, genel atölye uygulaması aralıkları olan işleme yöntemine göre tipik olarak elde edilebilir düzlemsellik.
ISO 2768-2 genel düzlemsellik toleransları (mm)
ISO 2768-2 uyarınca izin verilen düzlemsellik, yüzeyin daha uzun kenarına (nominal uzunluk aralığı) ve seçilen tolerans sınıfı H, K veya L'ye bağlıdır. Bunlar standardın tablolaştırılmış değerleridir.
| Nominal uzunluk aralığı (mm) | Sınıf H (mm) | Sınıf K (mm) | Sınıf L (mm) |
|---|---|---|---|
| 10'a kadar | 0.02 | 0.05 | 0.1 |
| 10 üzeri 30'a kadar | 0.05 | 0.1 | 0.2 |
| 30 üzeri 100'e kadar | 0.1 | 0.2 | 0.4 |
| 100 üzeri 300'e kadar | 0.2 | 0.4 | 0.8 |
| 300 üzeri 1000'e kadar | 0.3 | 0.6 | 1.2 |
| 1000 üzeri 3000'e kadar | 0.4 | 0.8 | 1.6 |
Kaynak: ISO 2768-2 (genel geometrik toleranslar). Sınıf H en hassas, L en kaba olanıdır. Bu bir uluslararası standarttır; bu değerlerin geçerli olması için bir teknik resmin ona atıfta bulunması gerekir.
İşleme yöntemine göre tipik olarak elde edilebilir düzlemsellik
Aşağıdaki aralıklar, her bir işlemin rijit bir parça üzerinde tipik olarak tutabileceği değere ilişkin yaygın olarak alıntılanan genel mühendislik referanslarıdır; bunlar tek bir yayımlanmış standarttan alınmış değildir ve gerçek sonuçlar malzeme, boyut, bağlama düzeni ve makine durumuna göre değişir.
| İşlem | Tipik olarak elde edilebilir düzlemsellik (mm) |
|---|---|
| Lepleme / hassas el sıyırma (kazıma) | ≈ 0.0005 – 0.005 |
| Yüzey taşlama | ≈ 0.005 – 0.02 |
| Hassas (ince) frezeleme | ≈ 0.02 – 0.05 |
| Genel / kaba frezeleme | ≈ 0.1 – 0.3 ve üzeri |
Bu işlem değerleri, resmi bir standart değil, genel atölye uygulaması rehberidir. Bir teknik resim bir düzlemsellik toleransı belirttiğinde, o değer belirleyicidir — ölçülen tepe-vadi değerinizi bu tipik aralıklarla değil, onunla karşılaştırın.
Düzlemsellik Sonucunuzu Yorumlama
Bu hesaplayıcı, tepe-vadi düzlemselliğini — dokuz yükseklik ölçümünüzün en yükseği ile en düşüğü arasındaki farkı — raporlar:
$$\text{Düzlemsellik} = \max(\text{P1}, \dots, \text{P9}) - \min(\text{P1}, \dots, \text{P9})$$GD&T terimleriyle (uluslararası olarak ISO 1101'de ve Amerika Birleşik Devletleri'nde ASME Y14.5'te tanımlanmıştır), bir düzlemsellik değeri, t mesafesiyle birbirinden ayrılmış iki paralel düzlemle sınırlanan bir tolerans bölgesi tanımlar; burada t belirtilen düzlemsellik değeridir. Tüm yüzey bu iki düzlem arasında yer almalıdır. Tepe-vadi sonucunuz, yüzeyin ihtiyaç duyacağı gerçek ayrım değerinin doğrudan bir tahminidir, bu nedenle bunu teknik resmin düzlemsellik değeri t ile karşılaştırırsınız:
- Sonuç ≤ tolerans: ölçülen noktalar bölgenin içine sığar — yüzey bu noktalar için geçer.
- Sonuç > tolerans: ölçülen noktalar bölgeyi aşar — yüzey kalır (başarısız olur).
Örneğin, maksimumu 0.09 mm ve minimumu 0.02 mm olan dokuz ölçüm, 0.07 mm'lik bir tepe-vadi düzlemselliği verir. Bu, 0.1 mm'lik bir toleranstan geçer ve 0.05 mm'lik bir toleranstan kalır.
Önemli sınırlama: dokuz ızgara noktası yüzeyi yaklaşık olarak temsil eder; gerçek düzlemselliği tam olarak yakalamazlar. Ölçülen noktalar arasında yer alan sapmalar — yerel çıkıntılar, çukurlar, kenar yuvarlanması veya daha ince aralıktaki dalgalanma — görülmez. Gerçek bir GD&T düzlemsellik doğrulaması tüm yüzeyi dikkate alır (örneğin, bir CMM veya optik tarayıcıdan alınan yoğun bir nokta bulutu), bu nedenle geçen bir 9 noktalı sonuç yalnızca o noktalarda uygunluğu gösterir, tüm yüzey için bir garanti değildir.