什麼是九點平面度計算器?
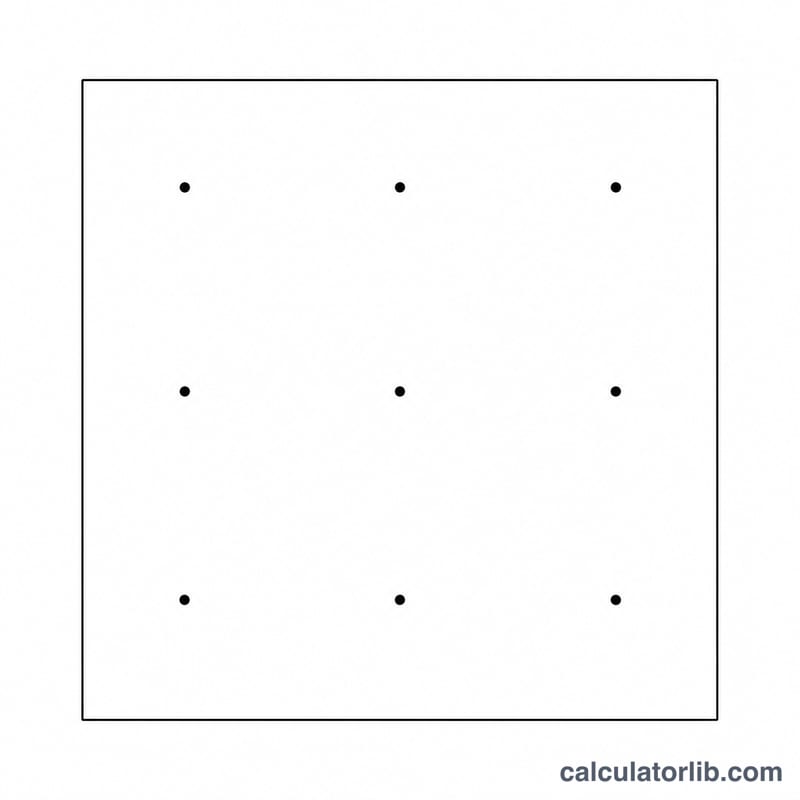
九點平面度計算器可透過工件上量測的九個高度讀數,估算加工面或研磨面的平面度偏差。在機械加工的品質管制中,檢驗人員通常會依 3×3 的網格在表面上取點量測,並記錄每一點相對於基準面上升或下降的量。其中最大的峰谷差值,就是判斷表面實際平整程度既簡單又實用的指標。
公式說明
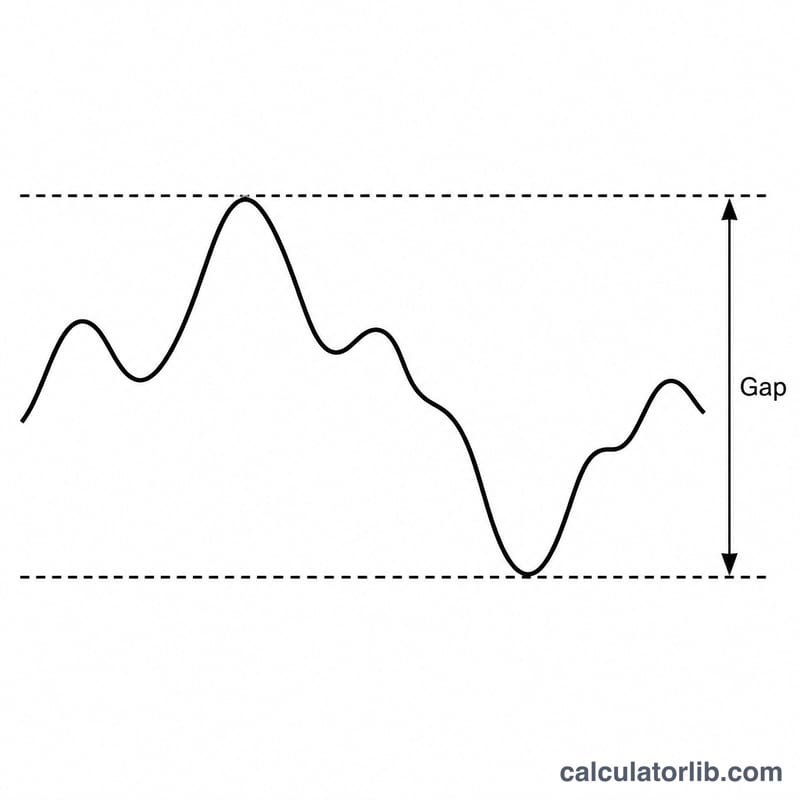
平面度偏差就是所有量測高度的全距,也就是最大讀數減去最小讀數。
$$\text{Flatness} = h_{max} - h_{min}$$
其中 \(h_{max}\) 為量測到的最高點,\(h_{min}\) 為最低點,而每個 \(h_i\) 都是九個讀數之一,單位為毫米(mm)。本計算器同時也會計算平均高度:
$$\bar{h} = \frac{1}{9}\sum_{i=1}^{9} h_i$$
使用方式
依一致的網格方式在表面上量測九個點,並將每個數值以毫米為單位輸入。所有讀數請採用相同的基準面,數字才能互相比較。工具會回傳平面度偏差、最大與最小高度,以及平均值。
實例演算
假設九個讀數分別為 10、12、11、9、13、10、8、14 與 11 mm。最大值為 \(14\) mm,最小值為 \(8\) mm,因此:
$$\text{Flatness} = 14 - 8 = 6\,\text{mm}$$
平均值則為 \(\bar{h} = \tfrac{98}{9} \approx 10.89\,\text{mm}\)。
공정 및 표준별 일반적인 평면도 공차
평면도는 일반적으로 밀리미터(mm) 또는 마이크로미터(µm) 단위로 단일 최고점-최저점(peak-to-valley) 한계값으로 규정됩니다. 아래 수치는 두 그룹으로 나뉩니다. 하나는 국제 표준 ISO 2768-2의 일반 공차(도면이 이 표준을 인용하되 개별 평면도 지시를 하지 않을 때 적용됨)이고, 다른 하나는 가공 공정별 일반적으로 달성 가능한 평면도로, 이는 고정된 표준 값이라기보다는 일반적인 현장 실무 범위입니다.
ISO 2768-2 일반 평면도 공차 (mm)
ISO 2768-2에서 허용되는 평면도는 표면의 긴 변(공칭 길이 범위)과 선택된 공차 등급 H, K 또는 L에 따라 달라집니다. 아래는 이 표준에 표로 정리된 값입니다.
| 공칭 길이 범위 (mm) | 등급 H (mm) | 등급 K (mm) | 등급 L (mm) |
|---|---|---|---|
| 10 이하 | 0.02 | 0.05 | 0.1 |
| 10 초과 30 이하 | 0.05 | 0.1 | 0.2 |
| 30 초과 100 이하 | 0.1 | 0.2 | 0.4 |
| 100 초과 300 이하 | 0.2 | 0.4 | 0.8 |
| 300 초과 1000 이하 | 0.3 | 0.6 | 1.2 |
| 1000 초과 3000 이하 | 0.4 | 0.8 | 1.6 |
출처: ISO 2768-2 (일반 기하 공차). 등급 H가 가장 정밀하고, L이 가장 거칩니다. 이것은 국제 표준이며, 이 값들이 적용되려면 도면이 이 표준을 참조해야 합니다.
공정별 일반적으로 달성 가능한 평면도
아래 범위는 각 공정이 강성 부품에서 일반적으로 유지할 수 있는 값에 대해 널리 인용되는 일반 엔지니어링 참고치입니다. 이는 단일하게 발행된 표준에서 가져온 것이 아니며, 실제 결과는 재료, 크기, 고정 방식, 기계 상태에 따라 달라집니다.
| 공정 | 일반적으로 달성 가능한 평면도 (mm) |
|---|---|
| 래핑 / 정밀 수작업 스크레이핑 | ≈ 0.0005 – 0.005 |
| 표면 연삭 | ≈ 0.005 – 0.02 |
| 정밀(미세) 밀링 | ≈ 0.02 – 0.05 |
| 일반 / 황삭 밀링 | ≈ 0.1 – 0.3 이상 |
이 공정 수치는 일반적인 현장 실무 지침이며, 공식 표준이 아닙니다. 도면에 평면도 공차가 명시되어 있으면 그 지시가 우선합니다. 측정한 최고점-최저점 값을 이 일반 범위가 아니라 그 지시값과 비교하십시오.
평면도 결과 해석하기
이 계산기는 최고점-최저점(peak-to-valley) 평면도, 즉 9개의 높이 측정값 중 가장 높은 값과 가장 낮은 값의 차이를 보고합니다:
$$\text{평면도} = \max(\text{P1}, \dots, \text{P9}) - \min(\text{P1}, \dots, \text{P9})$$GD&T 관점에서(국제적으로는 ISO 1101에, 미국에서는 ASME Y14.5에 정의됨), 평면도 지시는 거리 t만큼 떨어진 두 평행 평면으로 경계 지어진 공차 영역을 정의하며, 여기서 t는 규정된 평면도 값입니다. 전체 표면이 이 두 평면 사이에 놓여야 합니다. 측정한 최고점-최저점 결과는 표면에 필요한 실제 간격을 직접 추정한 값이므로, 이를 도면의 평면도 값 t와 비교합니다:
- 결과 ≤ 공차: 측정된 점들이 영역 안에 들어옵니다 — 해당 점들에 대해 표면은 합격입니다.
- 결과 > 공차: 측정된 점들이 영역을 벗어납니다 — 표면은 불합격입니다.
예를 들어, 최댓값 0.09 mm, 최솟값 0.02 mm인 9개의 측정값은 최고점-최저점 평면도 0.07 mm를 줍니다. 이는 0.1 mm 공차는 통과하고 0.05 mm 공차는 불합격입니다.
중요한 한계: 9개의 격자점은 표면을 근사할 뿐이며, 참 평면도를 완전히 담아내지는 못합니다. 측정 점들 사이에 위치한 편차 — 국소적인 돌출, 함몰, 가장자리 처짐(edge roll-off), 또는 더 조밀한 간격에서의 굴곡(waviness) — 은 보이지 않습니다. 참된 GD&T 평면도 검증은 표면 전체를 고려하므로(예를 들어 CMM이나 광학 스캐너로 얻은 조밀한 점군), 9점 결과가 합격이라는 것은 그 점들에서의 적합성만을 나타낼 뿐 전체 표면에 대한 보장은 아닙니다.
常見問題
平面度數值越小越好嗎?是的。偏差越小,代表表面越接近理想的真實平面。
基準面會影響結果嗎?不會。將每一點都加上相同的固定偏移量並不會改變平面度偏差,因為最大值與最小值同時被平移了相同的量。
應該使用什麼單位?只要單位一致即可;計算結果會與您輸入的單位相同,通常為毫米(mm)。