溶接入熱量とは?
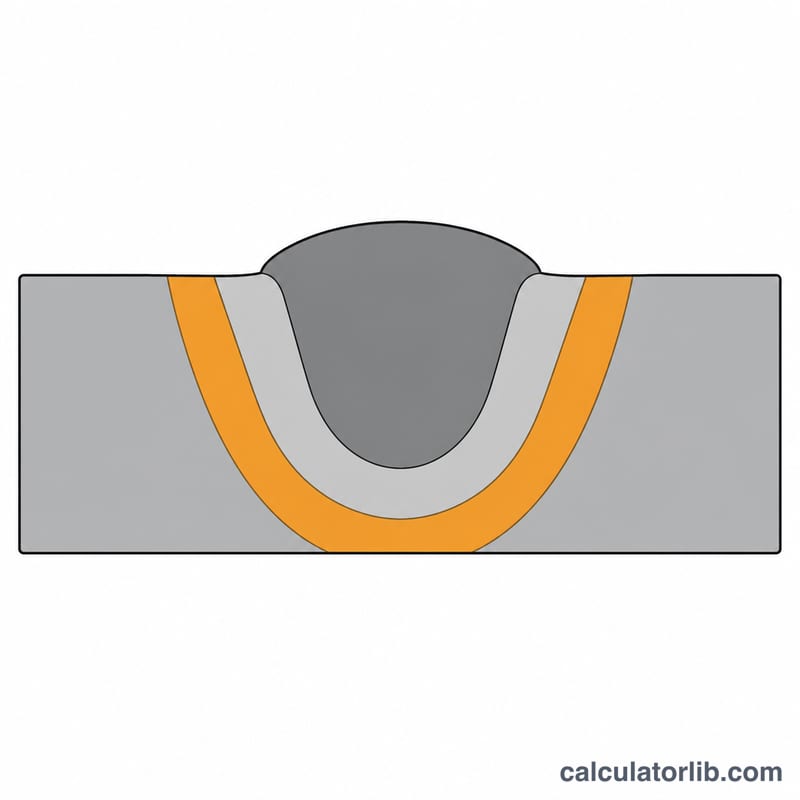
入熱量とは、溶接ビード単位長さあたりに継手へ与えられる熱エネルギーの量で、通常はキロジュール毎ミリメートル(kJ/mm)で表します。アーク溶接では冷却速度、熱影響部(HAZ)の大きさ、結晶粒の成長、硬さ、残留変形を左右するため、最も重要な因子のひとつです。溶接施工要領書(WPS)や、AWS・ISOといった規格でも、機械的性質を確保するために入熱量の上限・下限を定めているケースが少なくありません。なお国内で溶接施工を行う場合は、JISやWES(日本溶接協会規格)など日本の規格・基準に沿った管理が求められる点に注意してください。
計算式
入熱量は、電気的なアーク出力と溶接トーチの移動速度を組み合わせ、さらにアーク(熱)効率係数 \(\eta\) を掛けて求めます。
$$\text{HI} = \frac{\eta \times V \times I \times 60}{S \times 1000}$$ここで \(V\) はアーク電圧(V)、\(I\) は溶接電流(A)、\(S\) は溶接速度(mm/min)、\(\eta\) は無次元の効率です(MIG/MAGやSMAWで約0.8、TIGで約0.6、サブマージアーク溶接では1.0に近い値)。係数の60は毎分速度を毎秒へ換算するため、1000はジュールをキロジュールへ換算するためのものです。
計算ツールの使い方
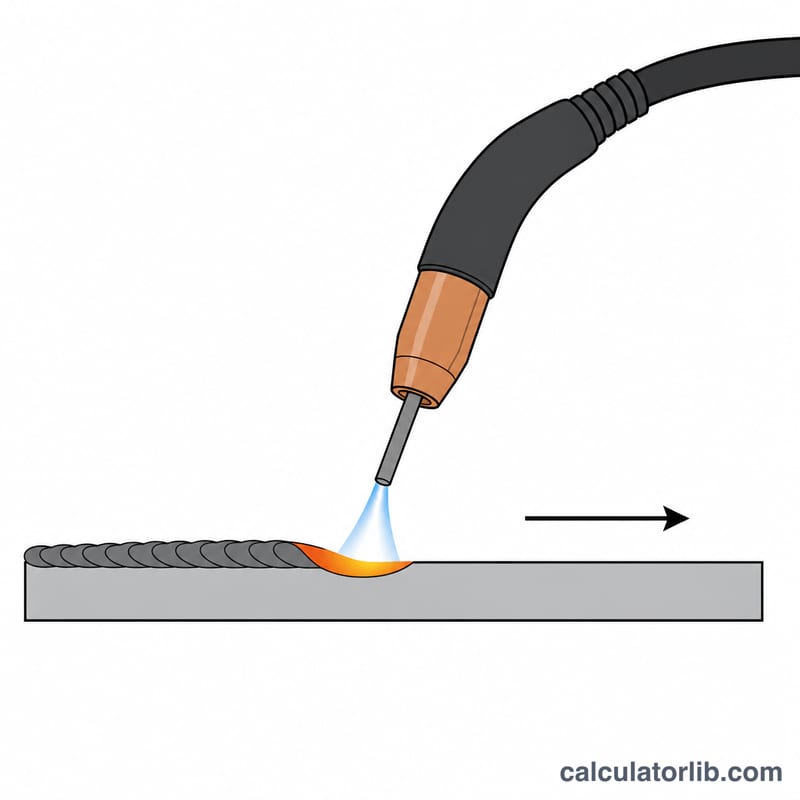
実測したアーク電圧、溶接電流、溶接速度を入力し、使用するプロセスに応じて0〜1の効率を選びます。ツールは正味入熱量、アーク出力そのもの \(P = V \times I\)、そして効率100%とした場合の総入熱量を返すので、規格の制限値と照らし合わせて比較できます。
計算例
たとえば \(V = 25\) V、\(I = 200\) A、\(S = 300\) mm/min、\(\eta = 0.8\) とします。効率を考慮しない総入熱量は次のとおりです。
$$\frac{25 \times 200 \times 60}{300 \times 1000} = \frac{300000}{300000} = 1.0\,\text{kJ/mm}$$効率を反映すると \(\text{HI} = 0.8 \times 1.0 = 0.8\,\text{kJ/mm}\) となり、このときのアーク出力は \(25 \times 200 = 5000\,\text{W}\) です。
溶接プロセス別のアーク効率係数
アーク(熱)効率 \(\eta\) は、電気アークエネルギーのうち実際に熱として母材に入る割合です。これは入熱量の式 \(\text{HI} = \dfrac{V \times I \times 60}{v \times 1000} \times \eta\) において必須の乗数です。以下の値は EN 1011-1(および同等の AWS/ISO ガイダンス)で用いられる移行効率の慣例に従っており、これは単一の国家規格ではなく国際規格です。慣例は異なる場合があるため、必ず適用される規格または WPS が指定する \(\eta\) の値を使用してください。
| 溶接プロセス | \(\eta\) の代表的な範囲 | 推奨値 |
|---|---|---|
| SMAW / MMA(手動金属アーク、被覆アーク溶接棒) | 0.75 – 0.85 | 0.8 |
| MIG/MAG — GMAW(ガスメタルアーク) | 0.75 – 0.85 | 0.8 |
| FCAW(フラックス入りワイヤアーク) | 0.75 – 0.85 | 0.8 |
| TIG / GTAW(ガスタングステンアーク) | 0.55 – 0.65 | 0.6 |
| SAW(サブマージアーク) | 0.90 – 1.00 | 1.0 |
| プラズマアーク(PAW) | 0.55 – 0.65 | 0.6 |
TIG とプラズマは、アークエネルギーのより大きな割合が周囲や電極に失われるため効率が最も低く、一方でサブマージアークはフラックスの覆いが熱を閉じ込めるため最も高くなる点に注意してください。EN 1011-1 では、SAW は一般に \(\eta = 1.0\) とされます。
溶接速度の単位換算
このツールの入熱量の式は、溶接速度を mm/min で入力することを前提としています。溶接パラメータが他の単位で記録されている場合は、まず換算してください。基本的な関係は次のとおりです:\(1\ \text{cm/min} = 10\ \text{mm/min}\)、\(1\ \text{in/min} = 25.4\ \text{mm/min}\)、\(1\ \text{mm/s} = 60\ \text{mm/min}\)。
| 変換元 | 乗じる数 | 結果(mm/min) |
|---|---|---|
| 1 cm/min | 10 | 10 mm/min |
| 1 in/min | 25.4 | 25.4 mm/min |
| 1 mm/s | 60 | 60 mm/min |
| 12 in/min | 25.4 | 304.8 mm/min |
| 5 mm/s | 60 | 300 mm/min |
| 25 cm/min | 10 | 250 mm/min |
入熱量の結果も同様に、異なる長さの単位で報告できます。\(1\ \text{in} = 25.4\ \text{mm}\) であるため、出力の換算は次のようになります:
$$1\ \text{kJ/mm} = 25.4\ \text{kJ/in}$$
したがって、\(1.5\ \text{kJ/mm}\) の入熱量は \(1.5 \times 25.4 = 38.1\ \text{kJ/in}\) に等しくなります。計算前に入力値を mm/min に換算し、規格または WPS が入熱量を1インチあたりで報告する場合にのみ、答えを換算してください。
プロセス別の代表的な入熱量範囲
以下の帯域は、各プロセスと用途で実務上一般的に見られる目安の範囲です。これら自体は限界値ではありません。任意の継手に対する拘束力のある最小および最大の入熱量は、適用される溶接施工要領書(WPS)および規格によって定められ、母材、板厚、要求される特性によって変化します。
| プロセス / 用途 | 代表的な入熱量(kJ/mm) |
|---|---|
| TIG / GTAW — 薄板 | 0.2 – 0.8 |
| MIG/MAG — GMAW | 0.5 – 2.5 |
| SMAW / MMA(被覆アーク溶接棒) | 1 – 3 |
| SAW(サブマージアーク) | 2 – 5 |
計算例。 \(25\ \text{V}\)、\(200\ \text{A}\)、溶接速度 \(300\ \text{mm/min}\)、効率 \(0.8\) で行う MIG/MAG 溶接の場合:
$$\text{HI} = \frac{25 \times 200 \times 60}{300 \times 1000} \times 0.8 = \frac{300000}{300000} \times 0.8 = 0.8\ \text{kJ/mm}$$
これにより入熱量は 0.8 kJ/mm となり、上記の代表的な MIG/MAG の帯域内に収まります。
AWS D1.1(米国 構造用鋼)、ISO 15614、EN 1011 などの規格は、入熱量がどのように認定され制限されるかを定めています。一般に入熱量が高いほど熱影響部(HAZ)が広がり変形が増大し、一方で入熱量が非常に低いと、一部の鋼種では硬化や割れのリスクが生じることがあります。これらの範囲はあくまで出発点としての参考にとどめ、ご自身の材料と板厚については必ず適用される WPS と規格に従ってください。
よくある質問
入熱量は大きいほど溶接が良くなりますか? 必ずしもそうではありません。熱を掛けすぎると結晶粒が粗大化し、HAZが軟化して変形も大きくなります。逆に少なすぎると冷却が速くなり、割れや融合不良の原因になります。
効率は含めるべきですか? 規格では効率100%とみなしたアークエネルギーを用いることが多いです。効率を掛けた真の入熱量は、施工要領書などで求められている場合にのみ使用してください。
どの単位を使いますか? V(ボルト)、A(アンペア)、mm/minを入力すると、出力はkJ/mmになります。速度がcm/minやin/minで与えられている場合は、先にmm/minへ換算してください。