什么是焊接热输入?
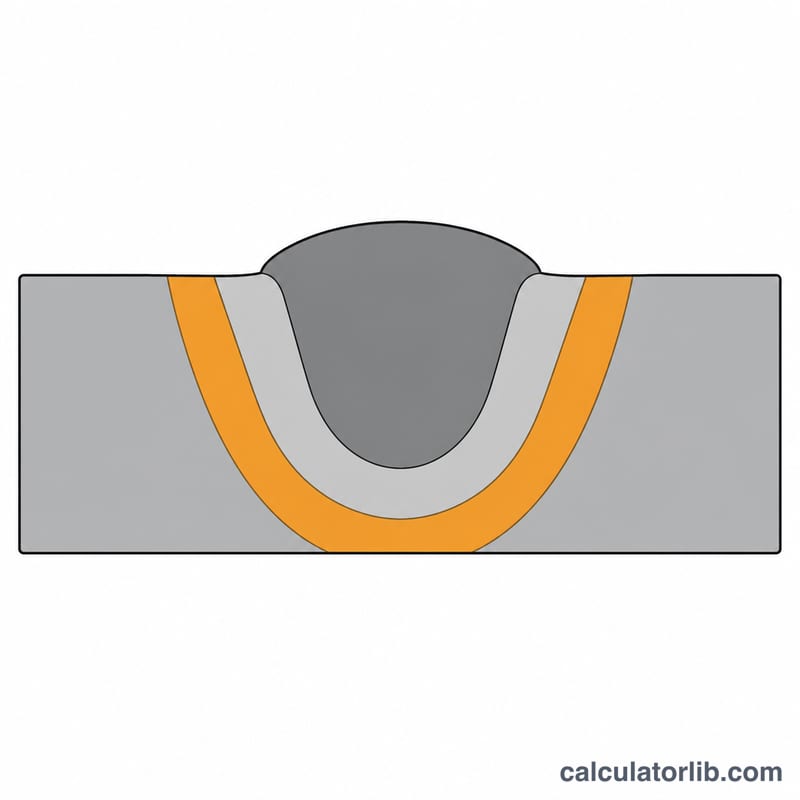
热输入是指单位焊缝长度上传递到接头的热能,通常以千焦每毫米(kJ/mm)表示。它是电弧焊中最关键的工艺参数之一,直接影响冷却速度、热影响区(HAZ)大小、晶粒长大、硬度以及残余变形。焊接工艺规程(WPS)以及 AWS、ISO 等标准常常规定热输入的上下限,以保证焊缝的力学性能达标。
计算公式
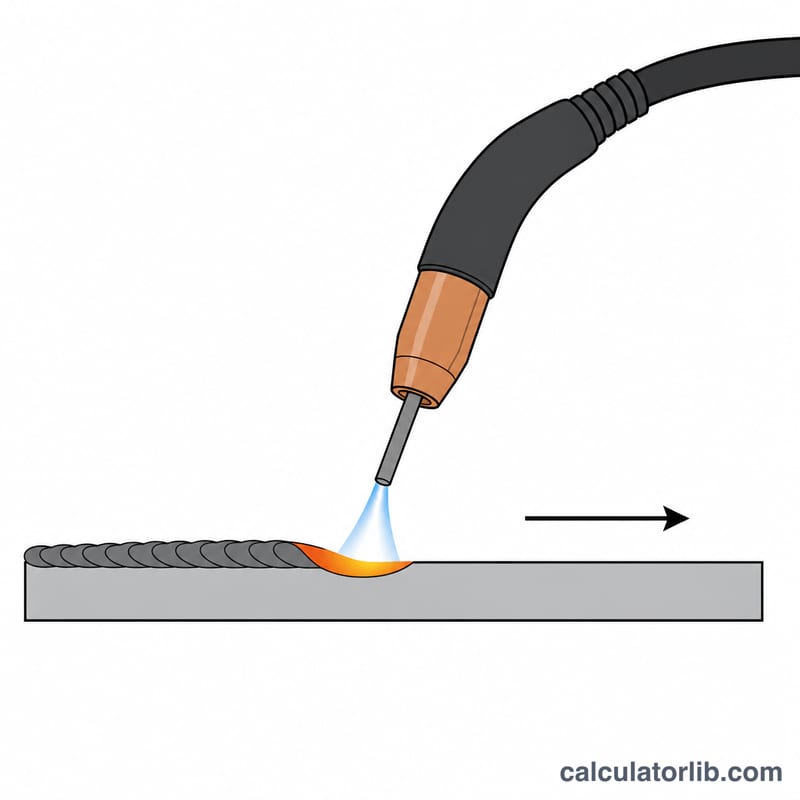
热输入由电弧的电功率与焊枪的移动速度共同决定,再乘以电弧(热)效率系数 \(\eta\):
$$\text{HI} = \frac{\eta \times V \times I \times 60}{S \times 1000}$$其中 \(V\) 为电弧电压(伏特),\(I\) 为焊接电流(安培),\(S\) 为焊接速度(mm/min),\(\eta\) 为无量纲的效率系数(MIG/MAG 与焊条电弧焊约为 0.8,钨极氩弧焊约为 0.6,埋弧焊接近 1.0)。式中的系数 60 将“每分钟”的速度换算为“每秒”,1000 则把焦耳换算为千焦。
如何使用本计算器
填入实测的电弧电压、焊接电流和焊接速度,再根据你的焊接方法选择 0 到 1 之间的效率值即可。工具会输出净热输入、原始电弧功率 \(P = V \times I\),以及 100% 效率下的总热输入,方便你与标准规定的限值进行对照。
算例演示
假设 \(V = 25\) V、\(I = 200\) A、\(S = 300\) mm/min,且 \(\eta = 0.8\)。总热输入为:
$$\frac{25 \times 200 \times 60}{300 \times 1000} = \frac{300000}{300000} = 1.0\,\text{kJ/mm}$$再计入效率:\(\text{HI} = 0.8 \times 1.0 = 0.8\,\text{kJ/mm}\),此时电弧功率为 \(25 \times 200 = 5000\,\text{W}\)。
溶接プロセス別のアーク効率係数
アーク(熱)効率 \(\eta\) は、電気アークエネルギーのうち実際に熱として母材に入る割合です。これは入熱量の式 \(\text{HI} = \dfrac{V \times I \times 60}{v \times 1000} \times \eta\) において必須の乗数です。以下の値は EN 1011-1(および同等の AWS/ISO ガイダンス)で用いられる移行効率の慣例に従っており、これは単一の国家規格ではなく国際規格です。慣例は異なる場合があるため、必ず適用される規格または WPS が指定する \(\eta\) の値を使用してください。
| 溶接プロセス | \(\eta\) の代表的な範囲 | 推奨値 |
|---|---|---|
| SMAW / MMA(手動金属アーク、被覆アーク溶接棒) | 0.75 – 0.85 | 0.8 |
| MIG/MAG — GMAW(ガスメタルアーク) | 0.75 – 0.85 | 0.8 |
| FCAW(フラックス入りワイヤアーク) | 0.75 – 0.85 | 0.8 |
| TIG / GTAW(ガスタングステンアーク) | 0.55 – 0.65 | 0.6 |
| SAW(サブマージアーク) | 0.90 – 1.00 | 1.0 |
| プラズマアーク(PAW) | 0.55 – 0.65 | 0.6 |
TIG とプラズマは、アークエネルギーのより大きな割合が周囲や電極に失われるため効率が最も低く、一方でサブマージアークはフラックスの覆いが熱を閉じ込めるため最も高くなる点に注意してください。EN 1011-1 では、SAW は一般に \(\eta = 1.0\) とされます。
溶接速度の単位換算
このツールの入熱量の式は、溶接速度を mm/min で入力することを前提としています。溶接パラメータが他の単位で記録されている場合は、まず換算してください。基本的な関係は次のとおりです:\(1\ \text{cm/min} = 10\ \text{mm/min}\)、\(1\ \text{in/min} = 25.4\ \text{mm/min}\)、\(1\ \text{mm/s} = 60\ \text{mm/min}\)。
| 変換元 | 乗じる数 | 結果(mm/min) |
|---|---|---|
| 1 cm/min | 10 | 10 mm/min |
| 1 in/min | 25.4 | 25.4 mm/min |
| 1 mm/s | 60 | 60 mm/min |
| 12 in/min | 25.4 | 304.8 mm/min |
| 5 mm/s | 60 | 300 mm/min |
| 25 cm/min | 10 | 250 mm/min |
入熱量の結果も同様に、異なる長さの単位で報告できます。\(1\ \text{in} = 25.4\ \text{mm}\) であるため、出力の換算は次のようになります:
$$1\ \text{kJ/mm} = 25.4\ \text{kJ/in}$$
したがって、\(1.5\ \text{kJ/mm}\) の入熱量は \(1.5 \times 25.4 = 38.1\ \text{kJ/in}\) に等しくなります。計算前に入力値を mm/min に換算し、規格または WPS が入熱量を1インチあたりで報告する場合にのみ、答えを換算してください。
プロセス別の代表的な入熱量範囲
以下の帯域は、各プロセスと用途で実務上一般的に見られる目安の範囲です。これら自体は限界値ではありません。任意の継手に対する拘束力のある最小および最大の入熱量は、適用される溶接施工要領書(WPS)および規格によって定められ、母材、板厚、要求される特性によって変化します。
| プロセス / 用途 | 代表的な入熱量(kJ/mm) |
|---|---|
| TIG / GTAW — 薄板 | 0.2 – 0.8 |
| MIG/MAG — GMAW | 0.5 – 2.5 |
| SMAW / MMA(被覆アーク溶接棒) | 1 – 3 |
| SAW(サブマージアーク) | 2 – 5 |
計算例。 \(25\ \text{V}\)、\(200\ \text{A}\)、溶接速度 \(300\ \text{mm/min}\)、効率 \(0.8\) で行う MIG/MAG 溶接の場合:
$$\text{HI} = \frac{25 \times 200 \times 60}{300 \times 1000} \times 0.8 = \frac{300000}{300000} \times 0.8 = 0.8\ \text{kJ/mm}$$
これにより入熱量は 0.8 kJ/mm となり、上記の代表的な MIG/MAG の帯域内に収まります。
AWS D1.1(米国 構造用鋼)、ISO 15614、EN 1011 などの規格は、入熱量がどのように認定され制限されるかを定めています。一般に入熱量が高いほど熱影響部(HAZ)が広がり変形が増大し、一方で入熱量が非常に低いと、一部の鋼種では硬化や割れのリスクが生じることがあります。これらの範囲はあくまで出発点としての参考にとどめ、ご自身の材料と板厚については必ず適用される WPS と規格に従ってください。
常见问题
热输入越大,焊缝就越好吗?并非如此。热输入过大会使晶粒粗化、热影响区软化,并加剧变形;过小则会导致冷却过快,引发裂纹和未熔合。
要不要计入效率?标准通常采用电弧能量(即按 100% 效率计算);只有当你的工艺规程明确要求真实热输入时,才需要计入效率。
本工具使用什么单位?输入伏特、安培和 mm/min,输出为 kJ/mm。如果焊接速度以 cm/min 或 in/min 给出,请先换算为 mm/min。