¿Qué es el aporte térmico en soldadura?
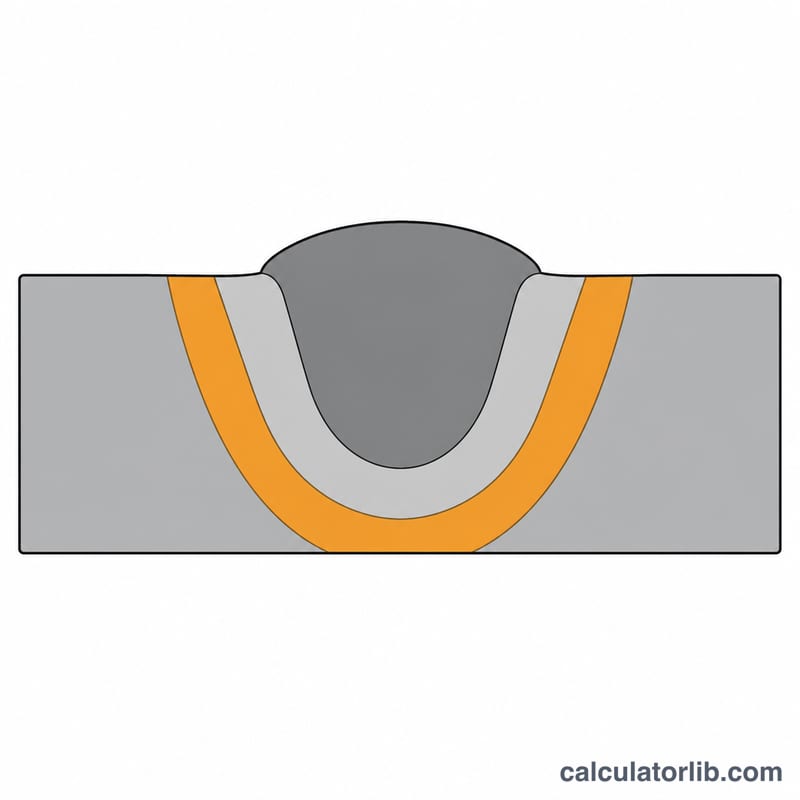
El aporte térmico es la cantidad de energía térmica que se transfiere a la junta por cada unidad de longitud del cordón, y normalmente se expresa en kilojulios por milímetro (kJ/mm). Es una de las variables más determinantes en la soldadura por arco, ya que condiciona la velocidad de enfriamiento, el tamaño de la zona afectada por el calor (ZAT), el crecimiento de grano, la dureza y la distorsión residual. Las especificaciones de procedimiento de soldadura (WPS) y códigos como AWS e ISO suelen fijar límites mínimos y máximos de aporte térmico para asegurar las propiedades mecánicas exigidas.
La fórmula
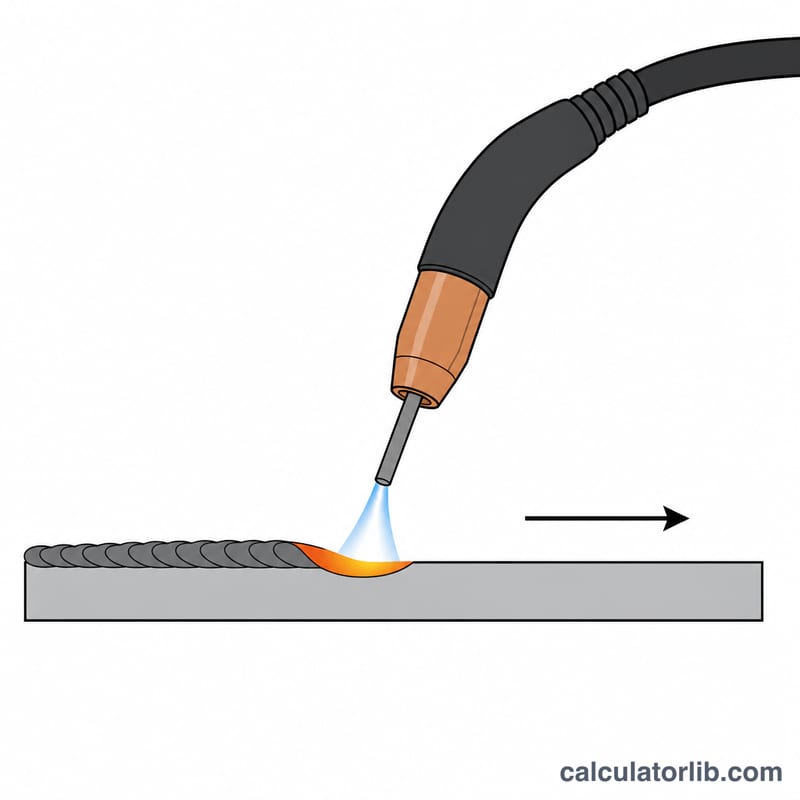
El aporte térmico combina la potencia eléctrica del arco con la velocidad a la que avanza la antorcha, ajustada por un factor de eficiencia (térmica) del arco \(\eta\):
$$\text{HI} = \frac{\eta \times V \times I \times 60}{S \times 1000}$$Donde \(V\) = voltaje del arco en voltios, \(I\) = corriente de soldadura en amperios, \(S\) = velocidad de avance en mm/min y \(\eta\) es una eficiencia adimensional (en torno a 0,8 para MIG/MAG y SMAW, 0,6 para TIG y cercana a 1,0 para arco sumergido). El factor 60 convierte la velocidad por minuto a segundos y el 1000 pasa de julios a kilojulios.
Cómo usar la calculadora
Introduce el voltaje del arco medido, la corriente de soldadura y la velocidad de avance, y después elige una eficiencia entre 0 y 1 según tu proceso. La herramienta te devuelve el aporte térmico neto, la potencia bruta del arco \(P = V \times I\) y el aporte térmico bruto al 100 % de eficiencia, de modo que puedas compararlo con los límites del código.
Ejemplo resuelto
Supongamos \(V = 25\) V, \(I = 200\) A, \(S = 300\) mm/min y \(\eta = 0.8\). El valor bruto es:
$$\frac{25 \times 200 \times 60}{300 \times 1000} = \frac{300000}{300000} = 1.0\,\text{kJ/mm}$$Al aplicar la eficiencia: \(\text{HI} = 0.8 \times 1.0 = 0.8\,\text{kJ/mm}\), con una potencia de arco de \(25 \times 200 = 5000\,\text{W}\).
Factores de eficiencia del arco por proceso de soldadura
La eficiencia (térmica) del arco \(\eta\) es la fracción de la energía eléctrica del arco que realmente entra en la pieza de trabajo en forma de calor. Es un multiplicador obligatorio en la fórmula del aporte de calor \(\text{HI} = \dfrac{V \times I \times 60}{v \times 1000} \times \eta\). Los valores siguientes siguen la convención de eficiencia de transferencia utilizada en EN 1011-1 (y la guía equivalente AWS/ISO), que es una norma internacional en lugar de una norma nacional única. Utilice siempre el valor de \(\eta\) que especifique su código aplicable o su WPS, ya que las convenciones pueden diferir.
| Proceso de soldadura | Rango típico de \(\eta\) | Valor recomendado |
|---|---|---|
| SMAW / MMA (arco metálico manual, electrodo revestido) | 0,75 – 0,85 | 0,8 |
| MIG/MAG — GMAW (arco metálico con gas) | 0,75 – 0,85 | 0,8 |
| FCAW (arco con núcleo fundente) | 0,75 – 0,85 | 0,8 |
| TIG / GTAW (arco con electrodo de tungsteno y gas) | 0,55 – 0,65 | 0,6 |
| SAW (arco sumergido) | 0,90 – 1,00 | 1,0 |
| Arco de plasma (PAW) | 0,55 – 0,65 | 0,6 |
Tenga en cuenta que el TIG y el plasma tienen las eficiencias más bajas porque una mayor parte de la energía del arco se pierde hacia el entorno y el electrodo, mientras que el arco sumergido es el más alto porque la capa de fundente confina el calor. Según la EN 1011-1, para el SAW se suele tomar \(\eta = 1.0\).
Conversiones de unidades de velocidad de avance
La fórmula de aporte de calor de esta herramienta espera la velocidad de avance en mm/min. Si sus parámetros de soldadura están registrados en otras unidades, conviértalos primero. Las relaciones básicas son: \(1\ \text{cm/min} = 10\ \text{mm/min}\), \(1\ \text{in/min} = 25.4\ \text{mm/min}\) y \(1\ \text{mm/s} = 60\ \text{mm/min}\).
| Desde | Multiplicar por | Resultado (mm/min) |
|---|---|---|
| 1 cm/min | 10 | 10 mm/min |
| 1 in/min | 25.4 | 25.4 mm/min |
| 1 mm/s | 60 | 60 mm/min |
| 12 in/min | 25.4 | 304.8 mm/min |
| 5 mm/s | 60 | 300 mm/min |
| 25 cm/min | 10 | 250 mm/min |
El resultado del aporte de calor también puede expresarse en distintas unidades de longitud. Como \(1\ \text{in} = 25.4\ \text{mm}\), la conversión de salida es:
$$1\ \text{kJ/mm} = 25.4\ \text{kJ/in}$$
Así, un aporte de calor de \(1.5\ \text{kJ/mm}\) equivale a \(1.5 \times 25.4 = 38.1\ \text{kJ/in}\). Convierta sus datos de entrada a mm/min antes de calcular y, después, convierta la respuesta solo si su código o WPS informa el aporte de calor por pulgada.
Rangos típicos de aporte de calor por proceso
Las bandas siguientes son rangos indicativos que se observan habitualmente en la práctica para cada proceso y aplicación. No son límites en sí mismos: el aporte de calor mínimo y máximo vinculante para cualquier junta lo establece la Especificación del Procedimiento de Soldadura (WPS) y el código aplicables, y varía con el material base, el espesor y las propiedades requeridas.
| Proceso / aplicación | Aporte de calor típico (kJ/mm) |
|---|---|
| TIG / GTAW — sección delgada | 0,2 – 0,8 |
| MIG/MAG — GMAW | 0,5 – 2,5 |
| SMAW / MMA (electrodo revestido) | 1 – 3 |
| SAW (arco sumergido) | 2 – 5 |
Ejemplo resuelto. Para un cordón de soldadura MIG/MAG realizado a \(25\ \text{V}\), \(200\ \text{A}\), una velocidad de avance de \(300\ \text{mm/min}\) y una eficiencia de \(0.8\):
$$\text{HI} = \frac{25 \times 200 \times 60}{300 \times 1000} \times 0.8 = \frac{300000}{300000} \times 0.8 = 0.8\ \text{kJ/mm}$$
Esto da un aporte de calor de 0.8 kJ/mm, que se sitúa dentro de la banda típica de MIG/MAG anterior.
Códigos como AWS D1.1 (acero estructural de EE. UU.), ISO 15614 y EN 1011 rigen cómo se cualifica y se limita el aporte de calor. Un aporte de calor mayor generalmente amplía la zona afectada por el calor (ZAC) y aumenta la distorsión, mientras que un aporte de calor muy bajo puede provocar endurecimiento y riesgo de fisuración en algunos aceros. Considere estos rangos únicamente como una referencia de partida y remítase siempre a la WPS y al código aplicables para su material y espesor.
Preguntas frecuentes
¿Un mayor aporte térmico mejora la soldadura? No siempre. Un exceso de calor engrosa el grano, ablanda la ZAT y aumenta la distorsión; un aporte insuficiente provoca un enfriamiento rápido, fisuras y falta de fusión.
¿Debo incluir la eficiencia? Los códigos suelen trabajar con la energía del arco (100 % de eficiencia); aplica la eficiencia solo cuando tu especificación pida el aporte térmico real.
¿Qué unidades utiliza? Los datos de entrada en voltios, amperios y mm/min dan un resultado en kJ/mm. Convierte primero la velocidad a mm/min si te la dan en cm/min o in/min.