Что такое погонная энергия сварки?
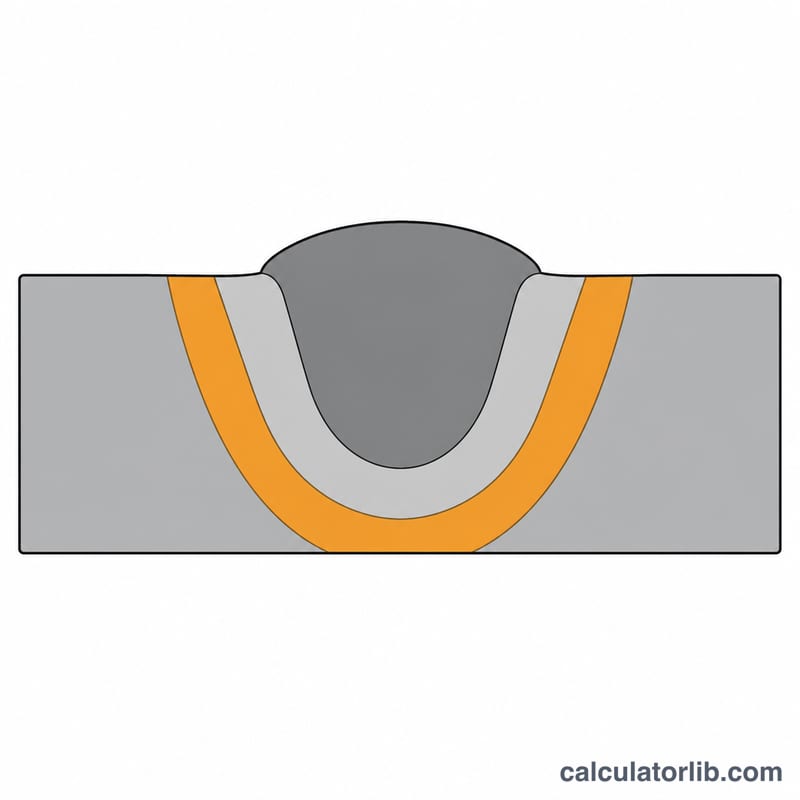
Погонная энергия — это количество тепловой энергии, вводимой в соединение на единицу длины шва; обычно её выражают в килоджоулях на миллиметр (кДж/мм). Это один из ключевых параметров дуговой сварки: именно он определяет скорость охлаждения, размер зоны термического влияния (ЗТВ), рост зерна, твёрдость и остаточные деформации. Технологические карты сварки (WPS) и стандарты — например, AWS и ISO — часто задают минимальные и максимальные пределы погонной энергии, чтобы гарантировать нужные механические свойства шва. Учтите, что AWS — это американские нормы, а в отечественной практике действуют свои требования (ГОСТ), поэтому конкретные пределы стоит сверять с применяемым у вас стандартом.
Формула
Погонная энергия связывает электрическую мощность дуги со скоростью перемещения горелки, после чего результат умножается на коэффициент полезного действия (тепловой КПД) дуги \(\eta\):
$$\text{HI} = \frac{\eta \times V \times I \times 60}{S \times 1000}$$Здесь \(V\) — напряжение дуги в вольтах, \(I\) — сварочный ток в амперах, \(S\) — скорость сварки в мм/мин, а \(\eta\) — безразмерный КПД (около 0,8 для MIG/MAG и ручной дуговой сварки покрытым электродом, 0,6 для TIG и близко к 1,0 для сварки под флюсом). Множитель 60 переводит скорость из «в минуту» в секунды, а 1000 — джоули в килоджоули.
Как пользоваться калькулятором
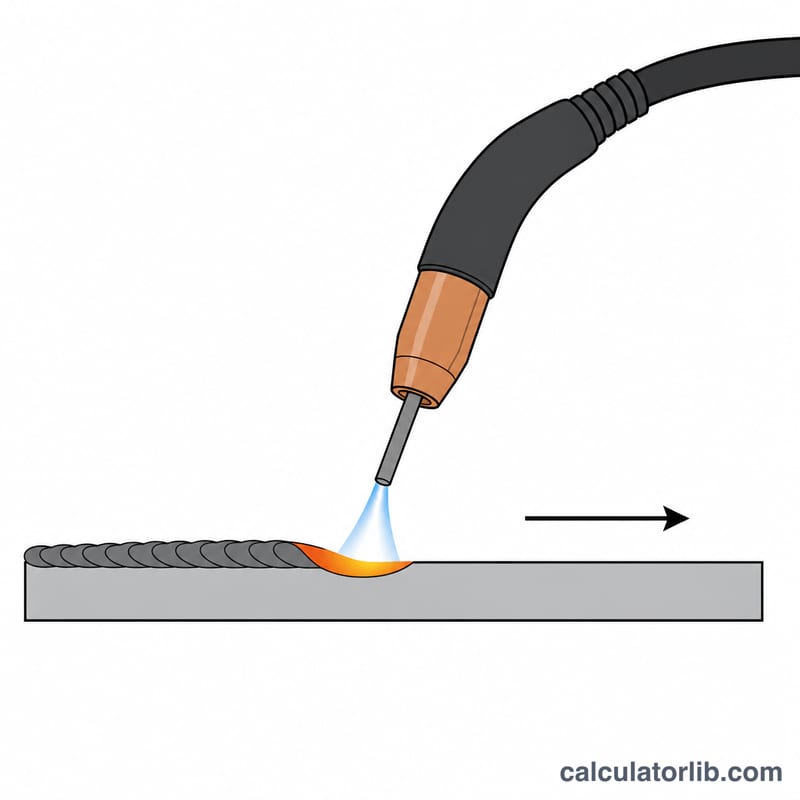
Введите измеренные напряжение дуги, сварочный ток и скорость сварки, затем задайте КПД от 0 до 1 для вашего процесса. Инструмент рассчитает чистую погонную энергию, полную мощность дуги \(P = V \times I\) и погонную энергию при КПД 100 %, чтобы вы могли сравнить результат с пределами по стандарту.
Пример расчёта
Пусть \(V = 25\) В, \(I = 200\) А, \(S = 300\) мм/мин и \(\eta = 0.8\). Значение при полном КПД:
$$\frac{25 \times 200 \times 60}{300 \times 1000} = \frac{300000}{300000} = 1.0\,\text{кДж/мм}$$С учётом КПД: \(\text{HI} = 0.8 \times 1.0 = 0.8\,\text{кДж/мм}\), при мощности дуги \(25 \times 200 = 5000\,\text{Вт}\).
Частые вопросы
Чем выше погонная энергия, тем лучше шов? Не всегда. Избыток тепла укрупняет зерно, разупрочняет ЗТВ и усиливает деформации; недостаток — ускоряет охлаждение и приводит к трещинам и непроварам.
Нужно ли учитывать КПД? Стандарты часто оперируют энергией дуги (при КПД 100 %); учитывайте КПД только тогда, когда ваша технологическая карта требует именно фактической погонной энергии.
В каких единицах ведётся расчёт? На входе — вольты, амперы и мм/мин, на выходе — кДж/мм. Если скорость задана в см/мин или дюймах в минуту, сначала переведите её в мм/мин.
Коэффициенты эффективности дуги по сварочным процессам
Эффективность дуги (тепловая) \(\eta\) — это доля электрической энергии дуги, которая фактически поступает в заготовку в виде тепла. Это обязательный множитель в формуле тепловложения \(\text{ТВ} = \dfrac{V \times I \times 60}{v \times 1000} \times \eta\). Приведённые ниже значения соответствуют соглашению об эффективности передачи, используемому в EN 1011-1 (и эквивалентных рекомендациях AWS/ISO), которое является международным стандартом, а не отдельным национальным. Всегда используйте значение \(\eta\), указанное в применимом нормативе или WPS, так как соглашения могут различаться.
| Сварочный процесс | Типичный диапазон \(\eta\) | Рекомендуемое значение |
|---|---|---|
| SMAW / MMA (ручная дуговая сварка покрытым электродом) | 0.75 – 0.85 | 0.8 |
| MIG/MAG — GMAW (дуговая сварка плавящимся электродом в среде газа) | 0.75 – 0.85 | 0.8 |
| FCAW (дуговая сварка порошковой проволокой) | 0.75 – 0.85 | 0.8 |
| TIG / GTAW (дуговая сварка вольфрамовым электродом в среде инертного газа) | 0.55 – 0.65 | 0.6 |
| SAW (дуговая сварка под флюсом) | 0.90 – 1.00 | 1.0 |
| Плазменная дуговая сварка (PAW) | 0.55 – 0.65 | 0.6 |
Обратите внимание, что TIG и плазменная сварка имеют самую низкую эффективность, поскольку большая доля энергии дуги теряется в окружающую среду и электрод, тогда как сварка под флюсом имеет самую высокую, поскольку слой флюса удерживает тепло. Согласно EN 1011-1, для SAW обычно принимают \(\eta = 1.0\).
Преобразование единиц скорости сварки
Формула тепловложения в этом инструменте ожидает скорость сварки в mm/min. Если ваши сварочные параметры записаны в других единицах, сначала преобразуйте их. Базовые соотношения: \(1\ \text{cm/min} = 10\ \text{mm/min}\), \(1\ \text{in/min} = 25.4\ \text{mm/min}\) и \(1\ \text{mm/s} = 60\ \text{mm/min}\).
| Из | Умножить на | Результат (mm/min) |
|---|---|---|
| 1 cm/min | 10 | 10 mm/min |
| 1 in/min | 25.4 | 25.4 mm/min |
| 1 mm/s | 60 | 60 mm/min |
| 12 in/min | 25.4 | 304.8 mm/min |
| 5 mm/s | 60 | 300 mm/min |
| 25 cm/min | 10 | 250 mm/min |
Результат тепловложения также может быть представлен в различных единицах длины. Поскольку \(1\ \text{in} = 25.4\ \text{mm}\), преобразование выходного значения таково:
$$1\ \text{kJ/mm} = 25.4\ \text{kJ/in}$$
Таким образом, тепловложение \(1.5\ \text{kJ/mm}\) равно \(1.5 \times 25.4 = 38.1\ \text{kJ/in}\). Преобразуйте входные данные в mm/min перед расчётом, а затем преобразуйте ответ только если ваш норматив или WPS сообщает тепловложение на дюйм.
Типичные диапазоны тепловложения по процессам
Приведённые ниже полосы являются ориентировочными диапазонами, которые обычно встречаются на практике для каждого процесса и применения. Сами по себе они не являются пределами — обязательные минимальное и максимальное тепловложение для любого соединения устанавливаются применимой спецификацией процедуры сварки (WPS) и нормативом и зависят от основного материала, толщины и требуемых свойств.
| Процесс / применение | Типичное тепловложение (kJ/mm) |
|---|---|
| TIG / GTAW — тонкое сечение | 0.2 – 0.8 |
| MIG/MAG — GMAW | 0.5 – 2.5 |
| SMAW / MMA (покрытый электрод) | 1 – 3 |
| SAW (сварка под флюсом) | 2 – 5 |
Разобранный пример. Для сварочного прохода MIG/MAG при \(25\ \text{V}\), \(200\ \text{A}\), скорости сварки \(300\ \text{mm/min}\) и эффективности \(0.8\):
$$\text{ТВ} = \frac{25 \times 200 \times 60}{300 \times 1000} \times 0.8 = \frac{300000}{300000} \times 0.8 = 0.8\ \text{kJ/mm}$$
Это даёт тепловложение 0.8 kJ/mm, что находится в пределах типичной полосы MIG/MAG выше.
Такие нормативы, как AWS D1.1 (конструкционная сталь, США), ISO 15614 и EN 1011, регулируют, как тепловложение аттестуется и ограничивается. Более высокое тепловложение обычно расширяет зону термического влияния (ЗТВ) и увеличивает деформацию, тогда как очень низкое тепловложение может вызвать закалку и риск образования трещин в некоторых сталях. Рассматривайте эти диапазоны только как отправную точку и всегда руководствуйтесь применимыми WPS и нормативом для вашего материала и толщины.