Kaynak Isı Girdisi Nedir?
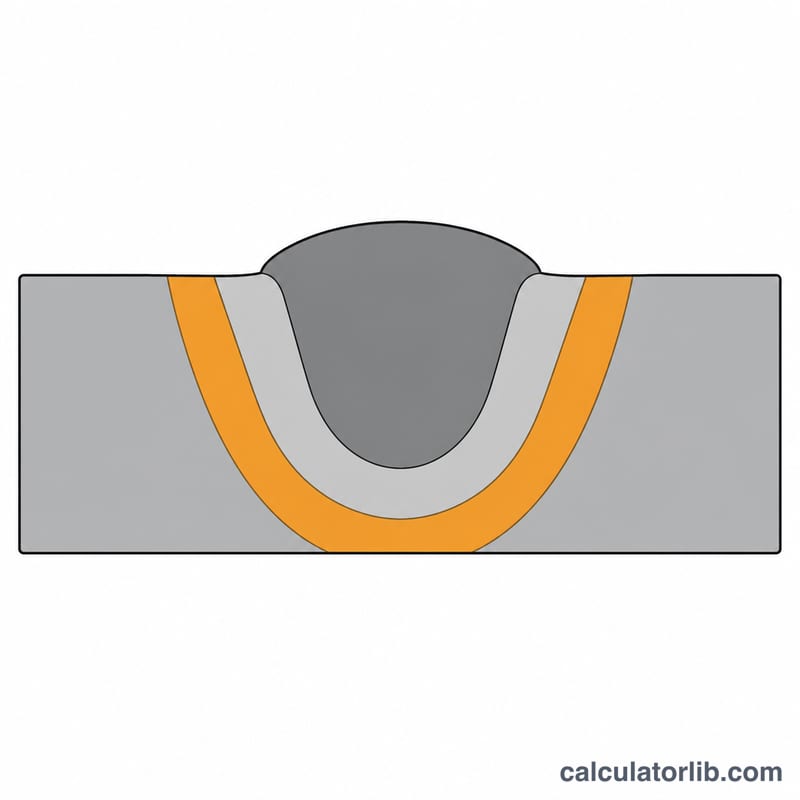
Isı girdisi, kaynak dikişinin birim uzunluğu başına birleşim yerine aktarılan ısıl enerji miktarıdır ve genellikle milimetre başına kilojul (kJ/mm) cinsinden ifade edilir. Ark kaynağında en kritik değişkenlerden biridir; çünkü soğuma hızını, ısıdan etkilenen bölgenin (ITAB) büyüklüğünü, tane büyümesini, sertliği ve kalıcı çarpılmayı doğrudan belirler. Kaynak prosedür şartnameleri (WPS) ile AWS ve ISO gibi standartlar, mekanik özellikleri güvence altına almak için çoğu zaman alt ve üst ısı girdisi sınırları tanımlar.
Formül
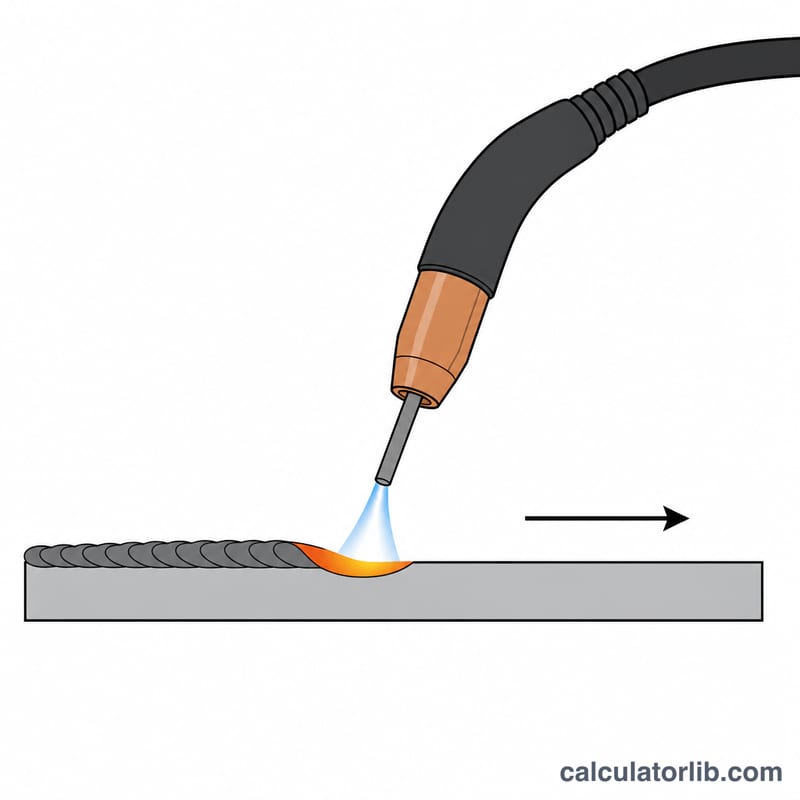
Isı girdisi, elektriksel ark gücünü torcun ilerleme hızıyla birleştirir ve ardından bir ark (ısıl) verimlilik katsayısı \(\eta\) ile ölçeklendirilir:
$$\text{HI} = \frac{\eta \times V \times I \times 60}{S \times 1000}$$Burada \(V\) = volt cinsinden ark gerilimi, \(I\) = amper cinsinden kaynak akımı, \(S\) = mm/dk cinsinden ilerleme hızı ve \(\eta\) boyutsuz verimlilik katsayısıdır (MIG/MAG ve örtülü elektrot için yaklaşık 0,8; TIG için 0,6; tozaltı kaynağı için ise 1,0'e yakındır). 60 katsayısı dakika başına hızı saniyeye, 1000 katsayısı ise julü kilojula çevirir.
Hesaplama Aracı Nasıl Kullanılır?
Ölçtüğünüz ark gerilimini, kaynak akımını ve ilerleme hızını girin, ardından kullandığınız yöntem için 0 ile 1 arasında bir verimlilik değeri seçin. Araç; net ısı girdisini, ham ark gücünü \(P = V \times I\) ve %100 verimlilikteki brüt ısı girdisini verir; böylece sonuçları standart sınırlarıyla karşılaştırabilirsiniz.
Örnek Hesaplama
Diyelim ki \(V = 25\) V, \(I = 200\) A, \(S = 300\) mm/dk ve \(\eta = 0.8\). Brüt değer şöyledir:
$$\frac{25 \times 200 \times 60}{300 \times 1000} = \frac{300000}{300000} = 1.0\,\text{kJ/mm}$$Verimlilik uygulandığında: \(\text{HI} = 0.8 \times 1.0 = 0.8\,\text{kJ/mm}\) ve ark gücü \(25 \times 200 = 5000\,\text{W}\) olur.
Kaynak Prosesine Göre Ark Verimliliği Faktörleri
Ark (termal) verimliliği \(\eta\), elektriksel ark enerjisinin gerçekten iş parçasına ısı olarak giren kısmıdır. Bu, ısı girdisi formülünde \(\text{HI} = \dfrac{V \times I \times 60}{v \times 1000} \times \eta\) gerekli bir çarpandır. Aşağıdaki değerler, tek bir ulusal standarttan ziyade uluslararası bir standart olan EN 1011-1 (ve eşdeğer AWS/ISO kılavuzu) tarafından kullanılan transfer verimliliği kuralına uygundur. Kurallar farklılık gösterebileceğinden, daima geçerli kodunuzun veya WPS'nizin belirttiği \(\eta\) değerini kullanın.
| Kaynak prosesi | Tipik \(\eta\) aralığı | Önerilen değer |
|---|---|---|
| SMAW / MMA (elle metal ark, örtülü elektrot) | 0.75 – 0.85 | 0.8 |
| MIG/MAG — GMAW (gazaltı metal ark) | 0.75 – 0.85 | 0.8 |
| FCAW (özlü tel ark) | 0.75 – 0.85 | 0.8 |
| TIG / GTAW (gazaltı tungsten ark) | 0.55 – 0.65 | 0.6 |
| SAW (tozaltı ark) | 0.90 – 1.00 | 1.0 |
| Plazma ark (PAW) | 0.55 – 0.65 | 0.6 |
TIG ve plazmanın en düşük verimliliklere sahip olduğunu unutmayın; çünkü ark enerjisinin daha büyük bir kısmı çevreye ve elektroda kaybolur, oysa tozaltı ark en yüksek olandır çünkü toz örtüsü ısıyı hapseder. EN 1011-1 uyarınca SAW genellikle \(\eta = 1.0\) olarak alınır.
İlerleme Hızı Birim Dönüşümleri
Bu araçtaki ısı girdisi formülü, ilerleme hızının mm/min cinsinden olmasını bekler. Kaynak parametreleriniz başka birimlerle kaydedilmişse, önce onları dönüştürün. Temel ilişkiler şunlardır: \(1\ \text{cm/dk} = 10\ \text{mm/dk}\), \(1\ \text{in/dk} = 25.4\ \text{mm/dk}\), ve \(1\ \text{mm/sn} = 60\ \text{mm/dk}\).
| Kaynak | Çarpan | Sonuç (mm/min) |
|---|---|---|
| 1 cm/min | 10 | 10 mm/min |
| 1 in/min | 25.4 | 25.4 mm/min |
| 1 mm/s | 60 | 60 mm/min |
| 12 in/min | 25.4 | 304.8 mm/min |
| 5 mm/s | 60 | 300 mm/min |
| 25 cm/min | 10 | 250 mm/min |
Isı girdisi sonucu da benzer şekilde farklı uzunluk birimlerinde raporlanabilir. \(1\ \text{in} = 25.4\ \text{mm}\) olduğundan, çıktı dönüşümü şudur:
$$1\ \text{kJ/mm} = 25.4\ \text{kJ/in}$$
Yani \(1.5\ \text{kJ/mm}\) değerindeki bir ısı girdisi \(1.5 \times 25.4 = 38.1\ \text{kJ/in}\) değerine eşittir. Hesaplamadan önce girdilerinizi mm/min'e dönüştürün, ardından yalnızca kodunuz veya WPS'niz ısı girdisini inç başına raporluyorsa cevabı dönüştürün.
Prosese Göre Tipik Isı Girdisi Aralıkları
Aşağıdaki bantlar, her proses ve uygulama için pratikte yaygın olarak görülen gösterge niteliğinde aralıklardır. Bunlar kendi başlarına sınır değildir — herhangi bir birleşim için bağlayıcı minimum ve maksimum ısı girdisi, geçerli Kaynak Prosedürü Spesifikasyonu (WPS) ve kod tarafından belirlenir ve ana malzemeye, kalınlığa ve gerekli özelliklere göre değişir.
| Proses / uygulama | Tipik ısı girdisi (kJ/mm) |
|---|---|
| TIG / GTAW — ince kesit | 0.2 – 0.8 |
| MIG/MAG — GMAW | 0.5 – 2.5 |
| SMAW / MMA (örtülü elektrot) | 1 – 3 |
| SAW (tozaltı ark) | 2 – 5 |
Çözümlü örnek. \(25\ \text{V}\), \(200\ \text{A}\), \(300\ \text{mm/dk}\) ilerleme hızı ve \(0.8\) verimlilik ile yapılan bir MIG/MAG kaynak paso için:
$$\text{HI} = \frac{25 \times 200 \times 60}{300 \times 1000} \times 0.8 = \frac{300000}{300000} \times 0.8 = 0.8\ \text{kJ/mm}$$
Bu, yukarıdaki tipik MIG/MAG bandı içinde yer alan 0.8 kJ/mm değerinde bir ısı girdisi verir.
AWS D1.1 (ABD yapısal çeliği), ISO 15614 ve EN 1011 gibi kodlar, ısı girdisinin nasıl nitelendirildiğini ve sınırlandırıldığını düzenler. Daha yüksek ısı girdisi genellikle ısıdan etkilenen bölgeyi (HAZ) genişletir ve çarpılmayı artırır, oysa çok düşük ısı girdisi bazı çeliklerde sertleşmeye ve çatlama riskine neden olabilir. Bu aralıkları yalnızca bir başlangıç referansı olarak değerlendirin ve malzemeniz ile kalınlığınız için daima geçerli WPS ve koda başvurun.
Sıkça Sorulan Sorular
Daha yüksek ısı girdisi kaynağı iyileştirir mi? Her zaman değil. Aşırı ısı taneleri kabalaştırır, ITAB'ı yumuşatır ve çarpılmayı artırır; çok az ısı ise hızlı soğumaya, çatlamaya ve yetersiz ergimeye yol açar.
Verimliliği hesaba katmalı mıyım? Standartlar çoğu zaman ark enerjisini (%100 verimlilik) kullanır; verimliliği yalnızca şartnameniz gerçek ısı girdisini istediğinde uygulayın.
Hangi birimler kullanılıyor? Volt, amper ve mm/dk girdileri kJ/mm çıktısı verir. Hız cm/dk veya inç/dk cinsinden verilmişse önce mm/dk'ya çevirin.