Qu'est-ce que l'énergie de soudage ?
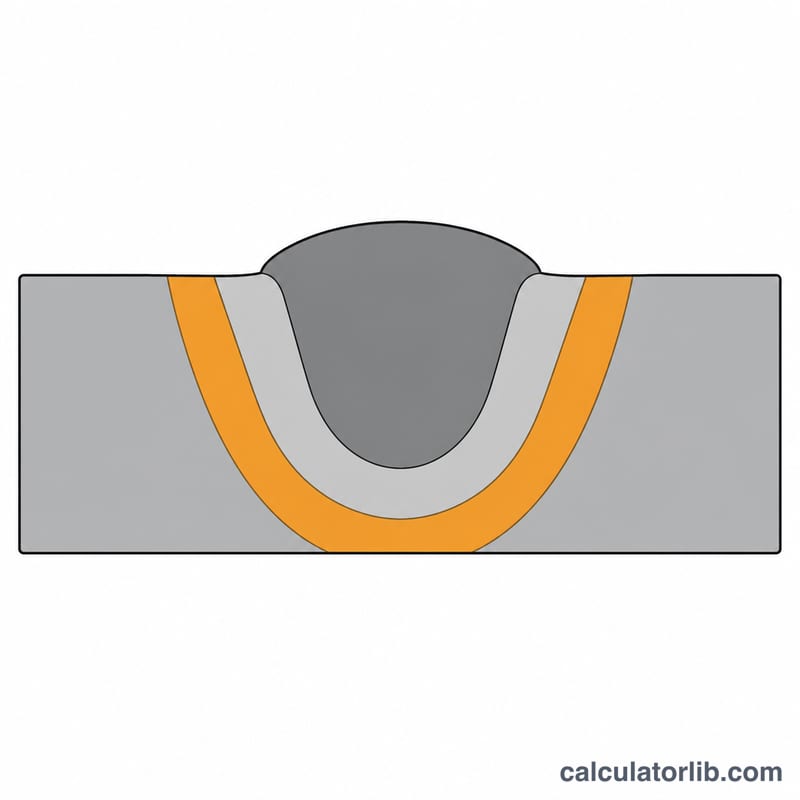
L'énergie de soudage correspond à la quantité d'énergie thermique transmise au joint par unité de longueur de cordon, généralement exprimée en kilojoules par millimètre (kJ/mm). C'est l'un des paramètres les plus déterminants du soudage à l'arc, car il conditionne la vitesse de refroidissement, l'étendue de la zone affectée thermiquement (ZAT), la croissance du grain, la dureté et les déformations résiduelles. Les descriptifs de mode opératoire de soudage (DMOS) ainsi que les codes tels que l'AWS (États-Unis) et les normes ISO fixent souvent des limites minimales et maximales d'énergie de soudage afin de garantir les caractéristiques mécaniques. En France et en Europe, on se réfère couramment aux normes ISO (par exemple la série ISO 15614) et à la notion d'énergie linéaire.
La formule
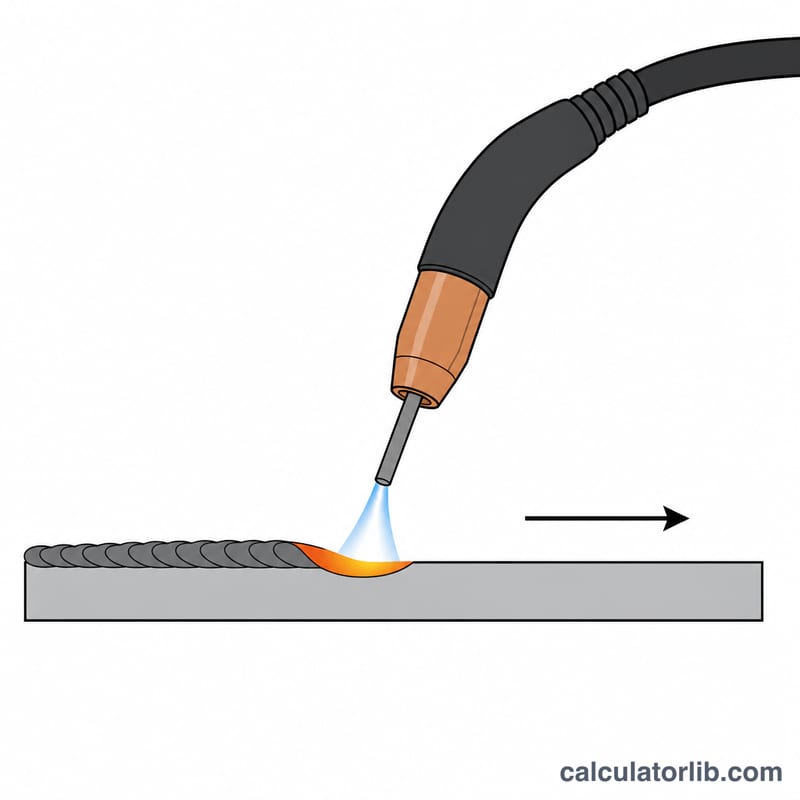
L'énergie de soudage combine la puissance électrique de l'arc et la vitesse de déplacement de la torche, puis applique un facteur de rendement d'arc (thermique) \(\eta\) :
$$\text{HI} = \frac{\eta \times V \times I \times 60}{S \times 1000}$$où \(V\) = tension d'arc en volts, \(I\) = intensité de soudage en ampères, \(S\) = vitesse d'avance en mm/min, et \(\eta\) le rendement sans dimension (environ 0,8 pour le MIG/MAG et le SMAW, 0,6 pour le TIG et proche de 1,0 pour le soudage à l'arc submergé). Le facteur 60 convertit la vitesse exprimée par minute en secondes, et le 1000 convertit les joules en kilojoules.
Comment utiliser le calculateur
Saisissez la tension d'arc mesurée, l'intensité de soudage et la vitesse d'avance, puis choisissez un rendement compris entre 0 et 1 adapté à votre procédé. L'outil renvoie l'énergie de soudage nette, la puissance d'arc brute \(P = V \times I\), ainsi que l'énergie de soudage brute à 100 % de rendement, ce qui vous permet de la comparer aux limites imposées par les codes.
Exemple concret
Supposons \(V = 25\) V, \(I = 200\) A, \(S = 300\) mm/min et \(\eta = 0.8\). La valeur brute est :
$$\frac{25 \times 200 \times 60}{300 \times 1000} = \frac{300000}{300000} = 1.0\,\text{kJ/mm}$$En appliquant le rendement : \(\text{HI} = 0.8 \times 1.0 = 0.8\,\text{kJ/mm}\), pour une puissance d'arc de \(25 \times 200 = 5000\,\text{W}\).
Factores de eficiencia del arco por proceso de soldadura
La eficiencia (térmica) del arco \(\eta\) es la fracción de la energía eléctrica del arco que realmente entra en la pieza de trabajo en forma de calor. Es un multiplicador obligatorio en la fórmula del aporte de calor \(\text{HI} = \dfrac{V \times I \times 60}{v \times 1000} \times \eta\). Los valores siguientes siguen la convención de eficiencia de transferencia utilizada en EN 1011-1 (y la guía equivalente AWS/ISO), que es una norma internacional en lugar de una norma nacional única. Utilice siempre el valor de \(\eta\) que especifique su código aplicable o su WPS, ya que las convenciones pueden diferir.
| Proceso de soldadura | Rango típico de \(\eta\) | Valor recomendado |
|---|---|---|
| SMAW / MMA (arco metálico manual, electrodo revestido) | 0,75 – 0,85 | 0,8 |
| MIG/MAG — GMAW (arco metálico con gas) | 0,75 – 0,85 | 0,8 |
| FCAW (arco con núcleo fundente) | 0,75 – 0,85 | 0,8 |
| TIG / GTAW (arco con electrodo de tungsteno y gas) | 0,55 – 0,65 | 0,6 |
| SAW (arco sumergido) | 0,90 – 1,00 | 1,0 |
| Arco de plasma (PAW) | 0,55 – 0,65 | 0,6 |
Tenga en cuenta que el TIG y el plasma tienen las eficiencias más bajas porque una mayor parte de la energía del arco se pierde hacia el entorno y el electrodo, mientras que el arco sumergido es el más alto porque la capa de fundente confina el calor. Según la EN 1011-1, para el SAW se suele tomar \(\eta = 1.0\).
Conversiones de unidades de velocidad de avance
La fórmula de aporte de calor de esta herramienta espera la velocidad de avance en mm/min. Si sus parámetros de soldadura están registrados en otras unidades, conviértalos primero. Las relaciones básicas son: \(1\ \text{cm/min} = 10\ \text{mm/min}\), \(1\ \text{in/min} = 25.4\ \text{mm/min}\) y \(1\ \text{mm/s} = 60\ \text{mm/min}\).
| Desde | Multiplicar por | Resultado (mm/min) |
|---|---|---|
| 1 cm/min | 10 | 10 mm/min |
| 1 in/min | 25.4 | 25.4 mm/min |
| 1 mm/s | 60 | 60 mm/min |
| 12 in/min | 25.4 | 304.8 mm/min |
| 5 mm/s | 60 | 300 mm/min |
| 25 cm/min | 10 | 250 mm/min |
El resultado del aporte de calor también puede expresarse en distintas unidades de longitud. Como \(1\ \text{in} = 25.4\ \text{mm}\), la conversión de salida es:
$$1\ \text{kJ/mm} = 25.4\ \text{kJ/in}$$
Así, un aporte de calor de \(1.5\ \text{kJ/mm}\) equivale a \(1.5 \times 25.4 = 38.1\ \text{kJ/in}\). Convierta sus datos de entrada a mm/min antes de calcular y, después, convierta la respuesta solo si su código o WPS informa el aporte de calor por pulgada.
Rangos típicos de aporte de calor por proceso
Las bandas siguientes son rangos indicativos que se observan habitualmente en la práctica para cada proceso y aplicación. No son límites en sí mismos: el aporte de calor mínimo y máximo vinculante para cualquier junta lo establece la Especificación del Procedimiento de Soldadura (WPS) y el código aplicables, y varía con el material base, el espesor y las propiedades requeridas.
| Proceso / aplicación | Aporte de calor típico (kJ/mm) |
|---|---|
| TIG / GTAW — sección delgada | 0,2 – 0,8 |
| MIG/MAG — GMAW | 0,5 – 2,5 |
| SMAW / MMA (electrodo revestido) | 1 – 3 |
| SAW (arco sumergido) | 2 – 5 |
Ejemplo resuelto. Para un cordón de soldadura MIG/MAG realizado a \(25\ \text{V}\), \(200\ \text{A}\), una velocidad de avance de \(300\ \text{mm/min}\) y una eficiencia de \(0.8\):
$$\text{HI} = \frac{25 \times 200 \times 60}{300 \times 1000} \times 0.8 = \frac{300000}{300000} \times 0.8 = 0.8\ \text{kJ/mm}$$
Esto da un aporte de calor de 0.8 kJ/mm, que se sitúa dentro de la banda típica de MIG/MAG anterior.
Códigos como AWS D1.1 (acero estructural de EE. UU.), ISO 15614 y EN 1011 rigen cómo se cualifica y se limita el aporte de calor. Un aporte de calor mayor generalmente amplía la zona afectada por el calor (ZAC) y aumenta la distorsión, mientras que un aporte de calor muy bajo puede provocar endurecimiento y riesgo de fisuración en algunos aceros. Considere estos rangos únicamente como una referencia de partida y remítase siempre a la WPS y al código aplicables para su material y espesor.
FAQ
Une énergie de soudage plus élevée améliore-t-elle les soudures ? Pas toujours. Un apport de chaleur excessif grossit les grains, ramollit la ZAT et accentue les déformations ; à l'inverse, un apport trop faible provoque un refroidissement rapide, des fissurations et un manque de fusion.
Faut-il tenir compte du rendement ? Les codes utilisent souvent l'énergie de l'arc (rendement de 100 %) ; n'appliquez le rendement que si votre spécification exige l'énergie de soudage réelle.
Quelles unités sont utilisées ? Des valeurs en volts, ampères et mm/min donnent un résultat en kJ/mm. Convertissez d'abord la vitesse en mm/min si elle est fournie en cm/min ou en in/min.