Nhiệt lượng đường hàn là gì?
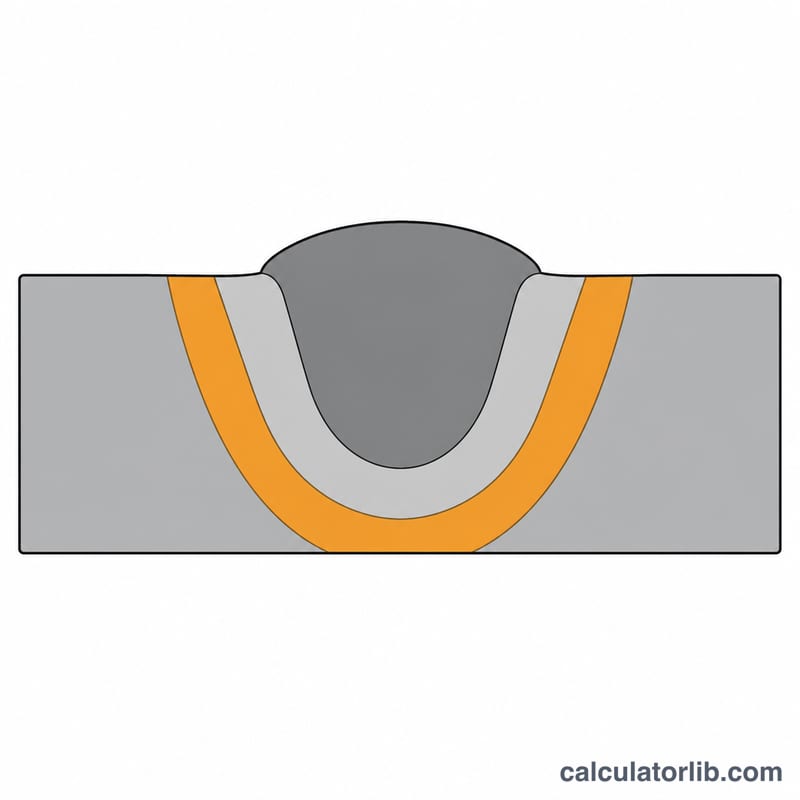
Nhiệt lượng đường hàn (heat input) là lượng năng lượng nhiệt truyền vào mối nối trên mỗi đơn vị chiều dài đường hàn, thường được tính bằng kilôjun trên milimét (kJ/mm). Đây là một trong những thông số quan trọng nhất của hàn hồ quang, bởi nó chi phối tốc độ nguội, kích thước vùng ảnh hưởng nhiệt (HAZ), sự phát triển hạt, độ cứng và biến dạng dư. Bản quy trình hàn (WPS) cùng các tiêu chuẩn như AWS và ISO thường đặt ra giới hạn nhiệt lượng tối thiểu và tối đa để bảo đảm cơ tính của mối hàn.
Công thức tính
Nhiệt lượng đường hàn kết hợp công suất điện của hồ quang với tốc độ di chuyển của mỏ hàn, rồi nhân với hệ số hiệu suất (nhiệt) của hồ quang \(\eta\):
$$\text{HI} = \frac{\eta \times V \times I \times 60}{S \times 1000}$$Trong đó \(V\) = điện áp hồ quang (vôn), \(I\) = dòng điện hàn (ampe), \(S\) = tốc độ hàn (mm/phút), còn \(\eta\) là hiệu suất không thứ nguyên (khoảng 0,8 với MIG/MAG và SMAW, 0,6 với TIG, và gần 1,0 với hàn hồ quang chìm). Hệ số 60 dùng để đổi tốc độ theo phút sang giây, còn 1000 đổi jun sang kilôjun.
Cách dùng công cụ
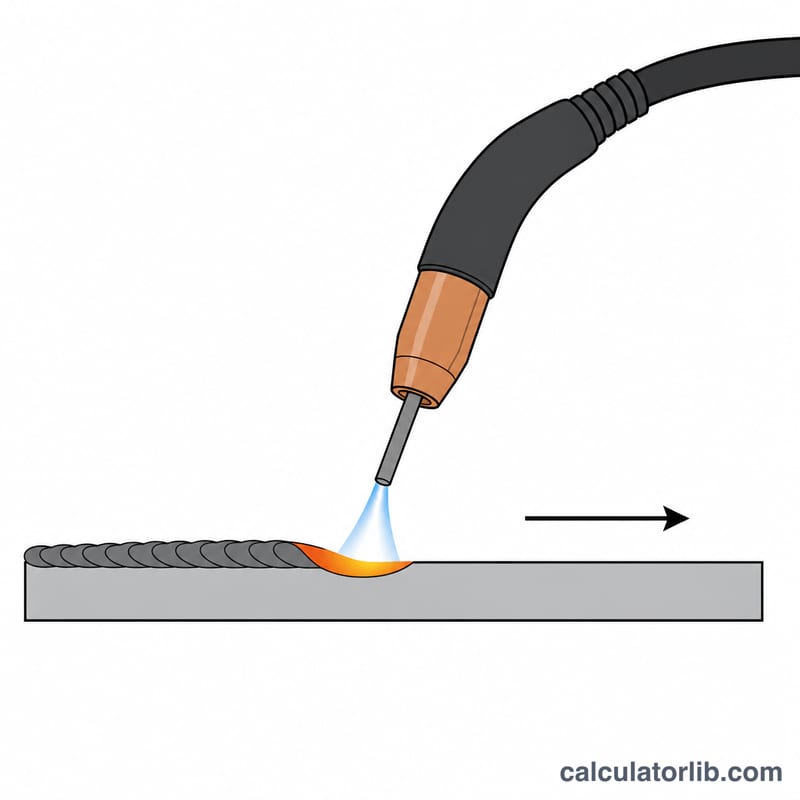
Nhập điện áp hồ quang, dòng điện hàn và tốc độ hàn đã đo được, sau đó chọn hiệu suất trong khoảng 0 đến 1 tương ứng với phương pháp hàn của bạn. Công cụ sẽ trả về nhiệt lượng thực (net), công suất hồ quang thô \(P = V \times I\), và nhiệt lượng gộp ở hiệu suất 100% để bạn dễ đối chiếu với giới hạn của tiêu chuẩn.
Ví dụ minh họa
Giả sử \(V = 25\) V, \(I = 200\) A, \(S = 300\) mm/phút và \(\eta = 0.8\). Giá trị gộp là:
$$\frac{25 \times 200 \times 60}{300 \times 1000} = \frac{300000}{300000} = 1.0\,\text{kJ/mm}$$Khi áp dụng hiệu suất: \(\text{HI} = 0.8 \times 1.0 = 0.8\,\text{kJ/mm}\), với công suất hồ quang \(25 \times 200 = 5000\,\text{W}\).
Hệ số hiệu suất hồ quang theo quy trình hàn
Hiệu suất hồ quang (nhiệt) \(\eta\) là phần năng lượng hồ quang điện thực sự đi vào chi tiết gia công dưới dạng nhiệt. Đây là hệ số nhân bắt buộc trong công thức nhiệt lượng đầu vào \(\text{HI} = \dfrac{V \times I \times 60}{v \times 1000} \times \eta\). Các giá trị dưới đây tuân theo quy ước hiệu suất truyền nhiệt được sử dụng trong EN 1011-1 (và hướng dẫn tương đương của AWS/ISO), vốn là một tiêu chuẩn quốc tế chứ không phải của một quốc gia riêng lẻ. Luôn sử dụng giá trị \(\eta\) mà quy phạm áp dụng hoặc WPS của bạn quy định, vì các quy ước có thể khác nhau.
| Quy trình hàn | Khoảng \(\eta\) điển hình | Giá trị khuyến nghị |
|---|---|---|
| SMAW / MMA (hàn hồ quang tay bằng que hàn kim loại) | 0.75 – 0.85 | 0.8 |
| MIG/MAG — GMAW (hàn hồ quang kim loại trong môi trường khí) | 0.75 – 0.85 | 0.8 |
| FCAW (hàn hồ quang dây lõi thuốc) | 0.75 – 0.85 | 0.8 |
| TIG / GTAW (hàn hồ quang điện cực vonfram trong môi trường khí) | 0.55 – 0.65 | 0.6 |
| SAW (hàn hồ quang chìm) | 0.90 – 1.00 | 1.0 |
| Hồ quang plasma (PAW) | 0.55 – 0.65 | 0.6 |
Lưu ý rằng TIG và plasma có hiệu suất thấp nhất vì một phần lớn năng lượng hồ quang bị thất thoát ra môi trường xung quanh và điện cực, trong khi hàn hồ quang chìm cao nhất vì lớp thuốc hàn giữ nhiệt lại. Theo EN 1011-1, SAW thường được lấy là \(\eta = 1.0\).
Chuyển đổi đơn vị tốc độ hàn
Công thức nhiệt lượng đầu vào trong công cụ này yêu cầu tốc độ hàn tính bằng mm/min. Nếu các thông số hàn của bạn được ghi lại theo đơn vị khác, hãy chuyển đổi chúng trước. Các quan hệ cơ bản là: \(1\ \text{cm/min} = 10\ \text{mm/min}\), \(1\ \text{in/min} = 25.4\ \text{mm/min}\), và \(1\ \text{mm/s} = 60\ \text{mm/min}\).
| Từ | Nhân với | Kết quả (mm/min) |
|---|---|---|
| 1 cm/min | 10 | 10 mm/min |
| 1 in/min | 25.4 | 25.4 mm/min |
| 1 mm/s | 60 | 60 mm/min |
| 12 in/min | 25.4 | 304.8 mm/min |
| 5 mm/s | 60 | 300 mm/min |
| 25 cm/min | 10 | 250 mm/min |
Kết quả nhiệt lượng đầu vào cũng có thể được báo cáo theo các đơn vị chiều dài khác nhau. Vì \(1\ \text{in} = 25.4\ \text{mm}\), phép chuyển đổi đầu ra là:
$$1\ \text{kJ/mm} = 25.4\ \text{kJ/in}$$
Vậy nhiệt lượng đầu vào \(1.5\ \text{kJ/mm}\) bằng \(1.5 \times 25.4 = 38.1\ \text{kJ/in}\). Hãy chuyển đổi các giá trị đầu vào của bạn sang mm/min trước khi tính toán, sau đó chỉ chuyển đổi đáp án nếu quy phạm hoặc WPS của bạn báo cáo nhiệt lượng đầu vào trên mỗi inch.
Khoảng nhiệt lượng đầu vào điển hình theo quy trình
Các dải dưới đây là những khoảng mang tính tham khảo thường thấy trong thực tế cho mỗi quy trình và ứng dụng. Bản thân chúng không phải là giới hạn — nhiệt lượng đầu vào tối thiểu và tối đa bắt buộc cho bất kỳ mối hàn nào đều do Đặc tả Quy trình Hàn (WPS) và quy phạm áp dụng quy định, và nó thay đổi theo vật liệu cơ bản, độ dày và các tính chất yêu cầu.
| Quy trình / ứng dụng | Nhiệt lượng đầu vào điển hình (kJ/mm) |
|---|---|
| TIG / GTAW — tiết diện mỏng | 0.2 – 0.8 |
| MIG/MAG — GMAW | 0.5 – 2.5 |
| SMAW / MMA (que hàn) | 1 – 3 |
| SAW (hàn hồ quang chìm) | 2 – 5 |
Ví dụ tính toán. Đối với một đường hàn MIG/MAG chạy ở \(25\ \text{V}\), \(200\ \text{A}\), tốc độ hàn \(300\ \text{mm/min}\) và hiệu suất \(0.8\):
$$\text{HI} = \frac{25 \times 200 \times 60}{300 \times 1000} \times 0.8 = \frac{300000}{300000} \times 0.8 = 0.8\ \text{kJ/mm}$$
Điều này cho ra nhiệt lượng đầu vào là 0.8 kJ/mm, nằm trong dải MIG/MAG điển hình ở trên.
Các quy phạm như AWS D1.1 (thép kết cấu Hoa Kỳ), ISO 15614 và EN 1011 chi phối cách nhiệt lượng đầu vào được đánh giá và giới hạn. Nhiệt lượng đầu vào cao hơn nói chung làm rộng vùng ảnh hưởng nhiệt (HAZ) và tăng biến dạng, trong khi nhiệt lượng đầu vào rất thấp có thể gây tôi cứng và nguy cơ nứt ở một số loại thép. Hãy coi các khoảng này chỉ là tham chiếu khởi điểm, và luôn tuân theo WPS và quy phạm áp dụng cho vật liệu và độ dày của bạn.
Câu hỏi thường gặp
Nhiệt lượng càng cao thì mối hàn càng tốt? Không hẳn. Nhiệt quá lớn làm thô hạt, làm mềm vùng HAZ và tăng biến dạng; nhiệt quá thấp lại khiến mối hàn nguội nhanh, dễ nứt và không thấu.
Có cần tính đến hiệu suất không? Các tiêu chuẩn thường dùng năng lượng hồ quang (hiệu suất 100%); chỉ nên áp dụng hiệu suất khi bản quy trình yêu cầu tính nhiệt lượng thực.
Công cụ dùng đơn vị nào? Đầu vào là vôn, ampe và mm/phút, kết quả cho ra kJ/mm. Nếu tốc độ hàn cho theo cm/phút hoặc in/phút, hãy đổi về mm/phút trước.