什麼是銲接熱輸入?
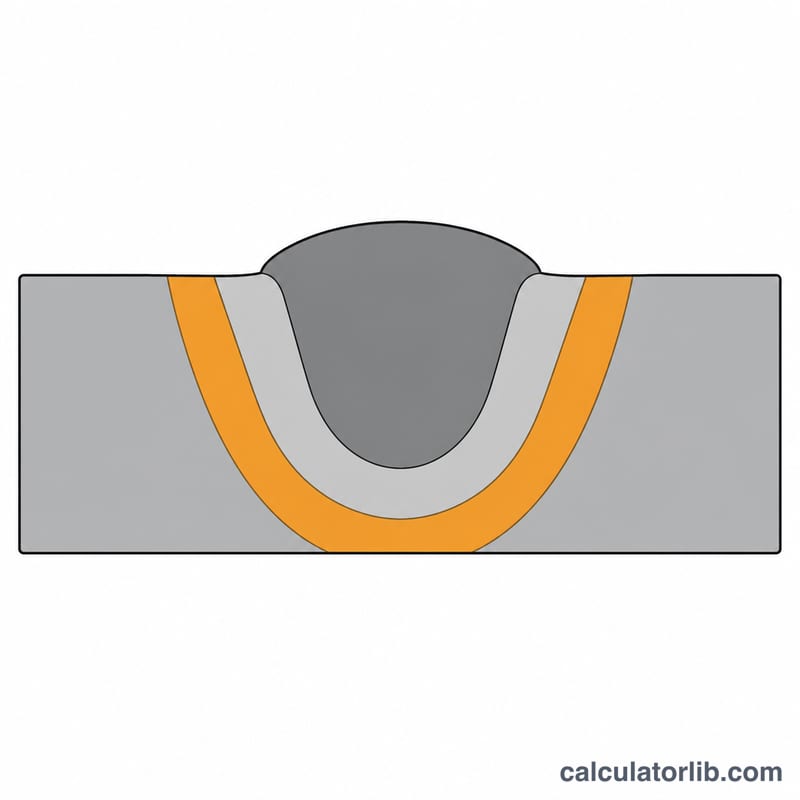
熱輸入指的是每單位銲道長度所送入接頭的熱能量,通常以每毫米千焦(kJ/mm)表示。它是電弧銲接中最關鍵的參數之一,因為它直接左右冷卻速率、熱影響區(HAZ)的大小、晶粒成長、硬度以及殘留變形。銲接程序規範(WPS)以及 AWS、ISO 等規範,經常會訂定熱輸入的上下限,以確保接頭的機械性質達標。
計算公式
熱輸入是把電弧的電功率與銲炬行進速度結合起來,再乘上電弧(熱)效率係數 \(\eta\) 加以修正:
$$\text{HI} = \frac{\eta \times V \times I \times 60}{S \times 1000}$$其中 \(V\) 為電弧電壓(伏特),\(I\) 為銲接電流(安培),\(S\) 為行進速度(mm/min),\(\eta\) 則是無因次的效率值(MIG/MAG 與 SMAW 約為 0.8,TIG 約為 0.6,潛弧銲接則接近 1.0)。式中的 60 是把每分鐘的速度換算為每秒,1000 則是把焦耳換算為千焦。
計算器使用方式
輸入實測的電弧電壓、銲接電流與行進速度,再依你採用的製程選擇一個介於 0 到 1 之間的效率值即可。工具會回傳淨熱輸入、原始電弧功率 \(P = V \times I\),以及在 100% 效率下的總熱輸入,方便你拿來對照規範上下限。
實例演算
假設 \(V = 25\) V、\(I = 200\) A、\(S = 300\) mm/min,且 \(\eta = 0.8\)。總熱輸入為:
$$\frac{25 \times 200 \times 60}{300 \times 1000} = \frac{300000}{300000} = 1.0\,\text{kJ/mm}$$再乘上效率:\(\text{HI} = 0.8 \times 1.0 = 0.8\,\text{kJ/mm}\),此時電弧功率為 \(25 \times 200 = 5000\,\text{W}\)。
용접 공정별 아크 효율 계수
아크(열) 효율 \(\eta\)는 전기 아크 에너지 중 실제로 열로서 모재에 유입되는 비율입니다. 이는 열 입력 공식 \(\text{HI} = \dfrac{V \times I \times 60}{v \times 1000} \times \eta\)에서 반드시 곱해야 하는 계수입니다. 아래 값은 EN 1011-1(및 이에 상응하는 AWS/ISO 지침)에서 사용하는 전달 효율 관례를 따르며, 이는 단일 국가 표준이 아니라 국제 표준입니다. 관례가 다를 수 있으므로, 적용되는 규격이나 WPS가 지정하는 \(\eta\) 값을 항상 사용하십시오.
| 용접 공정 | \(\eta\)의 일반적 범위 | 권장 값 |
|---|---|---|
| SMAW / MMA(수동 금속 아크, 피복 아크 용접봉) | 0.75 – 0.85 | 0.8 |
| MIG/MAG — GMAW(가스 금속 아크) | 0.75 – 0.85 | 0.8 |
| FCAW(플럭스 코어드 아크) | 0.75 – 0.85 | 0.8 |
| TIG / GTAW(가스 텅스텐 아크) | 0.55 – 0.65 | 0.6 |
| SAW(서브머지드 아크) | 0.90 – 1.00 | 1.0 |
| 플라스마 아크(PAW) | 0.55 – 0.65 | 0.6 |
TIG와 플라스마는 아크 에너지의 더 큰 부분이 주변 환경과 전극으로 손실되기 때문에 효율이 가장 낮은 반면, 서브머지드 아크는 플럭스 층이 열을 가두기 때문에 가장 높다는 점에 유의하십시오. EN 1011-1에 따르면 SAW는 일반적으로 \(\eta = 1.0\)으로 간주됩니다.
이송 속도 단위 변환
이 도구의 열 입력 공식은 이송 속도를 mm/min 단위로 요구합니다. 용접 파라미터가 다른 단위로 기록되어 있다면 먼저 변환하십시오. 기본 관계는 다음과 같습니다: \(1\ \text{cm/min} = 10\ \text{mm/min}\), \(1\ \text{in/min} = 25.4\ \text{mm/min}\), \(1\ \text{mm/s} = 60\ \text{mm/min}\).
| 변환 전 | 곱하는 값 | 결과 (mm/min) |
|---|---|---|
| 1 cm/min | 10 | 10 mm/min |
| 1 in/min | 25.4 | 25.4 mm/min |
| 1 mm/s | 60 | 60 mm/min |
| 12 in/min | 25.4 | 304.8 mm/min |
| 5 mm/s | 60 | 300 mm/min |
| 25 cm/min | 10 | 250 mm/min |
열 입력 결과 역시 서로 다른 길이 단위로 보고될 수 있습니다. \(1\ \text{in} = 25.4\ \text{mm}\)이므로, 출력 변환은 다음과 같습니다:
$$1\ \text{kJ/mm} = 25.4\ \text{kJ/in}$$
따라서 열 입력 \(1.5\ \text{kJ/mm}\)는 \(1.5 \times 25.4 = 38.1\ \text{kJ/in}\)과 같습니다. 계산하기 전에 입력값을 mm/min로 변환한 다음, 규격이나 WPS가 인치당 열 입력으로 보고하는 경우에만 답을 변환하십시오.
공정별 일반적 열 입력 범위
아래 대역은 각 공정과 응용 분야에서 실무에서 흔히 볼 수 있는 참고용 범위입니다. 이 범위 자체가 한계는 아닙니다 — 어떤 이음부에 대한 구속력 있는 최소 및 최대 열 입력은 적용되는 용접 절차 사양(WPS)과 규격에 의해 정해지며, 모재, 두께 및 요구되는 특성에 따라 달라집니다.
| 공정 / 응용 | 일반적 열 입력 (kJ/mm) |
|---|---|
| TIG / GTAW — 박판 | 0.2 – 0.8 |
| MIG/MAG — GMAW | 0.5 – 2.5 |
| SMAW / MMA(피복 아크 용접봉) | 1 – 3 |
| SAW(서브머지드 아크) | 2 – 5 |
계산 예시. \(25\ \text{V}\), \(200\ \text{A}\), 이송 속도 \(300\ \text{mm/min}\), 효율 \(0.8\)로 수행되는 MIG/MAG 용접 비드의 경우:
$$\text{HI} = \frac{25 \times 200 \times 60}{300 \times 1000} \times 0.8 = \frac{300000}{300000} \times 0.8 = 0.8\ \text{kJ/mm}$$
이는 열 입력 0.8 kJ/mm를 제공하며, 이는 위의 일반적 MIG/MAG 대역 내에 있습니다.
AWS D1.1(미국 구조용 강), ISO 15614, EN 1011과 같은 규격은 열 입력이 어떻게 인증되고 제한되는지를 규율합니다. 열 입력이 높을수록 일반적으로 열영향부(HAZ)가 넓어지고 변형이 증가하며, 반면 열 입력이 매우 낮으면 일부 강재에서 경화 및 균열 위험을 유발할 수 있습니다. 이 범위들은 출발점이 되는 참고자료로만 취급하고, 사용하는 재료와 두께에 대해서는 항상 적용되는 WPS 및 규격을 따르십시오.
常見問題
熱輸入越高,銲道品質就越好嗎?並非如此。熱量過高會使晶粒粗化、熱影響區軟化並加大變形;熱量太低則會導致冷卻過快,引發裂紋與熔合不良。
要不要把效率算進去?許多規範採用的是電弧能量(即 100% 效率);只有在你的規範明確要求真實熱輸入時,才需要納入效率。
這個工具使用什麼單位?輸入為伏特、安培與 mm/min,輸出為 kJ/mm。若速度以 cm/min 或 in/min 給定,請先換算為 mm/min。