這個計算機能做什麼
焊條用量計算機可依焊道長度、焊接尺寸與接頭類型,估算手工電弧焊(MMA/SMAW)完成一道焊縫大約要用掉幾支焊條。計算時會先求出熔填金屬的體積,再換算成重量,最後除以每支焊條實際熔敷的金屬量。無論是焊工、估價人員或工廠現場管理者,都能用它準確備料、合理報價。
公式說明
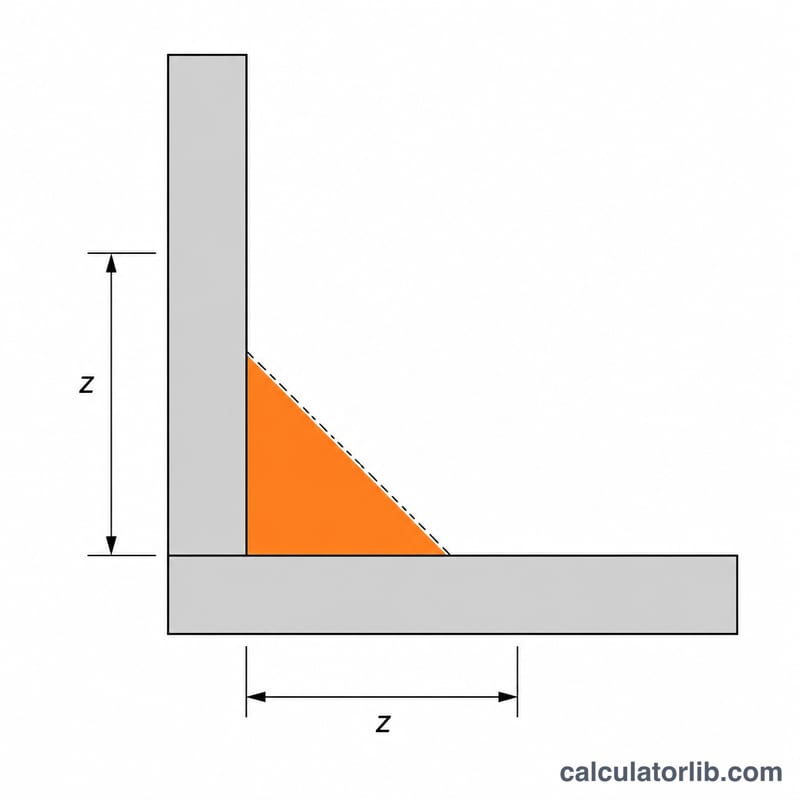
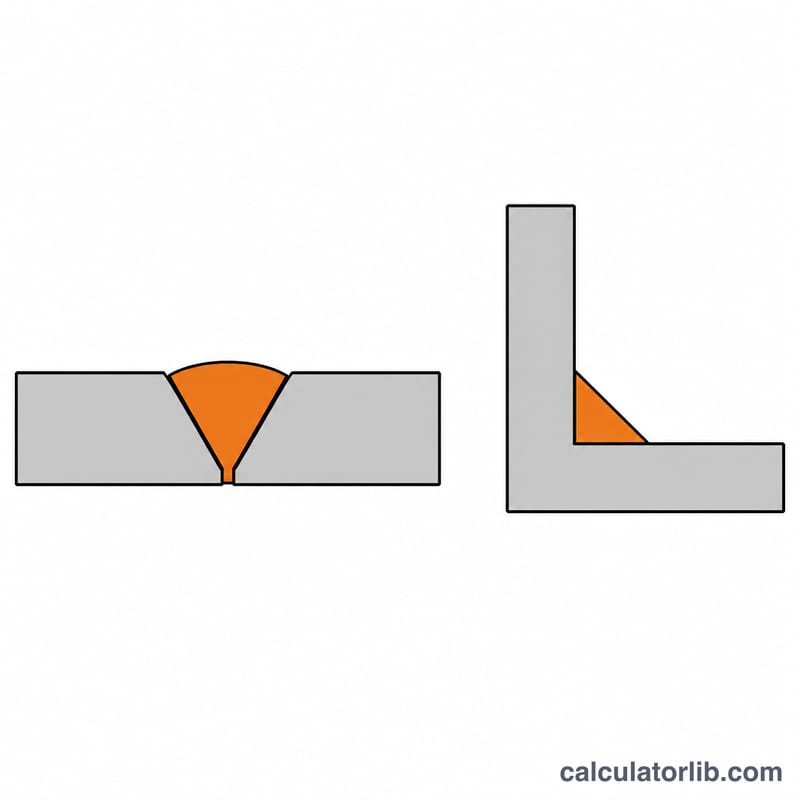
熔填的截面積會隨接頭型式而不同。填角焊(角焊縫)的斷面為直角三角形,因此 \(A = 0.5 \times s^2\);開槽焊或對接焊則採用係數 \(1.0\)。完整計算模型如下:
$$A = k \times s^{2}, \qquad W = A \times L \times \rho, \qquad N = \left\lceil \frac{W}{m_e} \right\rceil$$其中 \(k\) 為接頭係數,\(s\) 為焊接尺寸(mm),\(L\) 為焊道長度(公尺),\(\rho = 7.85\,\text{g/cm}^3\)(軟鋼密度),\(m_e\) 為每支焊條熔敷的金屬重量(公克)。由於截面積(mm²)乘以長度(m)剛好等於體積(cm³),所以算出來的重量可直接以公克表示。
廣告
使用方式
先選擇接頭類型,再輸入焊接尺寸(填角焊請填腳長)、焊道總長度(公尺),以及單支焊條的熔敷金屬重量(公克,可參考焊條規格資料表)。計算機會輸出熔填金屬重量與所需焊條支數,結果一律無條件進位。
廣告
計算範例
6 mm 的填角焊,焊道長 10 m,每支焊條可熔敷 30 g:
$$A = 0.5 \times 6^{2} = 18\,\text{mm}^2$$$$W = 18 \times 10 \times 7.85 = 1413\,\text{g}$$$$N = \frac{1413}{30} = 47.1 \Rightarrow 48\ \text{electrodes}$$也就是說,這段焊道大約需要 48 支焊條。
常見問題
有包含焊條頭損耗與飛濺嗎?建議直接採用每支焊條「實際熔敷」的金屬量(已涵蓋熔敷效率、焊條殘頭與飛濺損耗),這樣得到的支數最貼近實際。
密度該怎麼取?軟鋼為 \(7.85\,\text{g/cm}^3\);若是不鏽鋼或鋁材,可自行酌量調整。
為什麼要無條件進位?焊條不可能只買零點幾支,所以結果一律進位到下一個整數支數。