這個計算機能做什麼
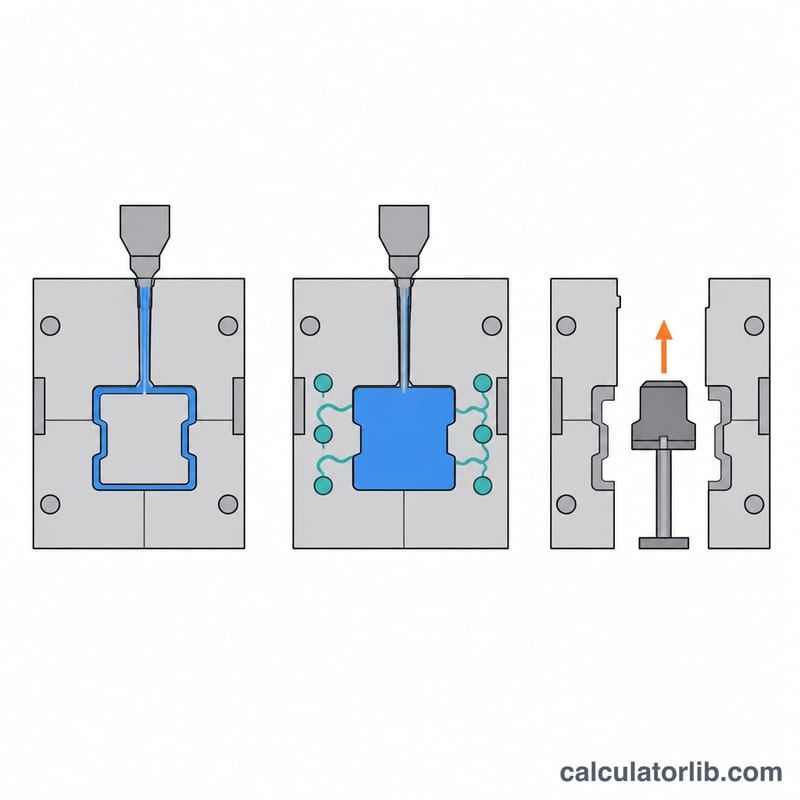
射出成型週期時間計算機,會把成型流程中的三大時間階段加總:充填(射出)、冷卻,以及頂出與模具開合動作,藉此估算一個完整成型週期所需的時間。掌握週期時間後,就能預估產能、報價與交期,也能看出哪個階段佔比最高,把優化重點放在最有效益的地方。
公式說明
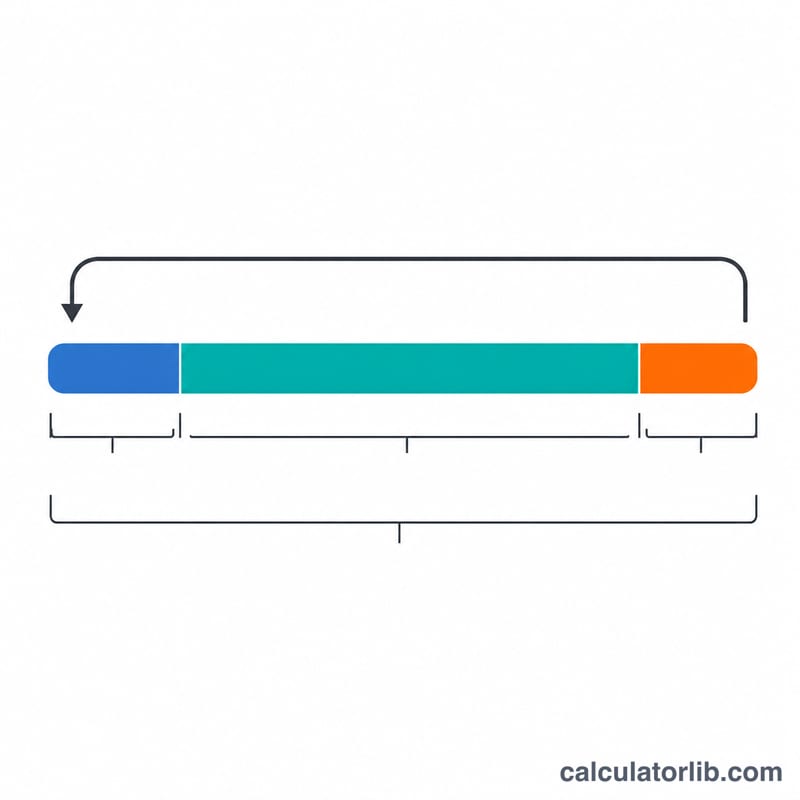
總週期時間就是各階段時間的總和:
$$t_{cycle} = t_{fill} + t_{cool} + t_{eject}$$其中 \(t_{fill}\) 為射出(充填)時間,單位為秒;\(t_{cool}\) 為冷卻時間,單位為秒;\(t_{eject}\) 為頂出加上模具開合的時間,單位為秒。有了週期時間,就能推算單穴模具的每小時理論產出:
$$\text{PPH} = \frac{3600}{t_{cycle}}$$實務上,冷卻通常是最耗時的階段,往往佔整個週期的 50% 到 80%,因為它取決於產品壁厚與材料的熱性質。
廣告
使用方式
請分別輸入各階段的實測或預估時間(單位:秒),即可看到總週期時間與預估每小時產出件數。請確保單位一致,並將模具移動所需的時間一併計入頂出欄位。
廣告
計算範例
假設 \(t_{fill} = 2\) 秒、\(t_{cool} = 15\) 秒、\(t_{eject} = 3\) 秒,則總週期時間為:
$$t_{cycle} = 2 + 15 + 3 = 20\,\text{s}$$理論產出為:
$$\text{PPH} = \frac{3600}{20} = 180 \text{ parts/hour}$$常見問題
為什麼冷卻時間這麼重要?冷卻通常是週期時間中佔比最大的單一項目,而且大致與壁厚的平方成正比,所以壁厚越薄,冷卻越快。
這個計算有考慮多穴模具嗎?每小時產出件數是以單一模穴計算。若要得出整體產量,請再乘以模穴數。
算出來的結果精確嗎?不是。這只是依照您輸入的各階段時間所做的估算,實際週期會因機台設定、材料與產品幾何形狀而有所不同。