这个计算器能做什么
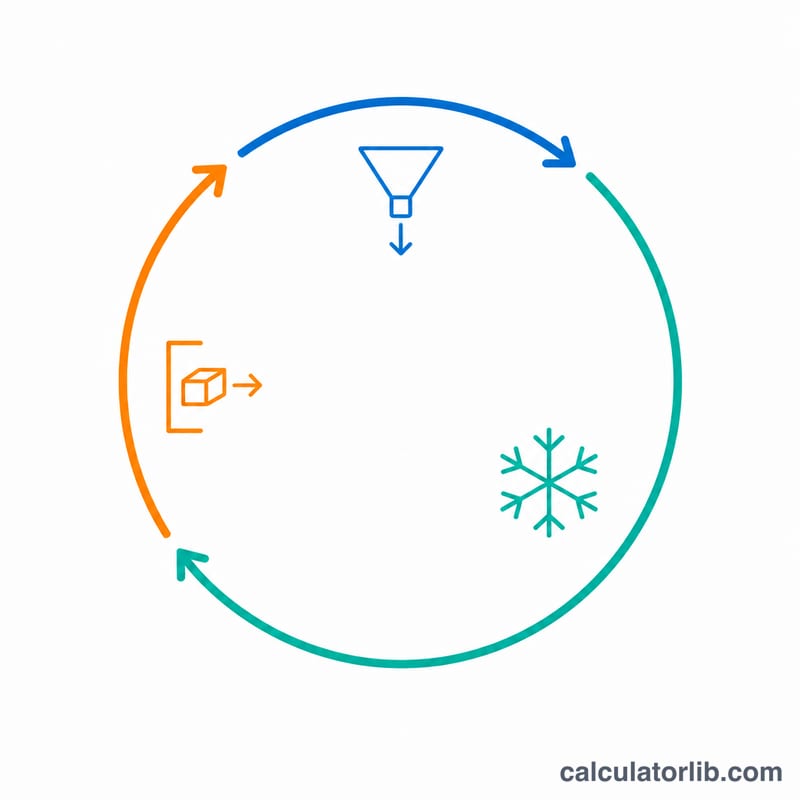
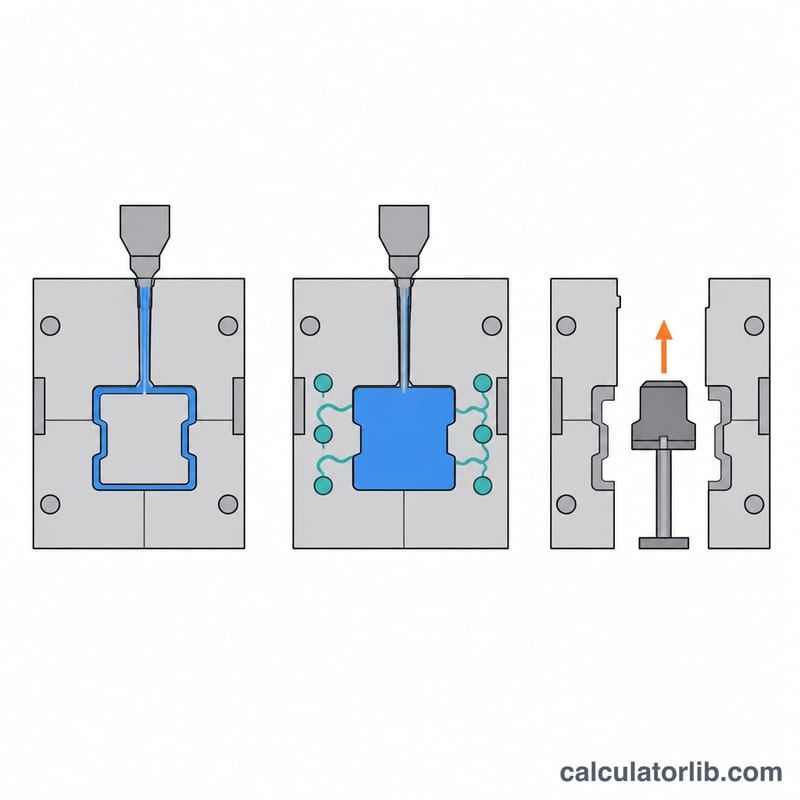
注塑成型周期时间计算器通过累加工艺中的三个主要时间阶段,来估算一个完整成型周期所需的时间:充填(注射)、冷却,以及顶出加开合模动作。掌握周期时间后,您可以预测产能、核算交货期,并找出耗时最长的环节,把优化精力放在最关键的地方。
公式说明
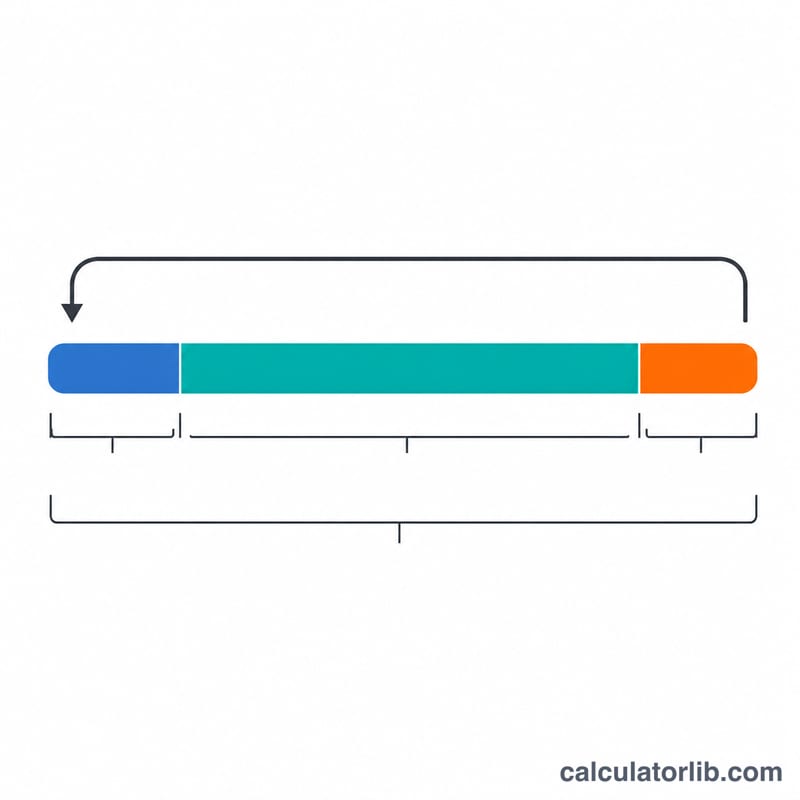
总周期时间就是各阶段时间之和:
$$t_{cycle} = t_{fill} + t_{cool} + t_{eject}$$其中 \(t_{fill}\) 为注射/充填时间(秒),\(t_{cool}\) 为冷却时间(秒),\(t_{eject}\) 为顶出及开合模时间(秒)。根据周期时间,可以推算单腔模具的每小时理论产量:
$$\text{PPH} = \frac{3600}{t_{cycle}}$$实际生产中,冷却通常是耗时最长的阶段,往往占总周期的 50% 到 80%,因为它取决于制品壁厚和材料的热性能。
广告
使用方法
分别输入各阶段实测或估算的时间(单位:秒),即可得到总周期时间和预计每小时产量。请保持单位一致,并将开合模动作时间计入顶出一栏。
广告
计算示例
假设 \(t_{fill} = 2\) 秒,\(t_{cool} = 15\) 秒,\(t_{eject} = 3\) 秒,则总周期时间为:
$$t_{cycle} = 2 + 15 + 3 = 20\,\text{s}$$理论产量为:
$$\text{PPH} = \frac{3600}{20} = 180 \text{ parts/hour}$$常见问题
为什么冷却时间这么重要?它通常是周期时间中占比最大的单项,并且大致与壁厚的平方成正比,所以壁越薄,冷却越快。
这个结果考虑多腔模具吗?每小时产量是按单个型腔计算的。乘以型腔数量,即可得到整体产出。
结果精确吗?不精确。它是根据您输入的各阶段时间得出的估算值,实际周期会受设备参数、材料和制品结构影响而有所不同。