什么是节拍时间(Cycle Time)?
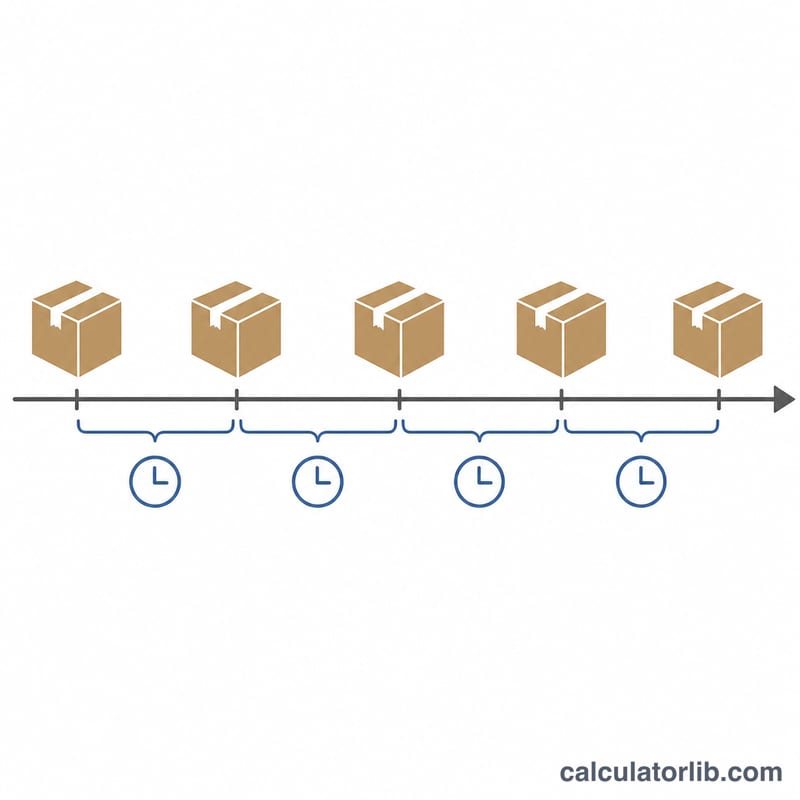
节拍时间是指生产一件产品所需的平均时间。它是精益生产、流程改善和运营管理中的核心指标,因为它直接反映了一条产线实际运行的快慢。在质量保持稳定的前提下,节拍时间越短,通常意味着生产效率越高、交付周期越短。
如何使用本计算器
请输入净生产时间(即扣除休息、换型和计划停机后真正可用的作业时间,单位为分钟),以及这段时间内的总产出数量。计算器会用时间除以产量,得出每件产品的节拍时间,同时换算成"秒/件",并给出以"件/分钟"表示的产出速率。
计算公式详解
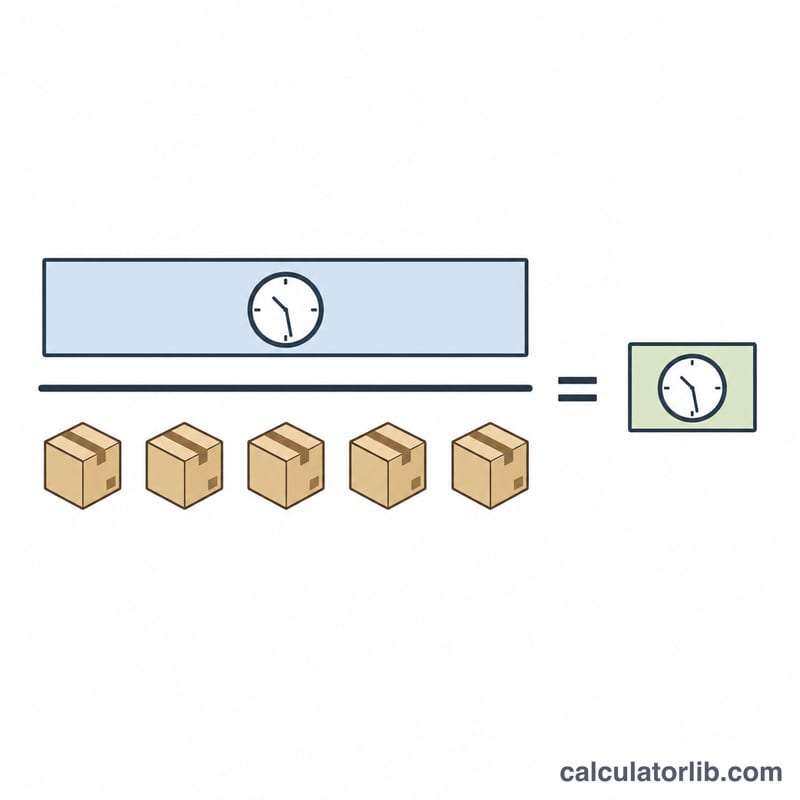
计算其实非常简单:
$$\text{节拍时间} = \frac{\text{净生产时间}}{\text{产出数量}}$$
假设一个班次有 480 分钟的有效生产时间,产出 240 件,那么节拍时间就是 \(480 \div 240 = 2\) 分钟/件。产出速率则是它的倒数:\(1 \div 2 = 0.5\) 件/分钟。将节拍时间乘以 60,即可换算为秒/件(120 秒)。
实例演算
某条包装线一个班次工作 7.5 小时,其中休息 30 分钟,剩下 420 分钟净作业时间,共产出 1,050 个箱子。节拍时间 = \(420 \div 1{,}050 = 0.4\) 分钟/箱,即 24 秒/箱。产出速率 = \(1 \div 0.4 = 2.5\) 箱/分钟。
解读您的周期时间结果
周期时间是每件产品平均占用的净生产时间:\(\text{周期时间} = \text{净生产时间} \div \text{产量}\)。仅凭这个数字无法判断一个流程的好坏,还必须结合需求、生产线中最慢的工序以及质量进行比较。
与节拍时间比较
节拍时间是客户需求所要求的生产节奏:可用生产时间 ÷ 客户需求量。直接比较两者:
- 周期时间 ≤ 节拍时间:流程能够满足需求。周期时间明显低于节拍时间,说明还有富余产能。
- 周期时间 > 节拍时间:流程跟不上需求,因此需要加班、增加产能或提高流程速度。
示例:可用时间为480分钟,需求为240件,则节拍时间 = \(480 \div 240 = 2.0\) 分钟。2.0分钟的周期时间刚好满足需求。如果需求升至300件,节拍时间降至 \(480 \div 300 = 1.6\) 分钟。此时2.0分钟的周期时间只能产出240件,缺口为60件。
瓶颈决定生产线节奏
在一条由连续工序组成的生产线中,产出速率受最慢的工序(即瓶颈)限制。如果各工序耗时为1.2、2.0和1.5分钟,则生产线的周期时间为2.0分钟。提高非瓶颈工序的速度不会提升生产线产出。改进工作应优先针对瓶颈。
产出量与产能
产出量直接由周期时间决定:\(\text{每小时产量} = 60 \div \text{周期时间(分钟)}\)。2.0分钟的周期时间每小时产出30件,0.5分钟的周期时间每小时产出120件。再乘以净生产时间的小时数,即可估算一个班次的产能。
质量必须保持稳定
只有在质量保持稳定的前提下,周期时间下降才算真正的改进。如果提速导致缺陷、返工或报废增加,即使原始周期时间看起来更好,合格品率也可能下降。应尽可能按合格品计算周期时间,或同时跟踪一次合格率。
周期时间、交付周期与工序时间的区别
- 周期时间:基于净生产时间,表示一件成品从流程中产出的间隔。
- 工序(实际加工)时间:对一件产品实际进行作业的时间。当存在等待或中断时,它通常短于周期时间。
- 交付周期(前置时间):从下单(或开始作业)到交付的总历时,包括排队和等待。它通常远长于周期时间。
周期时间情景对比
该表按照周期时间 = 净分钟数 ÷ 产量计算,产出率 = 产量 ÷ 净分钟数(每分钟)或 60 ÷ 周期时间(每小时)。
| 情景 | 净生产时间(分钟) | 产量(件) | 周期时间(分钟) | 周期时间(秒) | 产出率(件/分钟) | 产出率(件/小时) |
|---|---|---|---|---|---|---|
| 标准班次 | 480 | 240 | 2.0 | 120 | 0.5 | 30 |
| 高速自动化单元 | 420 | 1050 | 0.4 | 24 | 2.5 | 150 |
| 中等产量生产线 | 450 | 900 | 0.5 | 30 | 2.0 | 120 |
| 人工或复杂装配(较慢) | 480 | 160 | 3.0 | 180 | 0.333 | 20 |
| 标准班次含次品(投产240件,报废12件,合格228件) | 480 | 228 | 2.105 | 126.3 | 0.475 | 28.5 |
阅读表格:第一行和最后一行使用相同的班次,但仅统计合格品会使周期时间从2.0分钟增加到约2.1分钟,有效产出率从每小时30件降至28.5件。因此,减少次品相当于增加了产能。
停机则产生相反的影响。停机会减少净生产时间,而净生产时间是分子,因此只有在统一口径下才能比较周期时间。例如,一个480分钟的班次中有60分钟停机,则净生产时间为420分钟。如果在此期间仍生产了240件,周期时间为 \(420 \div 240 = 1.75\) 分钟。只有在运行期间的周期时间保持不变时,减少停机才能提高每班次的可能产量。
关键术语:周期时间、节拍时间、交付周期与产出量
- 周期时间
- 生产一件产品所需的平均净生产时间,或连续两件成品之间的时间间隔。计算方法为:净生产时间 ÷ 产量。
- 节拍时间
- 满足客户需求所需的生产节奏。节拍时间 = 可用生产时间 ÷ 客户需求量。
- 交付周期
- 从客户下单(或开始作业)到交付的总历时。它包括等待、排队和运输时间以及生产时间。
- 工序时间(实际加工时间)
- 对一件产品实际进行增值作业的时间,不包括等待和延误。
- 产出量
- 流程在单位时间内完成的产品数量,如每小时件数。它等于60 ÷ 周期时间(以分钟计)。
- 净生产时间
- 从计划总时间中扣除计划休息、换线、设备故障及其他停机后,流程实际可用并运行的时间。
- 瓶颈
- 流程中最慢的工序或资源。它限制了整条生产线的产出,并决定生产线的周期时间。
- 换线
- 将设备或生产线从生产一种产品或变体切换到另一种所需的时间。它会减少净生产时间,是精益改进的常见目标。
常见问题
节拍时间和客户节拍(Takt Time)是一回事吗?不是。节拍时间(Cycle Time)是实际生产一件产品所花的时间;而客户节拍(Takt Time)是为满足客户需求而必须达到的生产速率。理想状态下,节拍时间应等于或低于客户节拍。
什么算作净生产时间?只包括流程真正可用于运行的时间——即总排定时间减去计划内停机(如休息、会议和换型)后的时间。
应该用总产量还是合格品数量?如果只看纯粹的节拍时间,可以使用总产量。若想体现质量因素,则只统计合格品(无缺陷)数量,这会让有效节拍时间略有上升。