¿Qué es el tiempo de ciclo?
El tiempo de ciclo es el tiempo medio que se tarda en producir una unidad. Es una métrica clave en la manufactura lean, la mejora de procesos y la gestión de operaciones, porque revela la velocidad real a la que funciona un proceso. Por lo general, un tiempo de ciclo más bajo se traduce en mayor productividad y plazos de entrega más cortos, siempre que la calidad se mantenga constante.
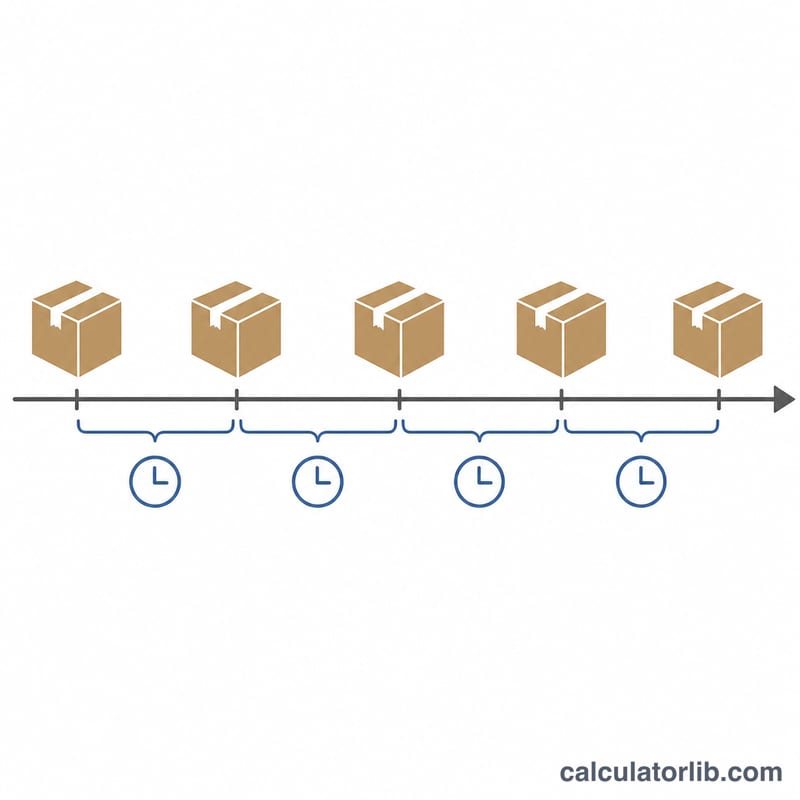
Cómo usar esta calculadora
Introduce el tiempo neto de producción (el tiempo de trabajo realmente disponible, una vez descontados los descansos, los cambios de utillaje y las paradas planificadas) en minutos, y el total de unidades producidas durante ese periodo. La calculadora divide el tiempo entre las unidades para darte el tiempo de ciclo por unidad y, además, muestra su equivalente en segundos y el rendimiento (throughput) en unidades por minuto.
La fórmula explicada
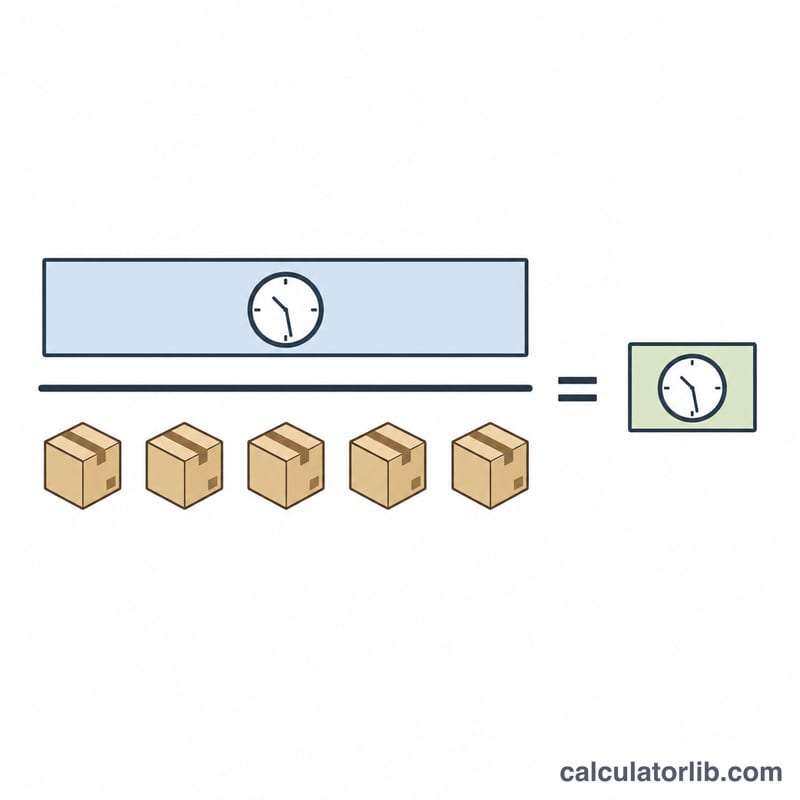
El cálculo es muy sencillo:
$$\text{Tiempo de ciclo} = \frac{\text{Tiempo neto de producción}}{\text{Unidades producidas}}$$
Si un turno cuenta con 480 minutos productivos y se fabrican 240 unidades, el tiempo de ciclo es \(480 \div 240 = 2\) minutos por unidad. El rendimiento es su inverso: \(1 \div 2 = 0{,}5\) unidades por minuto. Multiplica el tiempo de ciclo por 60 para expresarlo en segundos por unidad (120 segundos).
Ejemplo práctico
Una línea de envasado trabaja un turno de 7,5 horas con 30 minutos de descansos, lo que deja 420 minutos netos. En ese tiempo produce 1.050 cajas. Tiempo de ciclo = \(420 \div 1050 = 0{,}4\) minutos por caja, es decir, 24 segundos por caja. Rendimiento = \(1 \div 0{,}4 = 2{,}5\) cajas por minuto.
Interpretación de su resultado de tiempo de ciclo
El tiempo de ciclo es el tiempo neto promedio de producción dedicado por unidad: \(\text{Cycle Time} = \text{Net Production Time} \div \text{Units Produced}\). El número por sí solo no indica si un proceso es bueno o malo. Hay que compararlo con la demanda, con el paso más lento de la línea y con la calidad.
Comparar con el tiempo takt
El tiempo takt es el ritmo que exige la demanda del cliente: tiempo de producción disponible ÷ demanda del cliente. Compare ambos directamente:
- Tiempo de ciclo ≤ tiempo takt: el proceso puede cubrir la demanda. Un tiempo de ciclo muy por debajo del takt deja capacidad disponible.
- Tiempo de ciclo > tiempo takt: el proceso no puede seguir el ritmo, así que necesita horas extra, capacidad adicional o un proceso más rápido.
Ejemplo: con 480 minutos disponibles y una demanda de 240 unidades, takt = \(480 \div 240 = 2.0\) min. Un tiempo de ciclo de 2.0 min apenas cubre la demanda. Si la demanda sube a 300 unidades, el takt baja a \(480 \div 300 = 1.6\) min. Con un tiempo de ciclo de 2.0 min, entonces, solo se obtienen 240 unidades, un déficit de 60 unidades.
El cuello de botella marca el ritmo de la línea
En una línea de pasos secuenciales, la tasa de salida está limitada por el paso más lento, el cuello de botella. Si los pasos tardan 1.2, 2.0 y 1.5 minutos, el tiempo de ciclo de la línea es de 2.0 minutos. Acelerar un paso que no es el cuello de botella no aumenta la producción de la línea. El esfuerzo de mejora debe dirigirse primero al cuello de botella.
Rendimiento y capacidad
El rendimiento se deriva directamente del tiempo de ciclo: \(\text{Units per hour} = 60 \div \text{Cycle Time (min)}\). Un tiempo de ciclo de 2.0 min da 30 unidades por hora, y un tiempo de ciclo de 0.5 min da 120 unidades por hora. Multiplique por las horas de tiempo neto de producción para estimar la capacidad de un turno.
La calidad debe mantenerse
Una reducción del tiempo de ciclo solo cuenta como mejora si se mantiene la calidad. Si acelerar el proceso aumenta los defectos, el retrabajo o los desechos, la tasa de unidades buenas puede caer aunque el tiempo de ciclo bruto parezca mejor. Calcule el tiempo de ciclo usando unidades buenas siempre que sea posible, o registre el rendimiento al primer intento junto con él.
Tiempo de ciclo vs. tiempo de entrega vs. tiempo de proceso
- Tiempo de ciclo: cada cuánto sale de el proceso una unidad terminada, con base en el tiempo neto de producción.
- Tiempo de proceso (tiempo de manipulación): el tiempo en que se trabaja efectivamente en una unidad. Suele ser menor que el tiempo de ciclo cuando hay esperas o interrupciones.
- Tiempo de entrega (lead time): el tiempo total transcurrido desde el pedido (o el inicio del trabajo) hasta la entrega, incluidas las colas y las esperas. Suele ser mucho más largo que el tiempo de ciclo.
Comparación de escenarios de tiempo de ciclo
La tabla aplica tiempo de ciclo = minutos netos ÷ unidades producidas, y rendimiento = unidades ÷ minutos netos (por minuto) o 60 ÷ tiempo de ciclo (por hora).
| Escenario | Tiempo neto de producción (min) | Unidades producidas | Tiempo de ciclo (min) | Tiempo de ciclo (s) | Rendimiento (unidades/min) | Rendimiento (unidades/h) |
|---|---|---|---|---|---|---|
| Turno estándar | 480 | 240 | 2.0 | 120 | 0.5 | 30 |
| Célula automatizada de alta velocidad | 420 | 1050 | 0.4 | 24 | 2.5 | 150 |
| Línea de volumen medio | 450 | 900 | 0.5 | 30 | 2.0 | 120 |
| Ensamblaje manual lento o complejo | 480 | 160 | 3.0 | 180 | 0.333 | 20 |
| Turno estándar con defectos (240 iniciadas, 12 desechadas, 228 buenas) | 480 | 228 | 2.105 | 126.3 | 0.475 | 28.5 |
Cómo leer la tabla: la primera y la última fila usan el mismo turno, pero contar solo las unidades buenas eleva el tiempo de ciclo de 2.0 a unos 2.1 minutos y reduce el rendimiento efectivo de 30 a 28.5 unidades por hora. Menos defectos, por tanto, funcionan como capacidad adicional.
El tiempo de inactividad funciona en sentido contrario. Las paradas reducen el tiempo neto de producción, y el tiempo neto es el numerador, así que compare los tiempos de ciclo solo sobre una base coherente. Por ejemplo, un turno de 480 minutos con 60 minutos de paradas tiene 420 minutos netos. Si durante ese tiempo se produjeron 240 unidades, el tiempo de ciclo sería \(420 \div 240 = 1.75\) min. Reducir el tiempo de inactividad aumenta la producción posible por turno solo si el tiempo de ciclo durante la operación se mantiene igual.
Términos clave: tiempo de ciclo, tiempo takt, tiempo de entrega y rendimiento
- Tiempo de ciclo
- El tiempo neto promedio de producción necesario para fabricar una unidad, o el tiempo entre unidades terminadas consecutivas. Se calcula como tiempo neto de producción ÷ unidades producidas.
- Tiempo takt
- El ritmo de producción necesario para cubrir la demanda del cliente. Tiempo takt = tiempo de producción disponible ÷ demanda del cliente.
- Tiempo de entrega (lead time)
- El tiempo total transcurrido desde el pedido del cliente (o el inicio del trabajo) hasta la entrega. Incluye esperas, colas y transporte, además de la producción.
- Tiempo de proceso (tiempo de manipulación)
- El tiempo durante el cual se realiza efectivamente trabajo que agrega valor a una unidad, sin contar esperas ni demoras.
- Rendimiento
- El número de unidades que un proceso completa por unidad de tiempo, como unidades por hora. Equivale a 60 ÷ tiempo de ciclo en minutos.
- Tiempo neto de producción
- El tiempo en que un proceso está realmente disponible y en funcionamiento, después de restar los descansos planificados, los cambios de formato, las averías y otras paradas del tiempo total programado.
- Cuello de botella
- El paso o recurso más lento de un proceso. Limita la producción de toda la línea y determina el tiempo de ciclo de la línea.
- Cambio de formato (changeover)
- El tiempo necesario para cambiar una máquina o línea de la fabricación de un producto o variante a otro. Reduce el tiempo neto de producción y es un objetivo habitual de las mejoras de producción esbelta.
Preguntas frecuentes
¿El tiempo de ciclo es lo mismo que el takt time? No. El tiempo de ciclo es lo que realmente se tarda en fabricar una unidad; el takt time es el ritmo al que debes producir para satisfacer la demanda del cliente. Lo ideal es que el tiempo de ciclo sea igual o inferior al takt time.
¿Qué se considera tiempo neto de producción? Solo el tiempo en que el proceso está realmente disponible para funcionar: el tiempo total programado menos las paradas planificadas, como descansos, reuniones y cambios de utillaje.
¿Debo usar las unidades totales o solo las buenas? Para el tiempo de ciclo puro puedes usar las unidades totales. Para reflejar la calidad, utiliza únicamente las unidades buenas (sin defectos), lo que aumenta ligeramente el tiempo de ciclo efectivo.