Что такое время цикла?
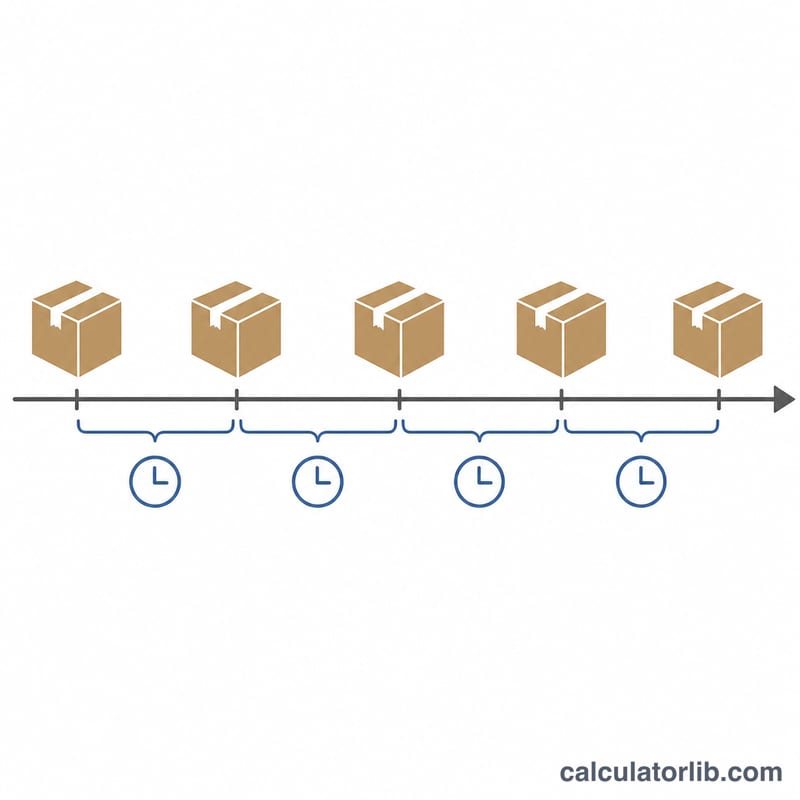
Время цикла — это среднее время, необходимое для изготовления одной единицы продукции. Это один из ключевых показателей в бережливом производстве, оптимизации процессов и операционном управлении: он показывает, насколько быстро процесс работает на самом деле. Чем меньше время цикла, тем выше производительность и короче срок выполнения заказа — при условии, что качество остаётся неизменным.
Как пользоваться калькулятором
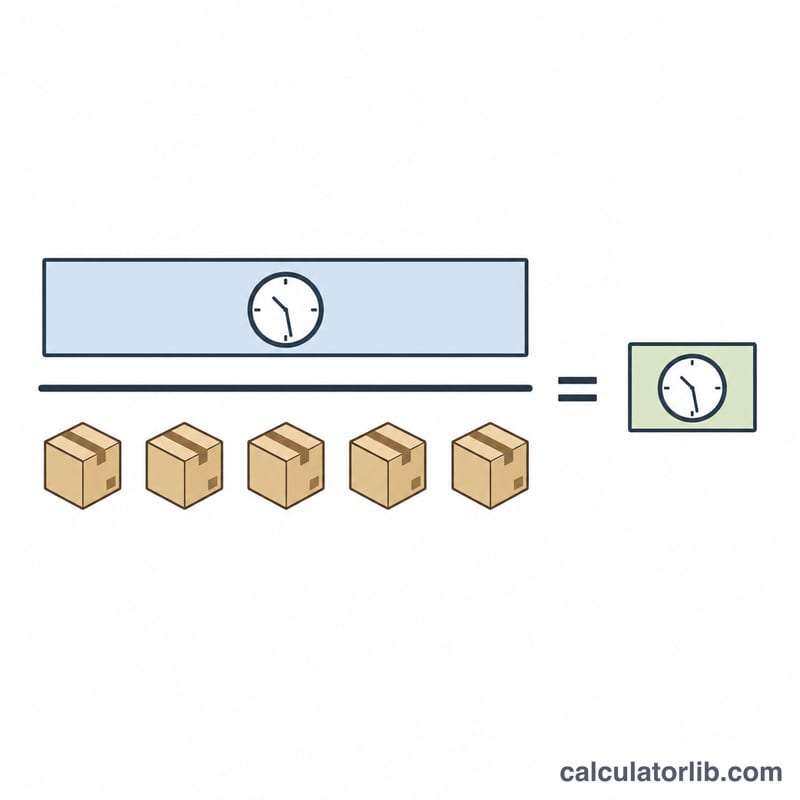
Введите чистое время производства (фактически доступное рабочее время за вычетом перерывов, переналадок и плановых остановок) в минутах, а также общее количество выпущенных единиц за это время. Калькулятор делит время на количество единиц и выдаёт время цикла на одну единицу, а также показывает эквивалент в секундах и пропускную способность в единицах в минуту.
Разбор формулы
Расчёт предельно прост:
$$\text{Время цикла} = \frac{\text{Чистое время производства}}{\text{Количество единиц}}$$
Если за смену доступно 480 продуктивных минут и выпущено 240 единиц, время цикла составит \(480 \div 240 = 2\) минуты на единицу. Пропускная способность — обратная величина: \(1 \div 2 = 0{,}5\) единицы в минуту. Чтобы выразить время цикла в секундах на единицу, умножьте его на 60 (120 секунд).
Пример расчёта
Упаковочная линия работает в смену 7,5 часа с 30 минутами перерывов, то есть остаётся 420 чистых минут. За это время выпускается 1050 коробок. Время цикла \(= 420 \div 1050 = 0{,}4\) минуты на коробку, или 24 секунды на коробку. Пропускная способность \(= 1 \div 0{,}4 = 2{,}5\) коробки в минуту.
Частые вопросы
Время цикла и время такта — это одно и то же? Нет. Время цикла — это сколько на самом деле уходит на изготовление единицы; время такта — это темп, с которым нужно производить, чтобы покрыть спрос клиентов. В идеале время цикла должно быть равно времени такта или меньше его.
Что считается чистым временем производства? Только то время, когда процесс действительно доступен для работы, — общее запланированное время минус плановые простои: перерывы, совещания и переналадки.
Какие единицы использовать — все или только годные? Для «чистого» времени цикла можно брать общее количество единиц. Чтобы учесть качество, используйте только годные (бездефектные) единицы — это немного увеличит фактическое время цикла.
Интерпретация результата времени цикла
Время цикла — это среднее чистое время производства на одну единицу продукции: \(\text{Время цикла} = \text{Чистое время производства} \div \text{Выпущено единиц}\). Само по себе это число не показывает, хорош процесс или плох. Его нужно сопоставлять со спросом, с самым медленным этапом линии и с качеством.
Сравнение с тактовым временем
Тактовое время — это темп, который требуется для удовлетворения спроса клиентов: доступное время производства ÷ спрос клиентов. Сравните два показателя напрямую:
- Время цикла ≤ тактовое время: процесс может удовлетворить спрос. Время цикла заметно ниже такта оставляет резерв мощности.
- Время цикла > тактовое время: процесс не справляется, поэтому нужны сверхурочные работы, дополнительные мощности или более быстрый процесс.
Пример: при 480 доступных минутах и спросе 240 единиц такт = \(480 \div 240 = 2.0\) мин. Время цикла 2.0 мин как раз покрывает спрос. Если спрос вырастет до 300 единиц, такт снизится до \(480 \div 300 = 1.6\) мин. При времени цикла 2.0 мин линия выдаст только 240 единиц, то есть недостача составит 60 единиц.
Узкое место задаёт темп линии
В линии последовательных операций скорость выпуска ограничена самым медленным этапом — узким местом. Если этапы занимают 1.2, 2.0 и 1.5 мин, время цикла линии составляет 2.0 мин. Ускорение этапа, который не является узким местом, не увеличивает выпуск линии. Усилия по улучшению сначала следует направлять на узкое место.
Пропускная способность и мощность
Производительность напрямую следует из времени цикла: \(\text{Единиц в час} = 60 \div \text{Время цикла (мин)}\). При времени цикла 2.0 мин получается 30 единиц в час, а при 0.5 мин — 120 единиц в час. Умножьте результат на часы чистого времени производства, чтобы оценить мощность за смену.
Качество должно сохраняться
Снижение времени цикла считается улучшением только при сохранении качества. Если ускорение приводит к росту брака, переделок или списаний, доля годных единиц может снизиться, даже когда необработанное время цикла выглядит лучше. По возможности рассчитывайте время цикла по годным единицам или отслеживайте выход годной продукции с первого раза.
Время цикла, время выполнения заказа и время процесса
- Время цикла: how often... → Время цикла: как часто с процесса сходит готовая единица, на основе чистого времени производства.
- Время процесса (время непосредственной обработки): время, в течение которого на одной единице фактически выполняется работа. Обычно оно короче времени цикла, если есть ожидания или перерывы.
- Время выполнения заказа (lead time): полное прошедшее время от заказа (или начала работ) до доставки, включая очереди и ожидание. Обычно оно значительно длиннее времени цикла.
Сравнение сценариев времени цикла
В таблице применяются формулы: время цикла = чистые минуты ÷ выпущено единиц, а производительность = единицы ÷ чистые минуты (в минуту) или 60 ÷ время цикла (в час).
| Сценарий | Чистое время производства (мин) | Выпущено единиц | Время цикла (мин) | Время цикла (сек) | Производительность (единиц/мин) | Производительность (единиц/ч) |
|---|---|---|---|---|---|---|
| Стандартная смена | 480 | 240 | 2.0 | 120 | 0.5 | 30 |
| Высокоскоростная автоматизированная ячейка | 420 | 1050 | 0.4 | 24 | 2.5 | 150 |
| Линия среднего объёма | 450 | 900 | 0.5 | 30 | 2.0 | 120 |
| Медленная ручная или сложная сборка | 480 | 160 | 3.0 | 180 | 0.333 | 20 |
| Стандартная смена с браком (240 запущено, 12 списано, 228 годных) | 480 | 228 | 2.105 | 126.3 | 0.475 | 28.5 |
Как читать таблицу: первая и последняя строки относятся к одной и той же смене, но при подсчёте только годных единиц время цикла растёт с 2.0 до примерно 2.1 мин, а эффективная производительность снижается с 30 до 28.5 единиц в час. Меньше брака, таким образом, работает как дополнительная мощность.
Простои действуют в обратном направлении. Остановки уменьшают чистое время производства, а оно является числителем, поэтому сравнивать времена цикла можно только на одной и той же основе. Например, 480-минутная смена с 60 минутами остановок имеет 420 чистых минут. Если за это время было выпущено 240 единиц, время цикла составит \(420 \div 240 = 1.75\) мин. Сокращение простоев увеличивает возможный выпуск за смену только в том случае, если время цикла во время работы остаётся прежним.
Ключевые термины: время цикла, тактовое время, время выполнения заказа и производительность
- Время цикла
- Среднее чистое время производства одной единицы продукции или интервал между соседними готовыми единицами. Рассчитывается как чистое время производства ÷ выпущено единиц.
- Тактовое время
- Темп производства, необходимый для удовлетворения спроса клиентов. Тактовое время = доступное время производства ÷ спрос клиентов.
- Время выполнения заказа (lead time)
- Полное прошедшее время от заказа клиента (или начала работ) до доставки. Включает ожидание, очереди и транспортировку, а также производство.
- Время процесса (время непосредственной обработки)
- Время, в течение которого над одной единицей фактически выполняется добавляющая ценность работа, без учёта ожиданий и задержек.
- Производительность (пропускная способность)
- Количество единиц, которое процесс выпускает за единицу времени, например единиц в час. Равна 60 ÷ время цикла в минутах.
- Чистое время производства
- Время, в течение которого процесс фактически доступен и работает, за вычетом запланированных перерывов, переналадок, поломок и других остановок из общего запланированного времени.
- Узкое место
- Самый медленный этап или ресурс процесса. Он ограничивает выпуск всей линии и определяет время цикла линии.
- Переналадка
- Время, необходимое для перехода станка или линии с выпуска одного изделия или варианта на другой. Оно сокращает чистое время производства и часто является целью усилий по бережливому производству.