Qué hace esta calculadora
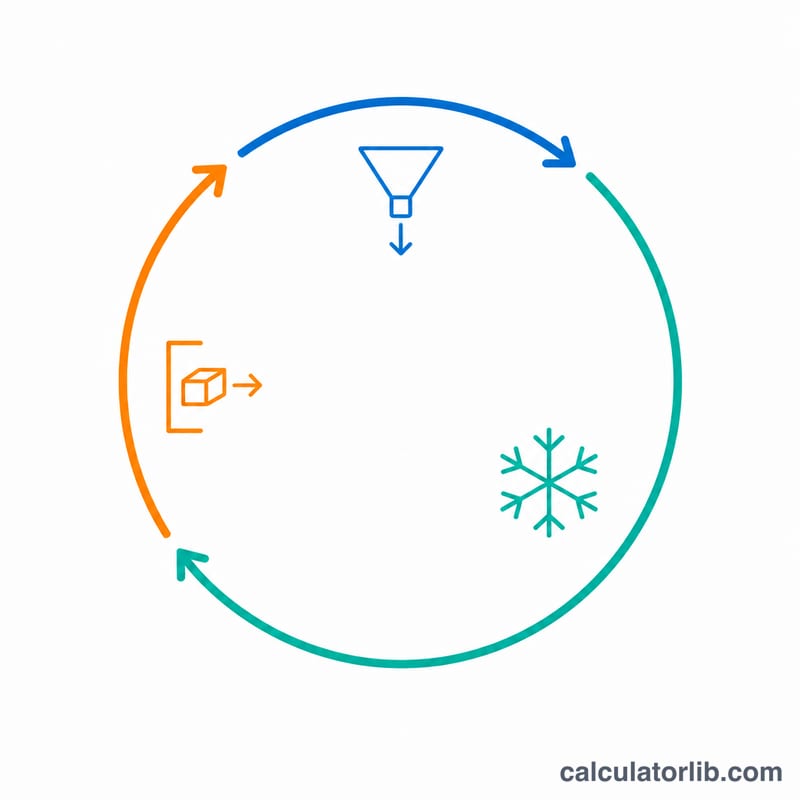
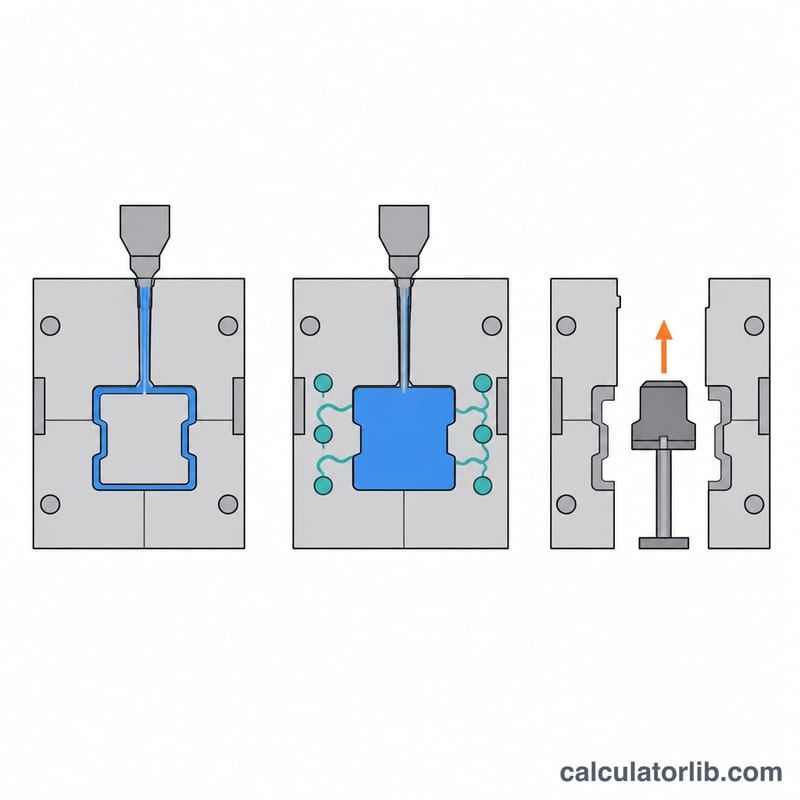
La calculadora del tiempo de ciclo en moldeo por inyección estima cuánto dura un ciclo completo sumando las tres fases principales del proceso: llenado (inyección), enfriamiento y expulsión, incluyendo el movimiento de apertura y cierre del molde. Conocer el tiempo de ciclo te permite prever la producción, calcular plazos de entrega en tus presupuestos e identificar qué fase pesa más para centrar la optimización donde más rendimiento aporta.
La fórmula explicada
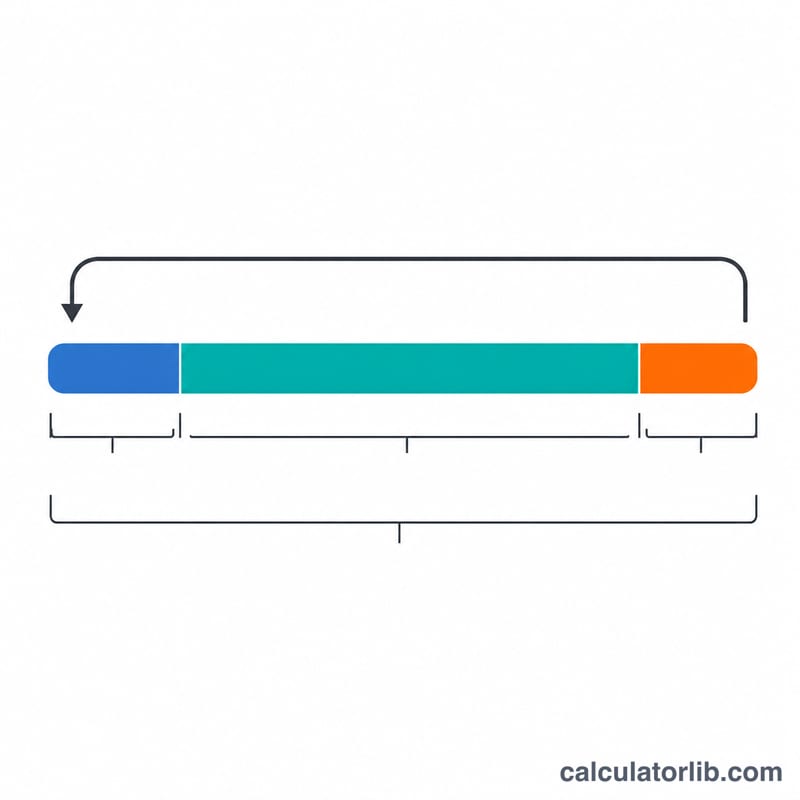
El tiempo de ciclo total es, sencillamente, la suma de los tiempos de cada fase:
$$t_{cycle} = t_{fill} + t_{cool} + t_{eject}$$donde \(t_{fill}\) = tiempo de inyección o llenado en segundos, \(t_{cool}\) = tiempo de enfriamiento en segundos y \(t_{eject}\) = tiempo de expulsión más apertura y cierre del molde en segundos. A partir del tiempo de ciclo se obtiene la producción teórica por hora de un molde de una sola cavidad:
$$\text{PPH} = \frac{3600}{t_{cycle}}$$En la práctica, el enfriamiento suele ser la fase más larga, a menudo entre el 50 y el 80 % del total, ya que depende del espesor de pared y de las propiedades térmicas del material.
Cómo se usa
Introduce en segundos el tiempo medido o estimado de cada fase y consulta el tiempo de ciclo total y las piezas por hora estimadas. Usa unidades coherentes e incluye cualquier tiempo de movimiento del molde en el campo de expulsión.
Ejemplo resuelto
Supón que \(t_{fill} = 2\) s, \(t_{cool} = 15\) s y \(t_{eject} = 3\) s. El tiempo de ciclo total es:
$$t_{cycle} = 2 + 15 + 3 = 20\,\text{s}$$La producción teórica es:
$$\text{PPH} = \frac{3600}{20} = 180 \text{ piezas/hora}$$Preguntas frecuentes
¿Por qué es tan importante el tiempo de enfriamiento? Normalmente es el componente más largo del ciclo y crece aproximadamente con el cuadrado del espesor de pared, así que las paredes más delgadas se enfrían antes.
¿Tiene en cuenta los moldes de varias cavidades? La cifra de piezas por hora corresponde a una sola cavidad. Multiplícala por el número de cavidades para obtener la producción total de la planta.
¿El resultado es exacto? No. Es una estimación basada en los tiempos de fase que introduces; los ciclos reales varían según los parámetros de la máquina, el material y la geometría de la pieza.