À quoi sert ce calculateur ?
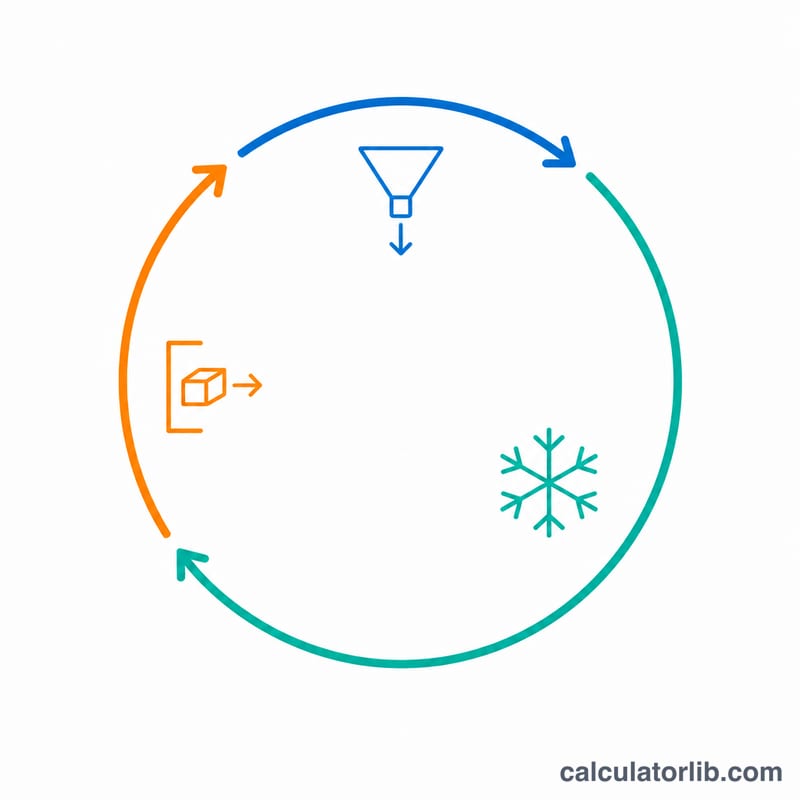
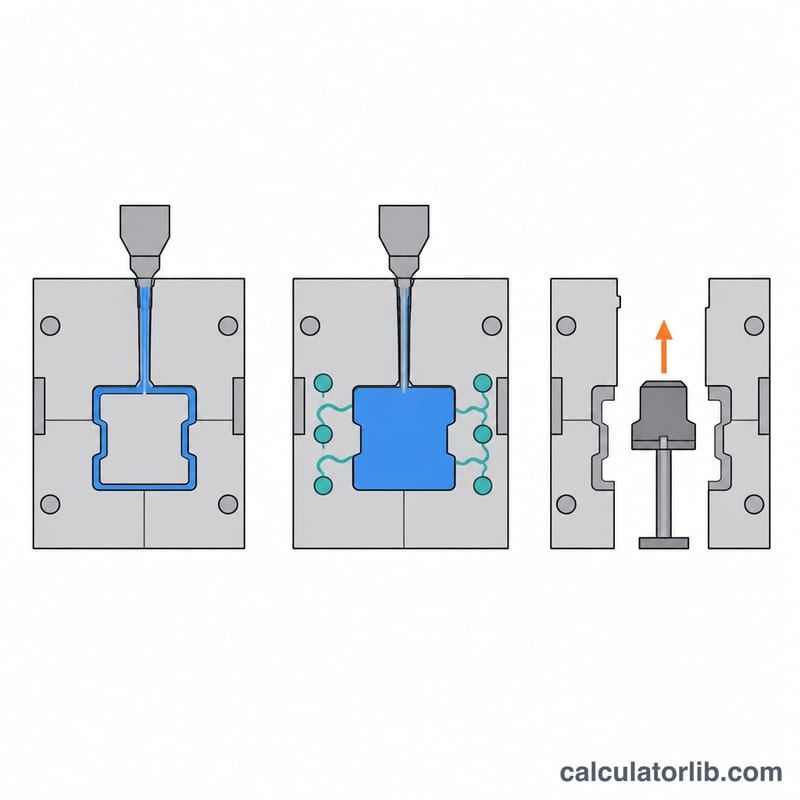
Le calculateur de temps de cycle en injection plastique estime la durée d’un cycle de moulage complet en additionnant les trois grandes phases du procédé : le remplissage (injection), le refroidissement, puis l’éjection, mouvements d’ouverture et de fermeture du moule compris. Connaître le temps de cycle permet de prévoir la cadence de production, de chiffrer les délais dans un devis et de repérer la phase qui pèse le plus, afin de concentrer l’optimisation là où elle sera la plus rentable.
La formule expliquée
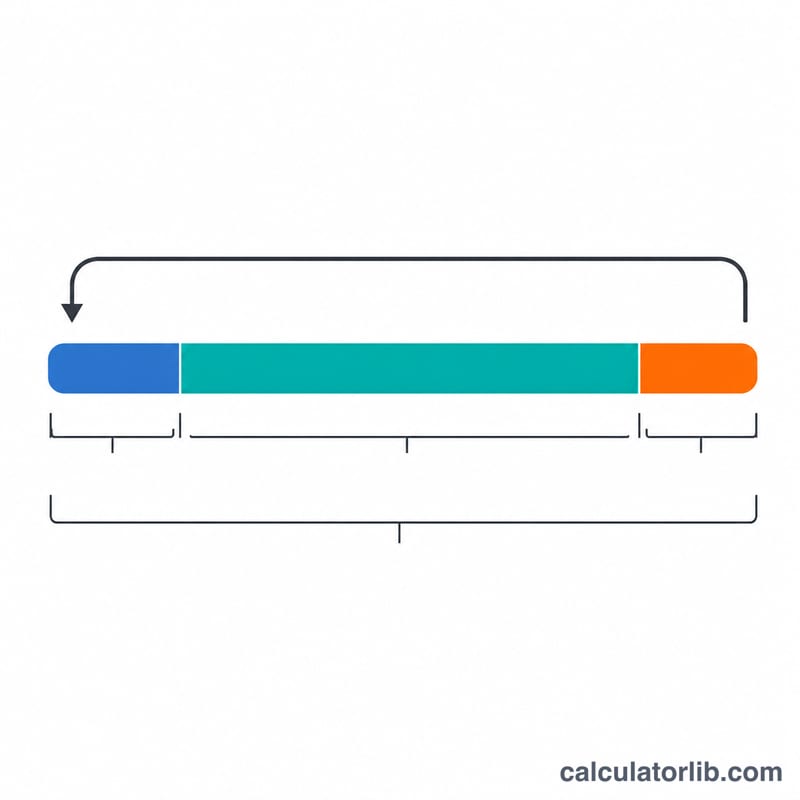
Le temps de cycle total est tout simplement la somme des durées de chaque phase :
$$t_{cycle} = t_{fill} + t_{cool} + t_{eject}$$où \(t_{fill}\) = temps d’injection (remplissage) en secondes, \(t_{cool}\) = temps de refroidissement en secondes et \(t_{eject}\) = temps d’éjection, ouverture et fermeture du moule comprises, en secondes. À partir du temps de cycle, on obtient la production horaire théorique d’un moule mono-empreinte :
$$\text{PPH} = \frac{3600}{t_{cycle}}$$En pratique, le refroidissement est généralement la phase la plus longue, souvent de 50 à 80 % du cycle total, car il dépend de l’épaisseur de paroi et des propriétés thermiques de la matière.
Mode d’emploi
Saisissez, en secondes, le temps mesuré ou estimé pour chaque phase, puis lisez le temps de cycle total et le nombre de pièces par heure estimé. Utilisez des unités cohérentes et intégrez le temps de déplacement du moule dans le champ dédié à l’éjection.
Exemple concret
Supposons \(t_{fill} = 2\) s, \(t_{cool} = 15\) s et \(t_{eject} = 3\) s. Le temps de cycle total est :
$$t_{cycle} = 2 + 15 + 3 = 20\,\text{s}$$La production théorique est alors de :
$$\text{PPH} = \frac{3600}{20} = 180 \text{ pièces/heure}$$FAQ
Pourquoi le temps de refroidissement est-il si important ? C’est normalement le poste le plus long du cycle, et il augmente à peu près avec le carré de l’épaisseur de paroi : plus la paroi est fine, plus le refroidissement est rapide.
Le calcul tient-il compte des moules multi-empreintes ? Non, le nombre de pièces par heure est donné par empreinte. Multipliez-le par le nombre d’empreintes pour obtenir la production totale de l’atelier.
Le résultat est-il exact ? Non, il s’agit d’une estimation fondée sur vos temps de phase ; les cycles réels varient selon les réglages de la machine, la matière et la géométrie de la pièce.