这个计算器能做什么
注塑成本计算器用于估算一批注塑件的单件成本与生产总成本。它把决定件单价的三大要素结合起来:每模射出所消耗的原料、开机运行所需的机台与人工工时,以及分摊到整个订单上的模具(工装)投入。有了它,产品设计师、采购人员和注塑厂都能在正式下单前核对报价是否合理,并快速比较不同方案。
计算公式详解
核心公式如下:
$$\text{单件成本} = \frac{W}{1000}\,C\,\left(1+\tfrac{s}{100}\right) + \frac{t}{3600\,n}\,(M+L) + \frac{T}{Q}$$其中 \(W\) = 制品重量(克),\(C\) = 每公斤材料价格,\(s\) = 废品率(百分数),\(t\) = 成型周期(秒),\(n\) = 模具型腔数,\(M\) = 机台小时费率,\(L\) = 人工小时费率,\(T\) = 模具/工装费用,\(Q\) = 订单总数量。由于每模可以同时产出 \(n\) 件产品,分摊到每件上的有效机台时间为 \(t/n\)。生产总成本即 \(\text{单件成本}\times Q\)。
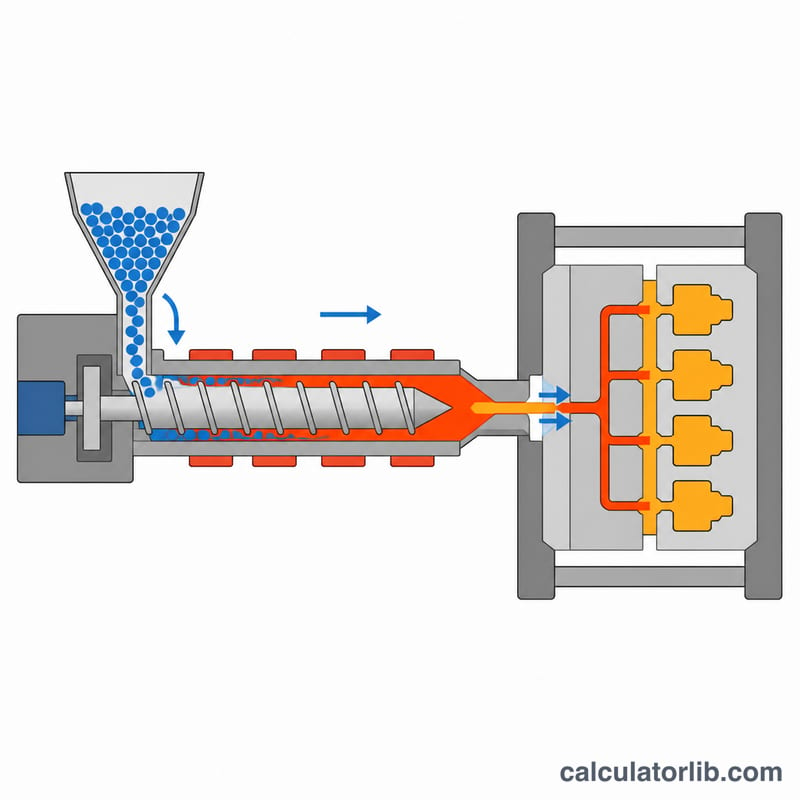
使用步骤
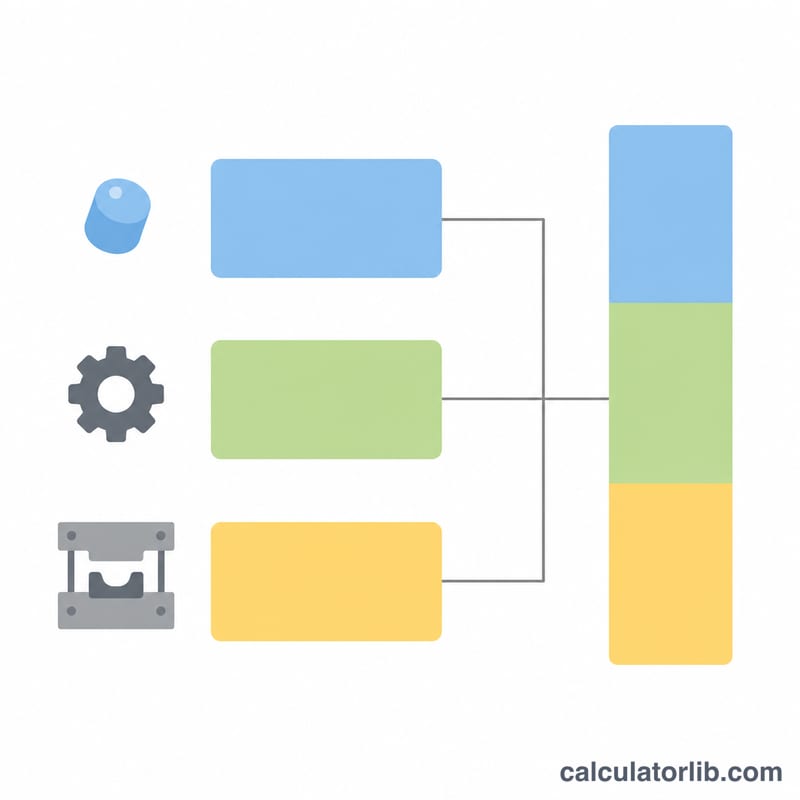
先填写制品克重和材料单价,再设定一个贴近现场的废品率;接着描述工艺条件:成型周期、型腔数,以及机台费率与人工费率。最后补充需要摊销的模具费用和订单数量。计算结果会把件单价拆成材料、加工、模具三部分,让你一眼看出哪一项才是真正的成本大头。
实例演算
假设制品重 50 克,材料 3 美元/公斤,废品率 5%,成型周期 30 秒,采用 4 腔模具,机台与人工费率分别为每小时 40 美元和 20 美元,模具费 20,000 美元,订单量 10,000 件:
$$\text{材料} = \frac{50}{1000}\times 3 \times 1.05 = \$0.1575$$$$\text{加工} = \frac{30}{3600\times 4}\times(40+20) = \$0.125$$$$\text{模具} = \frac{20000}{10000} = \$2.00$$三项相加得单件成本 \(\$2.2825\),因此整批订单总成本为 \(2.2825\times 10000 = \$22{,}825\)。
常见材料价格、机台费率与成型周期参考
下面几张表给出的是参考性数据,适合做初步估算。塑料粒子属于大宗商品,价格随油价、牌号、颜色、填充比例和采购量波动;机台费率也因地区、工厂管理费和自动化程度差异很大。表中数值均以美元计价,只能视为大致的市场/工厂区间,而不是正式报价——实际数字请向原料供应商和注塑厂确认。中国大陆市场的树脂报价通常以元/吨或元/公斤计,换算时请注意币种与单位。
常用树脂:典型价格与密度
| 树脂 | 典型价格(美元/公斤) | 典型密度(g/cm³) |
|---|---|---|
| PE(聚乙烯) | $1.20 – $2.00 | 0.92 – 0.96 |
| PP(聚丙烯) | $1.20 – $2.00 | 0.90 – 0.91 |
| ABS | $2.00 – $3.50 | 1.04 – 1.06 |
| POM(聚甲醛) | $2.50 – $4.00 | 1.39 – 1.42 |
| 尼龙 66(PA66) | $3.00 – $5.00 | 1.13 – 1.15 |
| PC(聚碳酸酯) | $3.00 – $5.00 | 1.19 – 1.21 |
密度之所以重要,是因为计算器中的材料成本是按制品质量计算的。如果你手上只有制品体积,可以先估算重量:\(\text{重量 (g)} = \text{体积 (cm}^3) \times \text{密度 (g/cm}^3)\),再把结果填入 part_weight 字段(单位:克)。
按锁模力划分的机台小时费率
| 锁模力 | 典型机台费率(美元/小时) |
|---|---|
| 50 吨 | $25 – $40 |
| 150 吨 | $35 – $55 |
| 300 吨 | $50 – $75 |
| 500 吨 | $70 – $100 |
以上仅为机台(设备)费率,人工需另行填入 labor_rate。吨位越大的机台每小时成本越高,但大型制品和多腔模具必须用大机台才能生产。
按名义壁厚划分的成型周期
| 名义壁厚 | 典型成型周期(秒) |
|---|---|
| < 1 mm | 10 – 20 |
| 1 – 2 mm | 15 – 30 |
| 2 – 3 mm | 25 – 45 |
| 3 – 4 mm | 40 – 70 |
成型周期主要由冷却时间决定,而冷却时间大致与壁厚的平方成正比,所以壁厚增加会让周期成倍拉长。实际周期还取决于树脂种类、模具冷却系统设计和制品结构,上表只能作为填写 cycle_time 的起点。
降低单件成本的实用做法
见效最快的办法,是先看清材料、加工、模具这三项中哪一项在你的结果里占比最大,再对症下药。先跑一遍计算,读懂成本构成,然后从最大的那块入手。
- 模具费占大头时(小批量常见)。 由于 \(C_{\text{tool}} = \text{模具费} / \text{数量}\),最有效的杠杆就是订单量:合并批次或承诺更大批量,可以把模具费摊得更薄。做样机或小批量时,可考虑用铝模、快速(过渡)模具代替淬硬钢模——模具寿命短,但在件数很少的情况下,
mold_cost大幅降低更划算。此外,单腔模的制造费用也明显低于多腔模。 - 加工费占大头时(周期长或型腔少)。 提高型腔数(一模多穴可直接摊薄单件加工成本)并缩短周期。冷却通常是最长的一段,因此减薄壁厚、增加或优化冷却水路、调整保压与冷却时间,都能压缩
cycle_time。在制品条件允许时,选用吨位更匹配的机台以降低machine_rate,同样有效。 - 材料费占大头时(制品重或树脂贵)。 重新审视材料牌号——未填充牌号或通用级材料也许就能满足规格,从而降低
material_cost。通过设计减重:减薄壁厚、增设加强筋、把实心部位掏空。在应用允许的前提下,使用经过验证的回收料可以降低实际材料成本。同时要压低scrap_rate:材料成本要乘以 \(\left(1 + \text{废品率}/100\right)\),废品率每降一个百分点,都会直接从材料这一项中扣掉。 - 备料时要把废品量算进去。 采购树脂时,用量应比成品件净重推算出的数量略多一些,以免不良品、清机料和开机损耗导致材料不够用。按含废品的数量下单——也就是计算器里同样的 \(\left(1 + \text{废品率}/100\right)\) 系数——可以避免临时再补一小批(往往单价更高)的料。
以上都是降低注塑件成本的通用做法,具体如何取舍要看你的制品结构、材料、公差要求和设备条件。任何变更在正式量产前,都应与注塑厂沟通并做质量验证。
常见问题
为什么要用成型周期除以型腔数? 多腔模一次成型可产出多件产品,同一段开机时间被多件分摊,因此单件加工成本随之下降。
模具费是怎么处理的? 模具费按订单数量平均摊销;批量越大,分摊到每件上的模具成本越低。
废品率是不是只影响材料? 在本计算器中,废品率只用来放大材料用量;你可以适当调高废品率,来近似模拟不良品和开机损耗。