这个计算器能做什么
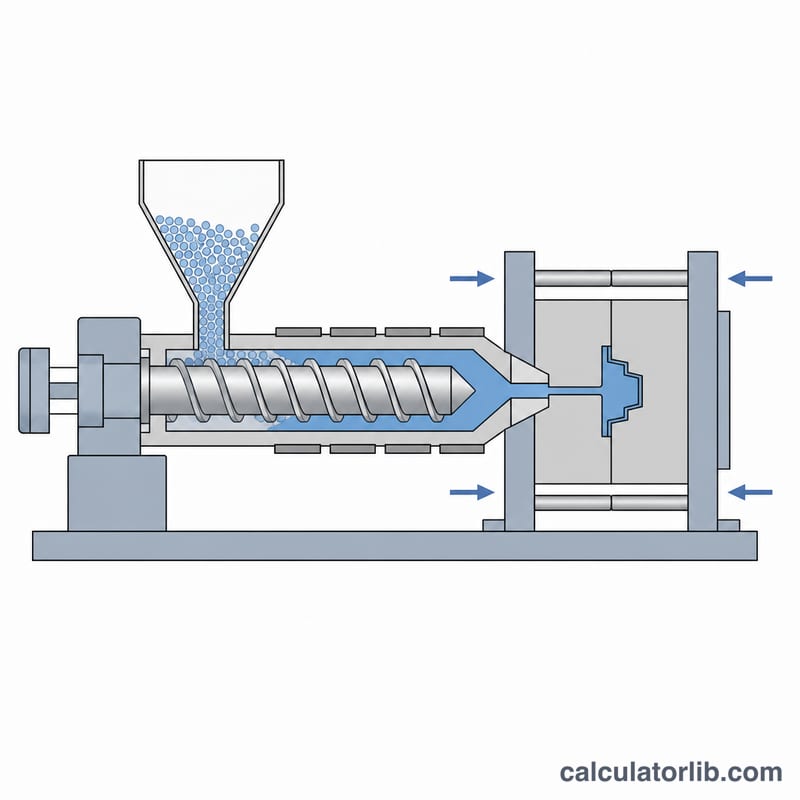
注塑成本计算器用于估算一个塑料零件在英国注塑生产时的单件制造成本。它把量产中最主要的两块成本合在一起算:消耗掉的塑料原料,以及每模所占用的设备工时。适合产品设计师、采购人员和注塑厂在正式询价之前,先算出一个有依据、说得清楚的单件成本。
关于适用范围:本工具以英镑(£)和英国注塑厂的常见报价方式为基准——机时费率通常是“一口价”,已包含人工、电费和厂房管理费。中国大陆的注塑厂计价逻辑基本相同,只是币种为人民币、机时费率按锁模力吨位(如 100T、160T)分档报价,材料价格随石化行情波动。只要把 £ 换成 ¥ 并填入本地行情价,公式同样成立。
公式详解
单件总成本等于材料成本加上机时成本:
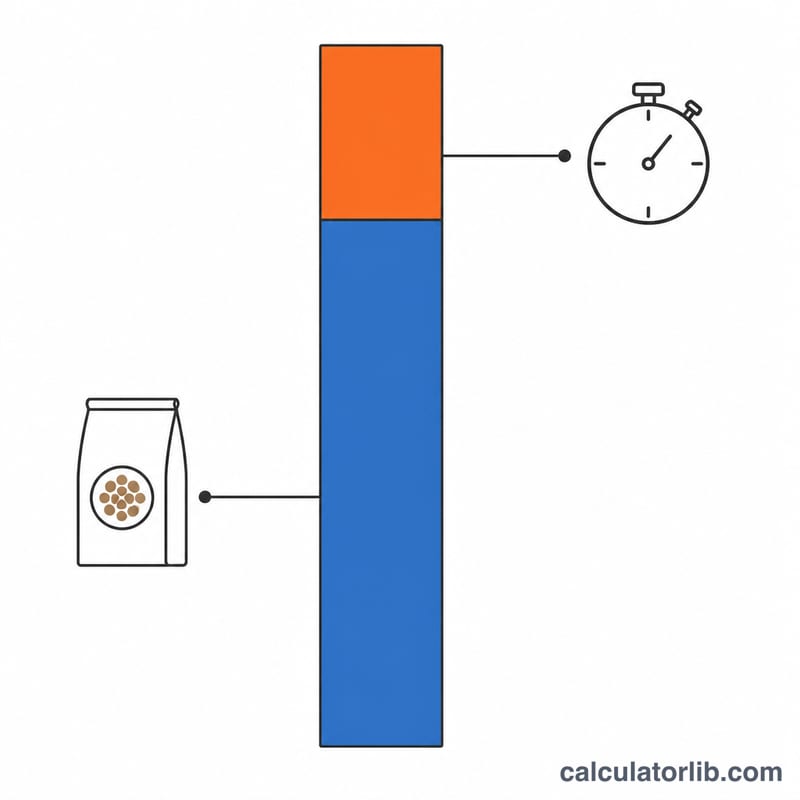
$$\text{Cost} = \frac{W}{1000}\times P \times \left(1 + \frac{s}{100}\right) + \frac{(t/3600)\times R}{n}$$其中 \(W\) 为零件克重(克),\(P\) 为材料单价(£/kg),\(s\) 为废品率(%),\(t\) 为成型周期(秒),\(R\) 为机时费率(£/小时),\(n\) 为模具型腔数。克重除以 1000 是把克换算成千克,周期除以 3600 是把秒换算成小时。由于一模能出 \(n\) 件产品,这一模的机时费用要由所有型腔分摊。
使用方法
依次填入单件克重、所用树脂的价格、成型周期、注塑厂报的机时费率、模具的型腔数,以及预留的废品率。计算器会分别给出材料成本、机时成本,以及两者相加的单件总成本。
算例演示
假设零件重 50 g,树脂 £2.50/kg,废品率 5%,成型周期 30 秒,机时费率 £40/小时,一模一腔:
$$C_{mat} = \frac{50}{1000}\times 2.5 \times 1.05 = 0.1313$$$$C_{mach} = \frac{(30/3600)\times 40}{1} = 0.3333$$$$C_{total} = 0.1313 + 0.3333 = 0.4646$$也就是说,单件成本大约为 £0.46。
常见问题
这里面含模具费吗?不含。本模型只算变动成本(单件成本)。模具费应按预计生产总量单独摊销,再加到单件成本上。
机时费率该填多少?填注塑厂报给你的“综合机时费”,这个价通常已经把人工、电费和厂房管理费打包在内,并按所需注塑机的锁模力吨位分档。
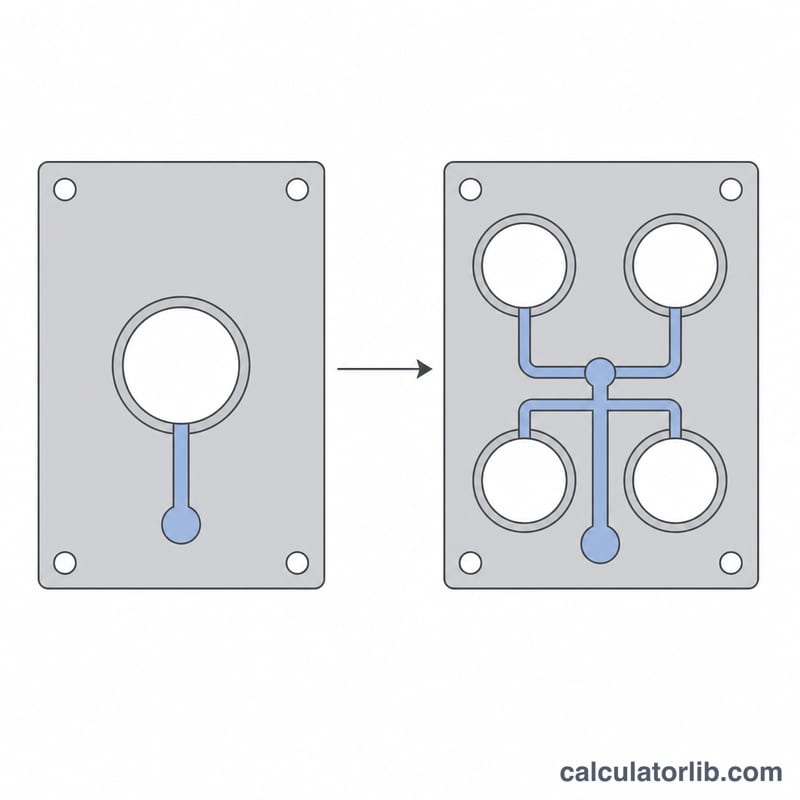
型腔数对成本影响有多大?型腔越多,一个成型周期出的件数越多,单件分摊的机时成本就越低;但单件的材料成本不会变。