この計算ツールでできること
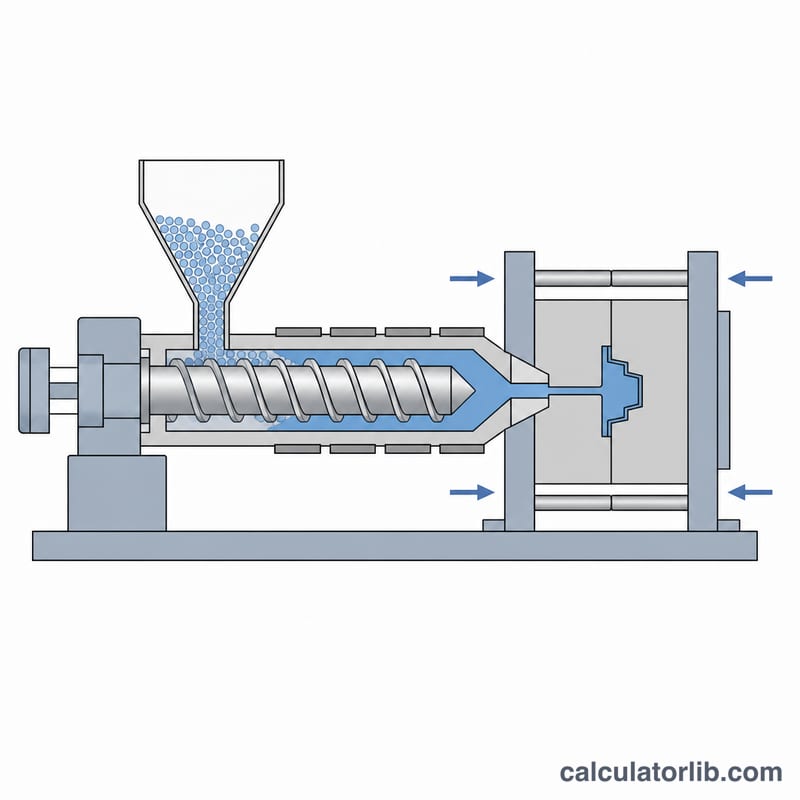
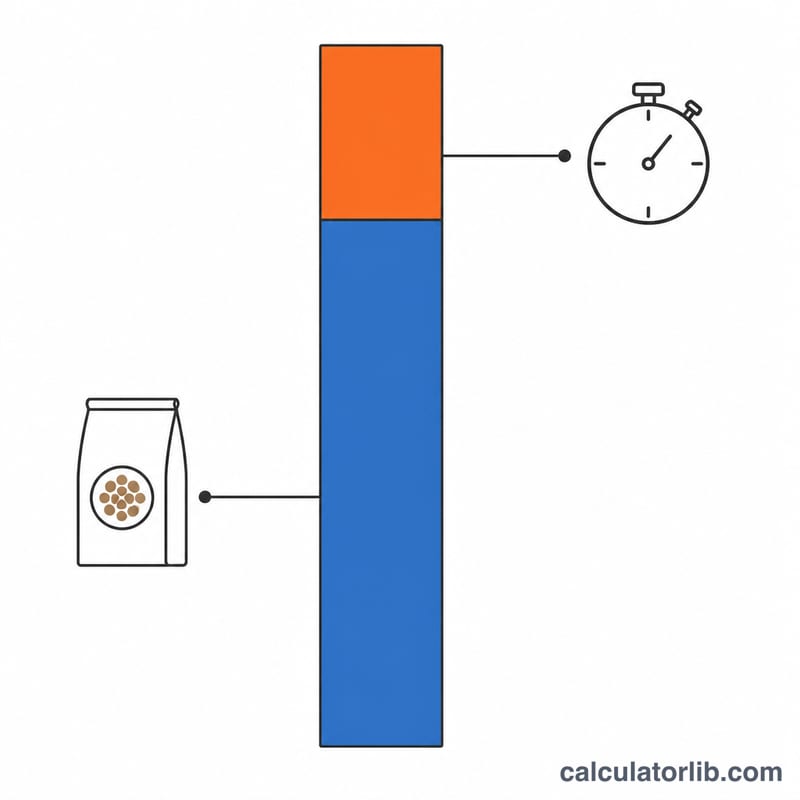
「射出成形コスト計算ツール(英国・UK)」は、イギリス国内で射出成形されるプラスチック部品について、1個あたりの製造コストを概算するツールです。量産コストを左右する二大要素、すなわち「消費するプラスチック材料」と「1ショットあたりに使う機械の稼働時間」を組み合わせて計算します。正式な見積もりを取る前に、根拠のある単価の当たりを付けておきたいプロダクトデザイナー、調達担当者、成形業者の方に向けた内容です。
通貨と前提について:金額はすべて英ポンド(£)建てで、材料単価は£/kg、機械チャージは£/時として扱います。日本国内で見積もる場合は、£を円に、材料単価を円/kg、機械チャージを円/時に置き換えれば同じ計算式がそのまま使えますが、樹脂相場・電力単価・労務費・トン数あたりのマシンチャージの水準は英国と日本で異なります。日本の相場感で使う際は、必ず国内の実勢値を入力してください。
計算式の考え方
1個あたりの総コストは、材料費と機械費(マシンチャージ)の合計です。
$$\text{Cost} = \frac{W}{1000}\times P \times \left(1 + \frac{s}{100}\right) + \frac{(t/3600)\times R}{n}$$ここで \(W\) は部品重量(g)、\(P\) は材料単価(£/kg)、\(s\) は不良・ロス率(%)、\(t\) はサイクルタイム(秒)、\(R\) は機械チャージ(£/時)、\(n\) は金型の取り数(キャビティ数)です。重量を1000で割るのはグラムをキログラムに換算するため、サイクルタイムを3600で割るのは秒を時間に換算するためです。1サイクルで \(n\) 個の部品が取れるので、機械費は全キャビティで按分されます。
使い方
1ショットで成形される部品重量、使用する樹脂の単価、成形機のサイクルタイム、成形業者から提示された時間あたりの機械チャージ、金型の取り数、そして不良・ロス分の見込み率を入力してください。材料費、機械費、そして両者を合計した1個あたりコストが表示されます。
入力値の精度がそのまま結果の精度になります。部品重量はスプルー・ランナー分を含めるか含めないかを社内で統一し、不良率は立ち上げ直後か安定量産後かで数字が大きく変わる点に注意してください。
計算例
部品重量50g、樹脂単価£2.50/kg、不良率5%、サイクルタイム30秒、機械チャージ£40/時、1個取り金型の場合:
$$C_{mat} = \frac{50}{1000}\times 2.5 \times 1.05 = 0.1313$$$$C_{mach} = \frac{(30/3600)\times 40}{1} = 0.3333$$$$C_{total} = 0.1313 + 0.3333 = 0.4646$$したがって、推定コストは1個あたり約£0.46となります。この例では機械費が全体の約7割を占めており、汎用樹脂の小物部品では「材料よりも時間が高い」という射出成形の典型的な構造がよく表れています。
よくある質問(FAQ)
金型費は含まれていますか? 含まれていません。これはあくまで変動費ベースの1個あたりコストモデルです。金型費は想定生産数量で別途償却し、その分を上乗せしてください。
機械チャージはどの数字を使えばよいですか? 成形業者が提示する「オールインの時間単価」を使ってください。通常は必要な型締力(トン数)に応じた人件費・電力費・間接費が一括で織り込まれています。
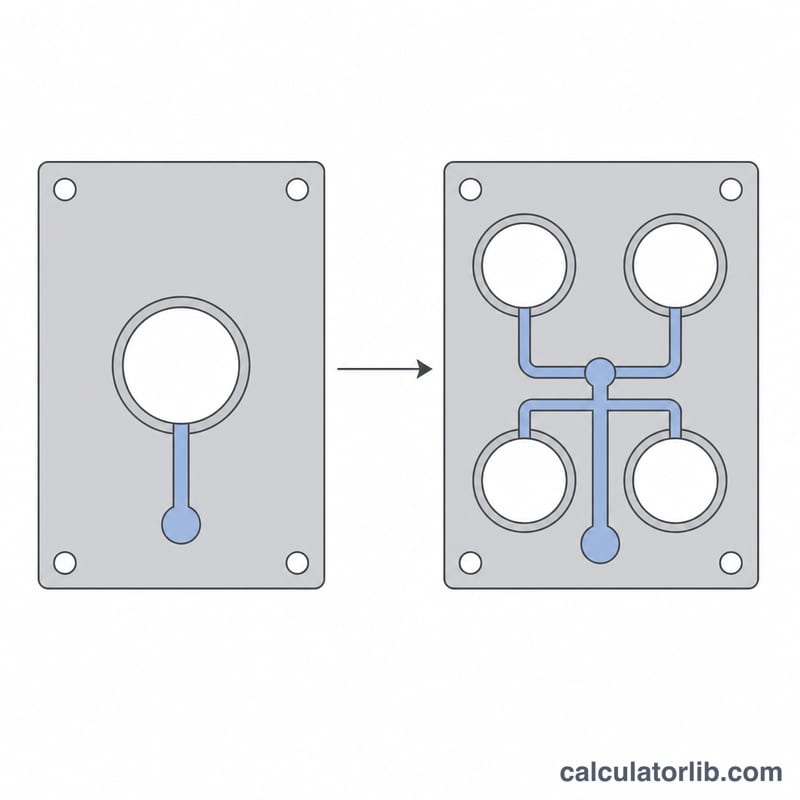
取り数はコストにどう影響しますか? 取り数が増えると1サイクルの機械時間をより多くの部品で分担できるため、1個あたりの機械費は下がります。ただし1個あたりの材料費は変わりません。多数個取り金型は初期の型費が高くなるので、量産数量との損益分岐で判断しましょう。
日本国内の見積もりにも使えますか? 計算式自体は共通なので使えます。£を円に読み替え、国内の樹脂単価(円/kg)と自社・協力会社のマシンチャージ(円/時)を入力してください。ただし電力費や労務費の水準、商習慣(材料支給か有償支給かなど)は英国と異なるため、英国の相場値をそのまま流用しないでください。