このツールでできること
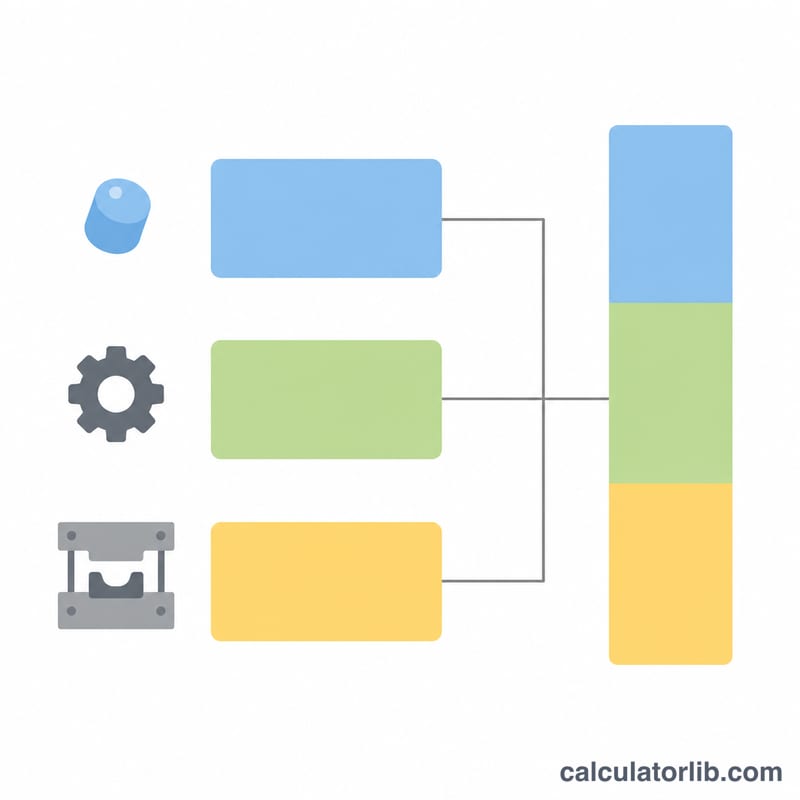
射出成形コスト計算ツールは、成形品1個あたりのコストと生産ロット全体の総費用を試算するためのツールです。ピース単価を構成する3つの要素——1ショットで消費する材料費、成形機を回すために必要な機械時間と人件費、そしてロット全体に配賦される金型(型費)投資——をまとめて計算します。設計者・購買担当者・成形メーカーのいずれの立場でも、見積もりの妥当性チェックや、量産に踏み切る前の条件比較に使えます。
※金額は米ドル(USD)建ての例で解説していますが、計算式は通貨に依存しません。円建てで見積もる場合は、材料単価・機械チャージ・人件費・金型費をすべて円で統一して入力すれば、そのまま円ベースの単価が求められます。
計算式の考え方
基本となる式は次のとおりです。
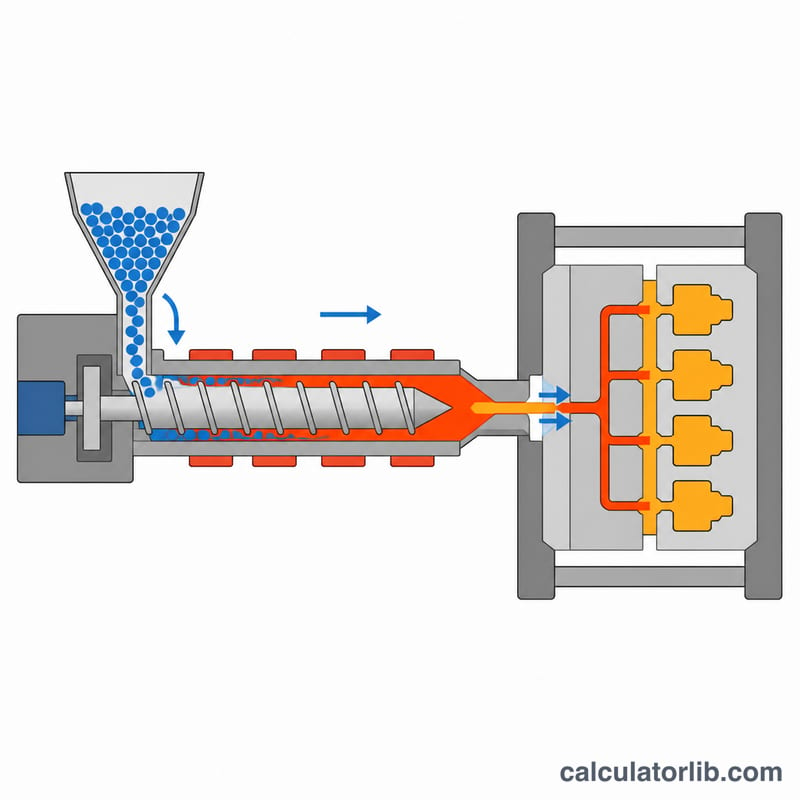
$$\text{1個あたりコスト} = \frac{W}{1000}\,C\,\left(1+\tfrac{s}{100}\right) + \frac{t}{3600\,n}\,(M+L) + \frac{T}{Q}$$ここで \(W\) は製品重量(g)、\(C\) は材料単価(1kgあたり)、\(s\) は不良率(%)、\(t\) は成形サイクル(秒)、\(n\) はキャビティ数(取り数)、\(M\) は機械チャージ(1時間あたり)、\(L\) は人件費(1時間あたり)、\(T\) は金型費、\(Q\) は総生産数量です。1ショットで \(n\) 個が取れるため、1個あたりの実質的な成形機占有時間は \(t/n\) になります。総コストは単純に \(\text{1個あたりコスト}\times Q\) で求まります。
使い方
まず製品重量と材料単価を入力し、現実的な不良率を設定します。次に工程条件——成形サイクル、キャビティ数、機械チャージと人件費——を入力し、最後に配賦する金型費と生産数量を加えます。計算結果はピース単価を材料費・加工費・金型費に分解して表示するので、どの要素がコストを支配しているか(=どこを改善すれば効くか)がすぐに分かります。
計算例
重量50g、材料単価$3/kg、不良率5%、成形サイクル30秒、4個取り金型、機械チャージ$40/時・人件費$20/時、金型費$20,000、生産数量10,000個の場合を考えます。
$$\text{材料費} = \frac{50}{1000}\times 3 \times 1.05 = \$0.1575$$$$\text{加工費} = \frac{30}{3600\times 4}\times(40+20) = \$0.125$$$$\text{金型費} = \frac{20000}{10000} = \$2.00$$これらを合計すると1個あたり \(\$2.2825\)、ロット全体では \(2.2825\times 10000 = \$22{,}825\) となります。
材料単価・機械チャージ・成形サイクルの目安
以下の表は、最初のあたりを付けるための参考値です。樹脂価格は原油相場・グレード・色・充填材の有無・購入量で変動する市況品であり、機械チャージも地域・工場の間接費・自動化の度合いによって大きく異なります。数値はいずれも米ドル建てのおおまかな市場・工場レンジであり、確定見積もりではありません。実際の金額は必ず樹脂サプライヤーや成形メーカーに確認してください(日本国内では為替・物流・電力コストの影響で水準が異なる点にも注意)。
主要樹脂の価格と比重の目安
| 樹脂 | 価格の目安(USD/kg) | 比重の目安(g/cm³) |
|---|---|---|
| PE(ポリエチレン) | $1.20 – $2.00 | 0.92 – 0.96 |
| PP(ポリプロピレン) | $1.20 – $2.00 | 0.90 – 0.91 |
| ABS | $2.00 – $3.50 | 1.04 – 1.06 |
| POM(ポリアセタール) | $2.50 – $4.00 | 1.39 – 1.42 |
| ナイロン6/6(PA66) | $3.00 – $5.00 | 1.13 – 1.15 |
| PC(ポリカーボネート) | $3.00 – $5.00 | 1.19 – 1.21 |
本ツールの材料費は製品の質量から計算するため、比重が重要になります。体積しか分からない場合は \(\text{重量 (g)} = \text{体積 (cm}^3) \times \text{比重 (g/cm}^3)\) で重量を概算し、その値を part_weight(グラム)に入力してください。
型締力別の機械チャージの目安
| 型締力 | 機械チャージの目安(USD/時) |
|---|---|
| 50 t | $25 – $40 |
| 150 t | $35 – $55 |
| 300 t | $50 – $75 |
| 500 t | $70 – $100 |
これは成形機(プレス)のみのチャージです。人件費は labor_rate に別途入力してください。大型機ほど時間単価は上がりますが、大きな製品や多数個取り金型には相応のトン数が必要です。
肉厚別の成形サイクルの目安
| 基本肉厚 | 成形サイクルの目安(秒) |
|---|---|
| 1 mm未満 | 10 – 20 |
| 1 – 2 mm | 15 – 30 |
| 2 – 3 mm | 25 – 45 |
| 3 – 4 mm | 40 – 70 |
成形サイクルの大半は冷却時間が占め、その長さはおおよそ肉厚の2乗に比例します。つまり肉厚が増えるとサイクルは不釣り合いに長くなります。実際のサイクルは樹脂の種類・金型の冷却回路設計・製品形状にも左右されるため、cycle_time はこのレンジを出発点として調整してください。
1個あたりコストを下げる実践的な打ち手
効果が大きいのは、材料費・加工費・金型費の3項目のうち自分のケースで支配的な項目を狙うことです。まず計算し、内訳を読み、いちばん大きい塊から手を付けます。
- 金型費が支配的な場合(小ロットで典型的)。 \(C_{\text{tool}} = \text{金型費} / \text{生産数量}\) なので、最大のレバーは数量です。まとめ発注やロットの大型化で金型費をより多くの個数に配賦できます。試作や小ロットでは、焼入れ鋼型ではなくアルミ型や簡易(ブリッジ)型も検討価値があります。型寿命は短くなりますが、少量に配賦する場合は
mold_costの安さが勝ちます。1個取り金型は多数個取りより型費そのものが安く済みます。 - 加工費が支配的な場合(サイクルが長い・取り数が少ない)。 取り数を増やす(1ショットあたりの個数が増えれば1個あたり加工費は割り算で下がる)とともに、サイクル短縮を図ります。最も長いのは通常冷却工程なので、肉厚の低減、冷却回路の追加・改善、保圧/冷却時間の最適化がすべて
cycle_timeの短縮に効きます。製品が許すなら、より小型の成形機に載せ替えてmachine_rateを下げるのも有効です。 - 材料費が支配的な場合(重量物や高価な樹脂)。 まずグレードを見直します。無充填グレードや汎用グレードでも要求仕様を満たせるなら
material_costを下げられます。設計面では薄肉化・リブ化・肉盗み(コアリング)で製品重量そのものを減らします。用途上問題がなければ、品質確認済みのリグラインド(再生材)の活用も実効材料費を下げます。さらにscrap_rateの低減も重要です。材料費には \(\left(1 + \text{不良率}/100\right)\) が掛かるため、不良率を1ポイント減らせばそのぶん材料費が直接減ります。 - 材料は不良分を見込んで手配する。 樹脂を発注する際は、良品重量から計算した量より少し多めに手配し、不良品・パージ・立ち上げロスで材料切れにならないようにします。本ツールと同じ \(\left(1 + \text{不良率}/100\right)\) を掛けた数量で発注すれば、割高になりがちな少量の追加発注を避けられます。
ここに挙げたのは成形品のコストダウンに関する一般的な考え方です。最適な落としどころは製品・樹脂・公差・設備によって変わります。変更を量産に反映する前に、必ず成形メーカーと相談し、品質確認を行ってください。
よくある質問
なぜ成形サイクルをキャビティ数で割るのですか? 多数個取り金型は1ショットで複数個を成形するため、同じ成形機時間を複数の製品で分け合うことになり、1個あたりの加工費が下がります。
金型費はどう扱われますか? 金型費は生産数量に均等配賦されます。ロットが大きいほど1個あたりの金型費は薄まります。
不良率は材料費だけに影響するのですか? 本ツールでは不良率は材料使用量を割り増す形で反映されます。不良品や立ち上げロスを見込みたい場合は、不良率を高めに設定して概算してください。