Что считает калькулятор
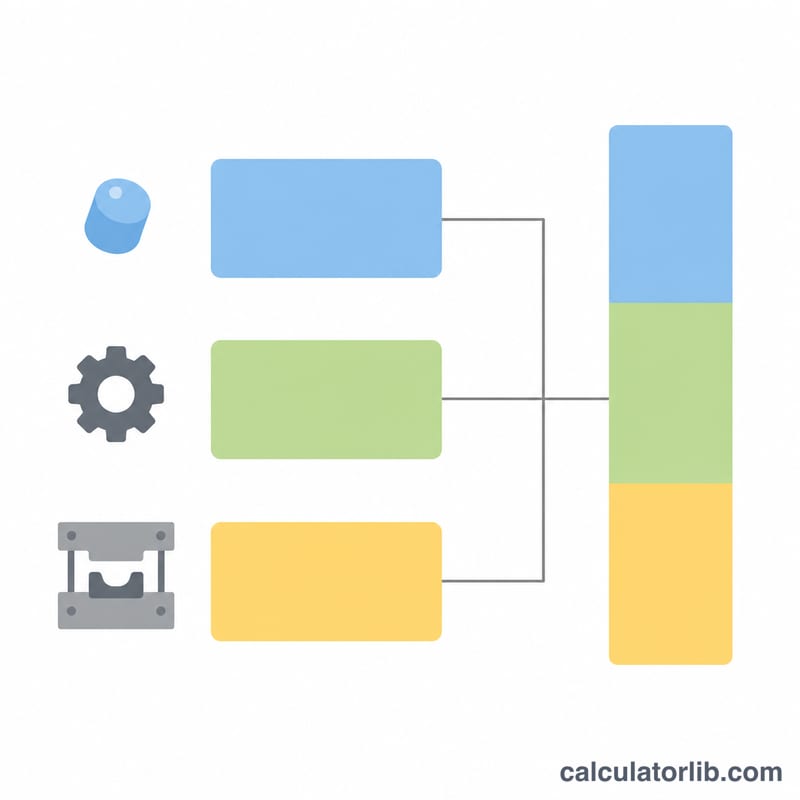
Калькулятор стоимости литья под давлением оценивает себестоимость одной детали и полную стоимость производственной партии. Он сводит воедино три составляющие цены изделия: расход сырья на впрыск, машинное время и оплату труда оператора, а также вложения в пресс-форму (оснастку), распределённые по всему тиражу. Конструкторам, снабженцам и самим переработчикам пластмасс это позволяет проверить полученное коммерческое предложение на здравый смысл и сравнить сценарии до запуска проекта.
Расчёт универсален и не привязан к конкретной стране: подставьте свои цифры в любой валюте — формула не изменится. Справочные диапазоны в таблицах ниже приведены в долларах США по мировому рынку; в России и СНГ цены на гранулят и ставки машино-часа могут заметно отличаться из-за логистики, курса и уровня загрузки производства.
Разбор формулы
Базовое уравнение выглядит так:
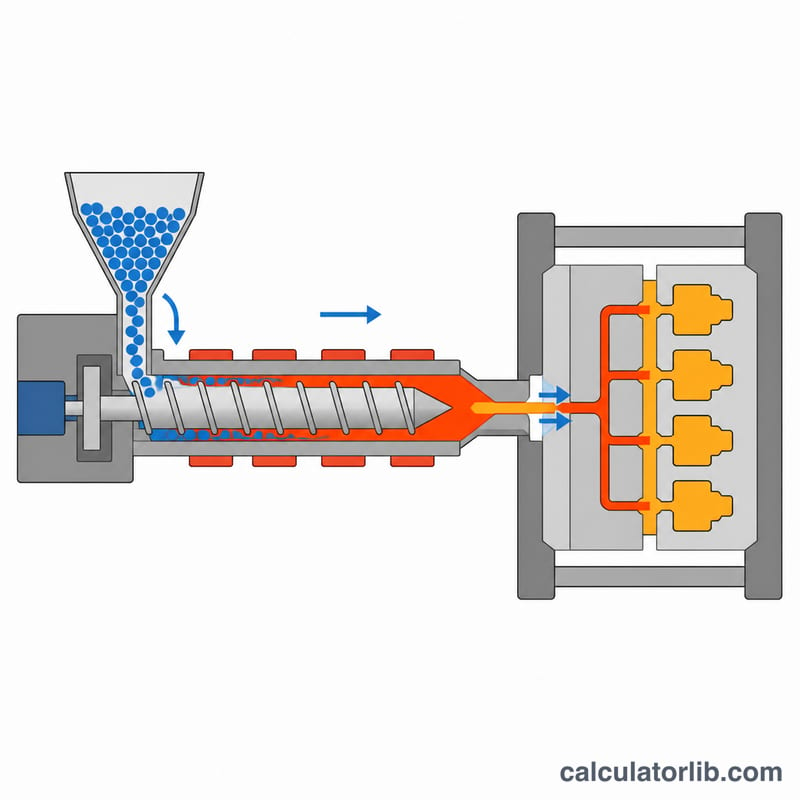
$$\text{Cost per part} = \frac{W}{1000}\,C\,\left(1+\tfrac{s}{100}\right) + \frac{t}{3600\,n}\,(M+L) + \frac{T}{Q}$$где \(W\) — масса детали в граммах, \(C\) — цена материала за кг, \(s\) — доля брака в процентах, \(t\) — время цикла в секундах, \(n\) — число гнёзд пресс-формы, \(M\) — ставка машинного времени за час, \(L\) — часовая ставка оплаты труда, \(T\) — стоимость пресс-формы, \(Q\) — тираж партии. Поскольку за каждый впрыск формуется \(n\) деталей, фактическое машинное время на одну деталь равно \(t/n\). Полная стоимость партии — это просто \(\text{Cost per part}\times Q\).
Как пользоваться
Укажите массу детали и цену материала, задайте реалистичную долю брака, затем опишите процесс: время цикла, количество гнёзд и ставки машинного времени и оплаты труда. Добавьте стоимость оснастки и тираж заказа. Результат разложен на три части — материал, переработка и оснастка, — чтобы сразу было видно, какой рычаг снижения затрат сработает сильнее всего.
Пример расчёта
Возьмём деталь массой 50 г из материала по $3/кг при 5% брака, цикл 30 с в 4-гнёздной форме, ставки машины и труда $40 и $20 в час, оснастку за $20 000 и тираж 10 000 шт.:
$$\text{material} = \frac{50}{1000}\times 3 \times 1.05 = \$0.1575$$$$\text{processing} = \frac{30}{3600\times 4}\times(40+20) = \$0.125$$$$\text{tooling} = \frac{20000}{10000} = \$2.00$$В сумме получаем \(\$2.2825\) за деталь, а вся партия обойдётся в \(2.2825\times 10000 = \$22{,}825\).
Типичные цены на сырьё, ставки машино-часа и время цикла
Таблицы ниже дают ориентировочные цифры для первой прикидки. Цены на полимеры — это биржевой товар: они зависят от нефти, марки, цвета, наполнителя и объёма закупки. Ставки машино-часа тоже сильно различаются по регионам, накладным расходам цеха и уровню автоматизации. Все значения приведены в долларах США как приблизительный рыночный диапазон, а не как готовая цена, — реальные цифры уточняйте у поставщика сырья и у переработчика.
Распространённые полимеры: цена и плотность
| Полимер | Типичная цена (USD/кг) | Типичная плотность (г/см³) |
|---|---|---|
| ПЭ (полиэтилен) | $1.20 – $2.00 | 0,92 – 0,96 |
| ПП (полипропилен) | $1.20 – $2.00 | 0,90 – 0,91 |
| АБС | $2.00 – $3.50 | 1,04 – 1,06 |
| ПОМ (полиацеталь) | $2.50 – $4.00 | 1,39 – 1,42 |
| Полиамид ПА66 | $3.00 – $5.00 | 1,13 – 1,15 |
| ПК (поликарбонат) | $3.00 – $5.00 | 1,19 – 1,21 |
Плотность важна потому, что затраты на материал в калькуляторе считаются от массы детали. Если известен только объём, оцените массу как \(\text{weight (g)} = \text{volume (cm}^3) \times \text{density (g/cm}^3)\) и подставьте её в поле part_weight (в граммах).
Ставка машино-часа по усилию смыкания
| Усилие смыкания | Типичная ставка (USD/час) |
|---|---|
| 50 т | $25 – $40 |
| 150 т | $35 – $55 |
| 300 т | $50 – $75 |
| 500 т | $70 – $100 |
Это ставки только за машину (термопластавтомат); оплату труда вводите отдельно в поле labor_rate. Крупные машины стоят дороже в час, но без них не обойтись для габаритных деталей и многогнёздных форм.
Типичное время цикла по номинальной толщине стенки
| Номинальная толщина стенки | Типичное время цикла (с) |
|---|---|
| < 1 мм | 10 – 20 |
| 1 – 2 мм | 15 – 30 |
| 2 – 3 мм | 25 – 45 |
| 3 – 4 мм | 40 – 70 |
Основную долю цикла занимает охлаждение, а его длительность растёт примерно пропорционально квадрату толщины стенки — поэтому толстые стенки удлиняют цикл непропорционально сильно. Реальный цикл зависит ещё от марки полимера, системы охлаждения формы и геометрии детали, так что используйте эти диапазоны лишь как отправную точку для поля cycle_time.
Как реально снизить себестоимость детали
Быстрее всего выигрыш даёт работа с той статьёй — материал, переработка или оснастка, — которая доминирует именно в вашем расчёте. Посчитайте, посмотрите на структуру затрат и бейте по самому большому куску.
- Когда преобладает оснастка (типично для малых тиражей). Так как \(C_{\text{tool}} = \text{mold cost} / \text{quantity}\), главный рычаг — объём заказа: укрупнение партии распределяет стоимость формы на большее число деталей. Для прототипов и мелких серий рассмотрите более дешёвую алюминиевую или «мостовую» прототипную оснастку вместо закалённой стали — ресурс у неё меньше, но при малом тираже низкое значение
mold_costперевешивает. Одногнёздная форма к тому же дешевле в изготовлении, чем многогнёздная. - Когда преобладает переработка (длинный цикл или мало гнёзд). Увеличивайте число гнёзд (каждый впрыск делит затраты на большее число деталей) и сокращайте цикл. Дольше всего идёт охлаждение, поэтому уменьшение толщины стенки, добавление и оптимизация каналов охлаждения, настройка времени выдержки и охлаждения напрямую снижают
cycle_time. Помогает и подбор машины по размеру: если деталь позволяет, меньший термопластавтомат даст меньшее значениеmachine_rate. - Когда преобладает материал (тяжёлая деталь или дорогой полимер). Пересмотрите марку сырья — ненаполненный или стандартный технический сорт может уложиться в требования при меньшем
material_cost. Снижайте массу конструктивно: тоньше стенки, рёбра жёсткости, выборка массивных сечений. Там, где это допустимо, аттестованный вторичный дроблёный материал уменьшает эффективную цену сырья. И обязательно снижайтеscrap_rate: затраты на материал умножаются на \(\left(1 + \text{scrap rate}/100\right)\), поэтому каждый убранный процент брака сразу уходит из материальной части. - Закупайте сырьё с запасом на брак. Заказывая гранулят под партию, берите чуть больше, чем следует из чистой массы готовых деталей: отбраковка, продувка и выход на режим съедают материал. Считайте закупку по тому же коэффициенту \(\left(1 + \text{scrap rate}/100\right)\), что использует калькулятор, — так вы избежите второй мелкой (и, как правило, более дорогой) дозакупки.
Это общие рекомендации по снижению себестоимости литых деталей; оптимальный компромисс зависит от конкретного изделия, полимера, допусков и оборудования. Любое изменение согласуйте с переработчиком и подтвердите контролем качества до запуска в серию.
Частые вопросы
Почему время цикла делится на число гнёзд? Многогнёздная форма выдаёт за один впрыск несколько деталей, поэтому одно и то же машинное время делится между ними, снижая затраты на переработку в расчёте на деталь.
Как учитывается оснастка? Стоимость пресс-формы равномерно распределяется по всему тиражу: чем больше партия, тем меньше доля оснастки в цене детали.
Брак влияет только на материал? В этой модели — да: доля брака увеличивает расход сырья. Повышая её, можно приблизительно учесть отбракованные детали и отходы при выходе на режим.