Что считает этот калькулятор
Калькулятор скорости наплавки показывает, сколько металла шва наплавляется за час и сколько присадочной проволоки при этом расходуется — исходя из скорости подачи проволоки и остальных параметров режима. Инструмент пригодится技 технологам-сварщикам, нормировщикам и сметчикам: он помогает планировать закупку сварочных материалов, считать себестоимость заказа и сравнивать процессы — MIG/MAG (GMAW), сварку порошковой проволокой (FCAW) и автоматическую сварку под флюсом.
Важно про единицы измерения. Расчёт построен на дюймово-фунтовой системе, принятой в американской сварочной практике (AWS): скорость подачи в дюймах в минуту, диаметр в дюймах, плотность в фунтах на кубический дюйм, результат — в фунтах в час. В России и странах СНГ по ГОСТ обычно оперируют миллиметрами, м/мин и кг/ч, поэтому при необходимости переведите значения: 1 дюйм = 25,4 мм, 1 фунт/ч ≈ 0,454 кг/ч, 1 фунт/дюйм³ ≈ 27,68 г/см³.
Разбор формулы
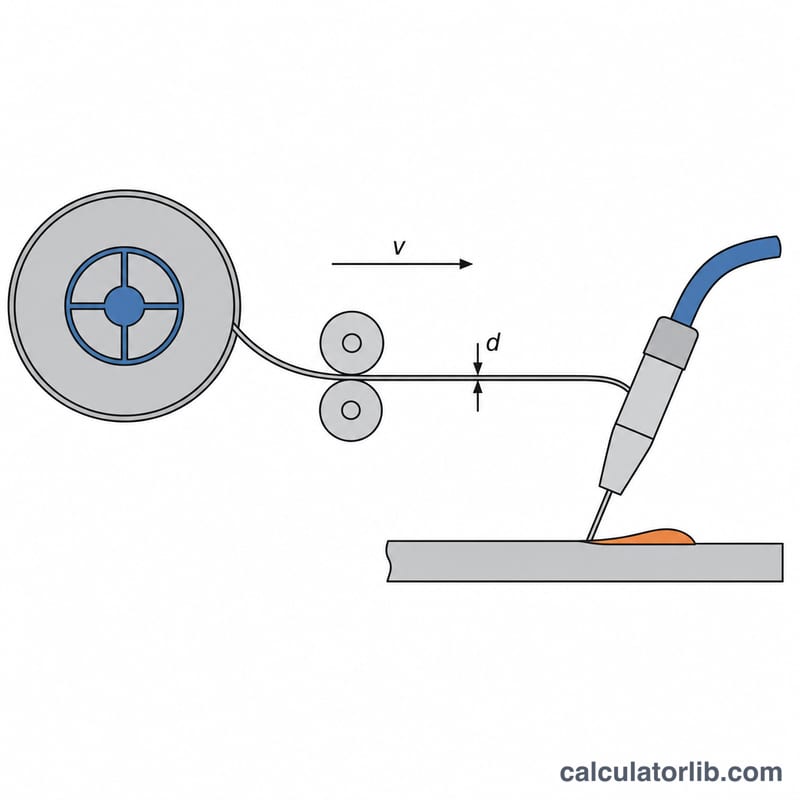
Скорость наплавки зависит от объёма проволоки, поданного за единицу времени, от плотности этой проволоки и от того, какая её часть реально остаётся в шве. Расчётная формула выглядит так:
$$\text{DR} = \frac{\pi}{4} d^2 \times S \times 60 \times \rho \times \frac{\eta}{100}$$
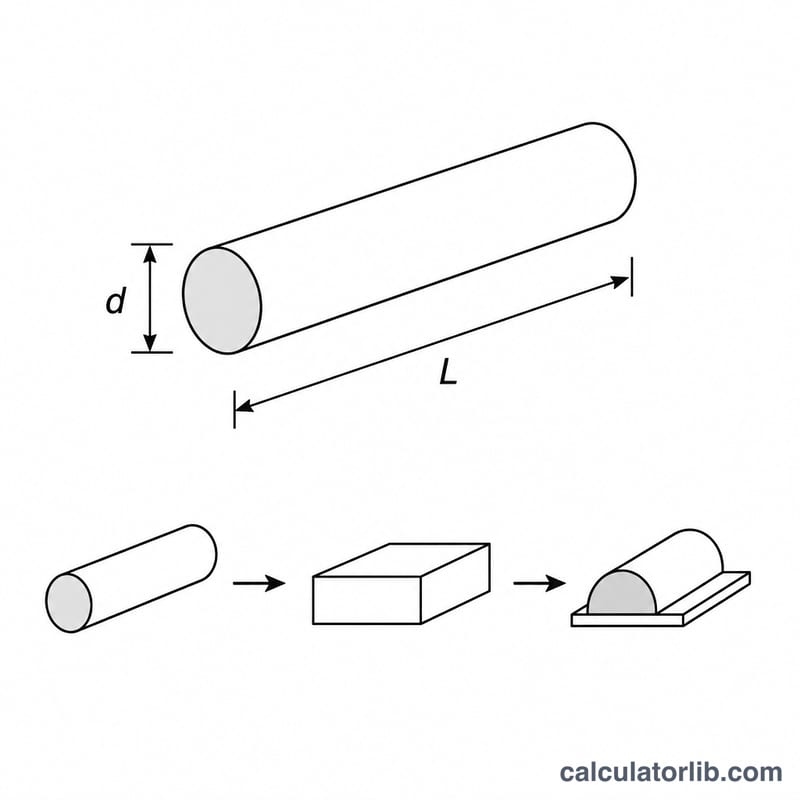
где \(d\) — диаметр проволоки в дюймах, \(S\) — скорость подачи проволоки в дюймах в минуту, \(\rho\) — плотность проволоки в фунт/дюйм³ (около 0,284 для углеродистой стали), а \(\eta\) — коэффициент наплавки в процентах. Множитель \(60\) переводит минуты в часы, а выражение \(\tfrac{\pi}{4}d^2\) — это площадь поперечного сечения \(A\) проволоки. Величина \(\text{DR}\) (deposition rate) и есть искомая скорость наплавки.
Как пользоваться
Введите скорость подачи проволоки, её диаметр, плотность сплава и коэффициент наплавки для вашего процесса. Ориентировочные значения коэффициента: около 95 % для сплошной проволоки в среде защитного газа (MIG/MAG), примерно 85 % для порошковой проволоки и порядка 60 % для ручной дуговой сварки покрытыми электродами. Калькулятор выдаёт скорость наплавки, площадь сечения проволоки и общий расход присадочного материала — то есть до вычета потерь.
Пример расчёта
Для \(d = 0.045\,\text{in}\), \(S = 300\,\text{in/min}\), \(\rho = 0.284\,\text{lb/in}^3\) и \(\eta = 95\%\):
$$A = \frac{\pi}{4}(0.045)^2 = 0.00159\,\text{in}^2$$
$$\text{DR} = 0.00159 \times 300 \times 60 \times 0.284 \times 0.95 = 7.72\,\text{lb/hr}$$
То есть около 7,72 фунта наплавленного металла в час — примерно 3,5 кг/ч в привычных метрических единицах.
Частые вопросы
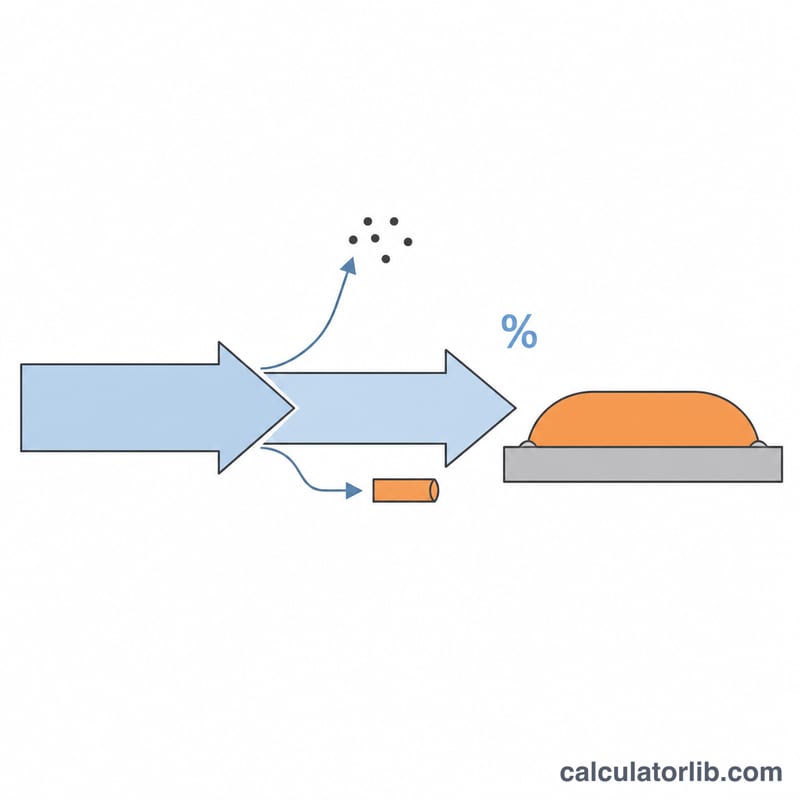
Чем скорость наплавки отличается от скорости плавления? Скорость плавления \(\text{MR}\) учитывает всю израсходованную проволоку, а скорость наплавки \(\text{DR}\) — только ту часть, которая осталась в шве после потерь на разбрызгивание и огарки, поэтому \(\text{DR} = \text{MR} \times \tfrac{\eta}{100}\).
Какую плотность подставлять? Для углеродистых и низколегированных сталей — примерно \(0.284\,\text{lb/in}^3\) (около 7,85 г/см³), для алюминия — около \(0.098\), для нержавеющей стали — порядка \(0.29\).
Всегда ли рост скорости подачи ускоряет наплавку? Да, скорость наплавки растёт линейно вместе со скоростью подачи, но реальную производительность ограничивают коэффициент наплавки и коэффициент использования сварочного поста (время горения дуги).