Что делает этот калькулятор
Калькулятор оценивает, сколько присадочного металла (электродов, сварочной проволоки или прутка) потребуется для кольцевых стыковых швов труб с односторонней V-образной разделкой кромок. Сначала геометрия разделки пересчитывается в площадь поперечного сечения шва, затем эта площадь «протягивается» по окружности трубы — так получается объём наплавленного металла. Объём переводится в массу по плотности металла, после чего вводится поправка на коэффициент наплавки, чтобы вы знали, сколько сварочных материалов нужно закупить на самом деле.
Как пользоваться
Введите наружный диаметр трубы и толщину стенки в миллиметрах, затем угол раскрытия разделки, зазор в корне, притупление кромки и высоту усиления шва. Укажите число одинаковых стыков и коэффициент наплавки для вашего способа сварки: около 60–65 % для штучных электродов (MMA), 90–95 % для сплошной проволоки при MIG/MAG и около 100 % для прутка при TIG. Плотность по умолчанию 7,85 г/см³ подходит для углеродистой стали; для нержавеющей стали возьмите примерно 8,0.
Формула и пояснения
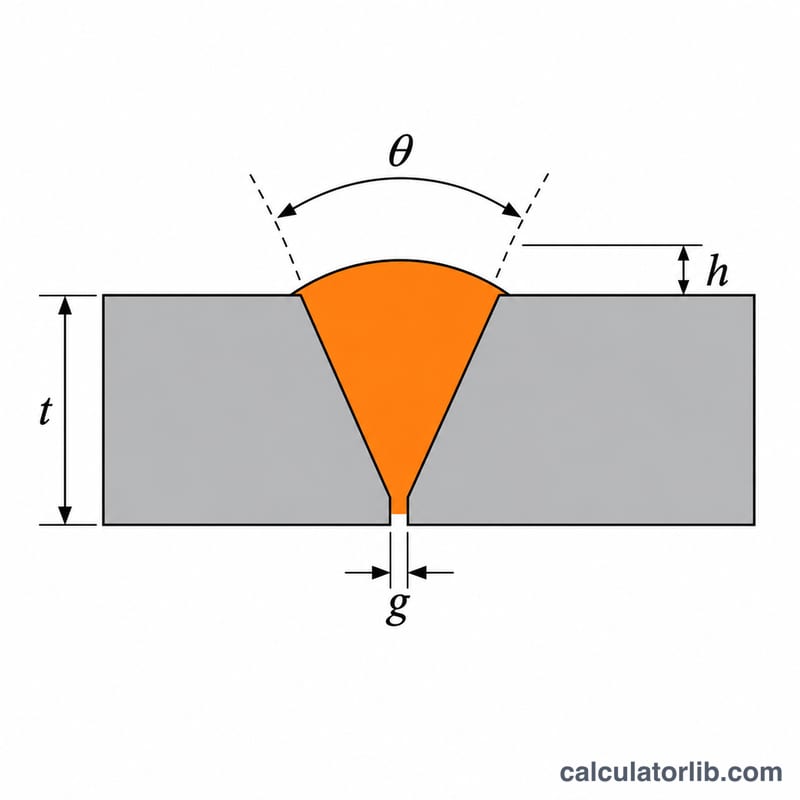
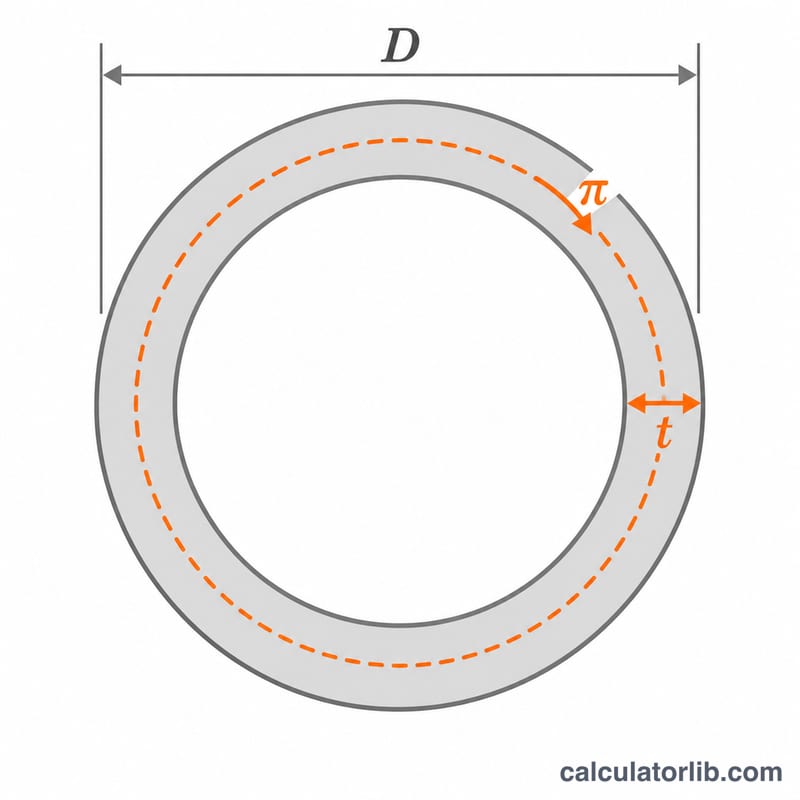
Площадь разделки складывается из прямоугольника под зазор в корне, треугольника V-образной части и параболического сегмента усиления сверху. Шов расположен по среднему диаметру трубы, поэтому его длина равна \(\pi (D - t)\).
$$A = g\,t + (t-c)^2 \tan\frac{\theta}{2} + \frac{2}{3}\,h\,W_{top}$$Здесь \(g\) — зазор в корне, \(t\) — толщина стенки, \(c\) — притупление, \(\theta\) — угол раскрытия разделки, \(h\) — высота усиления, а \(W_{top} = g + 2(t-c)\tan(\theta/2)\) — ширина разделки по верху. Масса присадочного металла:
$$W = \frac{A \times \pi (D - t) \times \rho \times N}{10^{6} \times \eta}$$где \(\rho\) — плотность в г/см³, \(N\) — число стыков, \(\eta\) — коэффициент наплавки в долях единицы.
Пример расчёта
Труба наружным диаметром 100 мм, стенка 10 мм, угол разделки 60°, зазор 2 мм, притупление 2 мм, усиление 2 мм, один стык, эффективность 100 %, углеродистая сталь.
$$A = 2\times 10 + 8^2 \times 0.5774 + \tfrac{2}{3}\times 2 \times 11.238 = 71.93\,\text{мм}^2$$$$L = \pi \times 90 = 282.74\,\text{мм}$$$$W = \frac{71.93 \times 282.74 \times 7.85}{10^{6}} = 0.1597\,\text{кг}$$При коэффициенте наплавки 65 % на этот один стык потребуется около 0,246 кг штучных электродов.
Частые вопросы
Учитываются ли разбрызгивание и огарки?
Да, если соответственно снизить коэффициент наплавки. Потери на огарки, разбрызгивание и шлак входят в этот процент.
Подходит ли расчёт для угловых и раструбных швов?
Нет. Калькулятор рассчитан на стыковое соединение с односторонней V-образной разделкой. Для других типов соединений нужна иная площадь сечения шва.
Зачем учитывать усиление шва?
Усиление шва — это реальный дополнительный металл, нередко 5–15 % от общего объёма, поэтому без него расход будет занижен.
Коэффициент наплавки и плотность по процессу и материалу
Калькулятор присадочного металла для сварки труб делит массу наплавленного металла шва на коэффициент наплавки \(\eta\), чтобы оценить, сколько электродов или проволоки нужно закупить. Он умножает площадь поперечного сечения на периметр и на плотность \(\rho\). Таблицы ниже содержат типичные начальные значения для полей коэффициент наплавки и плотность. Это только общие данные. Фактические значения зависят от марки и диаметра расходного материала, положения сварки, режимов, потерь на огарок, разбрызгивания и техники сварщика, поэтому, когда это возможно, сверяйтесь с паспортом изделия от производителя.
Типичный коэффициент наплавки по процессу
| Процесс | Типичный коэффициент наплавки (%) | Основные источники потерь |
|---|---|---|
| РДС (электрод) | 55–65 | Огарки, покрытие электрода, разбрызгивание |
| MIG/MAG (сплошная проволока) | 90–95 | Разбрызгивание, небольшое количество шлака |
| Порошковая проволока (FCAW) | 80–90 | Шлак, разбрызгивание, дым |
| TIG (присадочный пруток) | 95–100 | Только огарки прутка |
| SAW (под флюсом) | 95–99 | Шлак, нерасплавленный флюс |
Типичная плотность по материалу
| Материал | Плотность (г/см³) |
|---|---|
| Углеродистая сталь | 7,85 |
| Нержавеющая сталь 304/316 | около 7,9–8,0 |
| Дуплексная нержавеющая сталь | около 7,8 |
| Никелевые сплавы | около 8,4–8,9 |
Вводите коэффициент наплавки в процентах и используйте плотность, соответствующую наплавляемому присадочному металлу. Например, 7,85 г/см³ равны 0,00785 г/мм³. Используйте единицы длины последовательно, чтобы масса получилась верной. Считайте результат оценкой и добавляйте запас на брак, ремонт и переделку.