ما وظيفة هذه الحاسبة؟
تقدّر هذه الحاسبة كمية معدن الحشو (الإلكترود أو سلك اللحام أو القضيب) التي تحتاجها للحام وصلات الأنابيب التناكبية الدائرية ذات الشطف الأحادي على شكل V. تحوّل الحاسبة هندسة الشطف إلى مساحة مقطع عرضي، ثم تمدّد هذه المساحة حول الأنبوب لتحصل على الحجم، وتحوّل الحجم إلى وزن باستخدام كثافة المعدن، وبعد ذلك تُعدّل النتيجة بحسب كفاءة الترسيب لتعرف الكمية الفعلية من مواد اللحام التي يجب شراؤها.
طريقة الاستخدام
أدخل القطر الخارجي للأنبوب وسماكة الجدار بالمليمتر، ثم الزاوية المحصورة للشطف، وفتحة الجذر، ووجه الجذر (الحافة المستوية)، وارتفاع التعزيز. بعدها أدخل عدد اللحامات المتطابقة وكفاءة الترسيب لطريقة اللحام المستخدمة (نحو 60 إلى 65% للإلكترود المغلف، و90 إلى 95% لسلك ميغ المصمت، وقريبة من 100% لقضيب تيغ). القيمة الافتراضية للكثافة هي 7.85 غ/سم³ وتناسب الفولاذ الكربوني؛ استخدم نحو 8.0 للفولاذ المقاوم للصدأ.
شرح المعادلة
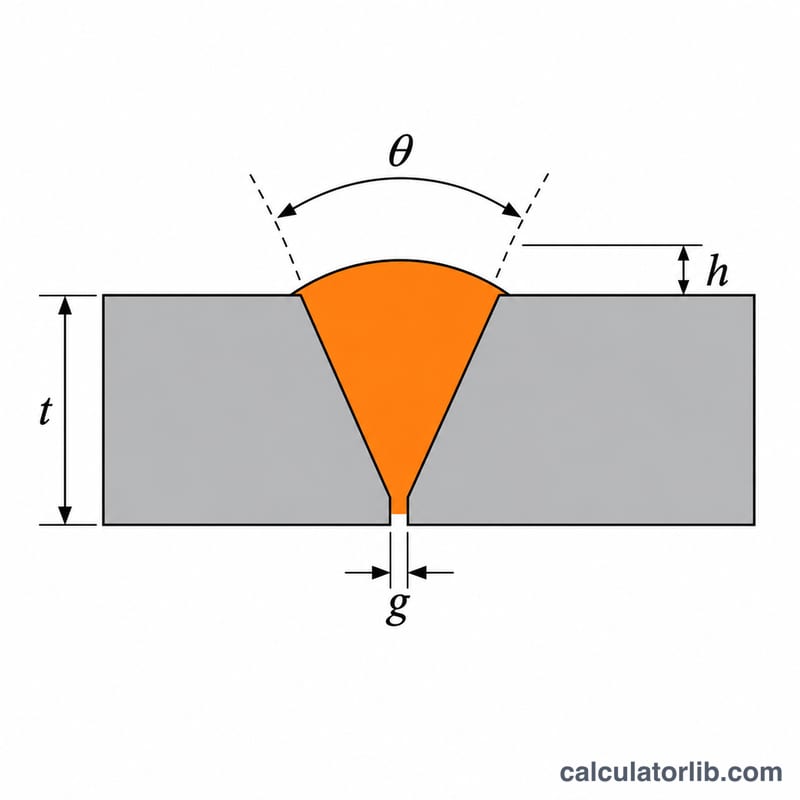
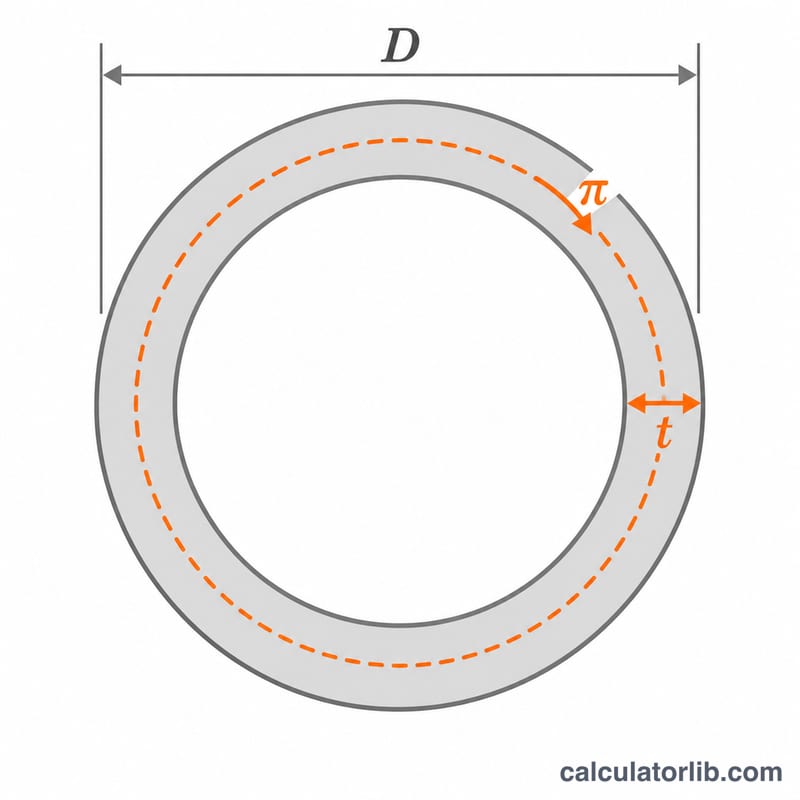
مساحة الشطف عبارة عن مستطيل يمثّل فتحة الجذر، ومثلث يمثّل شكل V، يعلوهما غطاء على شكل قطع مكافئ. ويتمركز اللحام على القطر المتوسط للأنبوب، لذا يكون طوله \(\pi (D - t)\).
$$A = g\,t + (t-c)^2 \tan\frac{\theta}{2} + \frac{2}{3}\,h\,W_{top}$$حيث \(g\) فتحة الجذر، و\(t\) سماكة الجدار، و\(c\) وجه الجذر، و\(\theta\) الزاوية المحصورة، و\(h\) ارتفاع التعزيز، و\(W_{top} = g + 2(t-c)\tan(\theta/2)\) عرض الشطف عند الأعلى. أما وزن معدن الحشو فهو:
$$W = \frac{A \times \pi (D - t) \times \rho \times N}{10^{6} \times \eta}$$حيث \(\rho\) بوحدة غ/سم³، و\(N\) عدد اللحامات، و\(\eta\) الكفاءة على هيئة كسر عشري.
مثال محلول
أنبوب قطره الخارجي 100 مم، وسماكة جداره 10 مم، وزاوية الشطف 60°، وفتحة الجذر 2 مم، ووجه الجذر 2 مم، والتعزيز 2 مم، بلحام واحد وكفاءة 100% من الفولاذ الكربوني.
$$A = 2\times 10 + 8^2 \times 0.5774 + \tfrac{2}{3}\times 2 \times 11.238 = 71.93\,\text{mm}^2$$$$L = \pi \times 90 = 282.74\,\text{mm}$$$$W = \frac{71.93 \times 282.74 \times 7.85}{10^{6}} = 0.1597\,\text{kg}$$وبكفاءة 65% ستحتاج إلى نحو 0.246 كغ من الإلكترود المغلف لهذا اللحام الواحد.
كفاءة الترسيب والكثافة حسب العملية والمادة
تقسم حاسبة معدن الحشو للحام الأنابيب وزن معدن اللحام على كفاءة الترسيب \(\eta\) لتقدير كمية الأقطاب الكهربائية أو السلك الواجب شراؤها. وهي تضرب مساحة المقطع العرضي في المحيط وفي الكثافة \(\rho\). تعطي الجداول أدناه قيمًا ابتدائية نموذجية لحقلي الكفاءة والكثافة. وهي أرقام عامة فقط. تختلف القيم الفعلية باختلاف علامة المادة الاستهلاكية وقطرها ووضعية اللحام والمعاملات وفقدان طرف القضيب وتطاير الخبث ومهارة المشغل، لذا تحقق من ورقة بيانات الشركة المصنعة كلما أمكن ذلك.
كفاءة الترسيب النموذجية حسب العملية
| العملية | الكفاءة النموذجية (%) | المصادر الرئيسية للفقد |
|---|---|---|
| SMAW (قضيب يدوي) | 55–65 | أطراف القضبان، طلاء اللحام، التطاير |
| GMAW (سلك صلب) | 90–95 | التطاير، كميات صغيرة من الخبث |
| FCAW (سلك بقلب مسحوق) | 80–90 | الخبث، التطاير، الأبخرة |
| GTAW (قضيب) | 95–100 | أطراف القضبان فقط |
| SAW (اللحام القوسي المغمور) | 95–99 | الخبث، المسحوق غير المنصهر |
الكثافة النموذجية حسب المادة
| المادة | الكثافة (g/cm³) |
|---|---|
| فولاذ كربوني | 7.85 |
| فولاذ مقاوم للصدأ 304/316 | حوالي 7.9–8.0 |
| فولاذ مقاوم للصدأ ثنائي الطور | حوالي 7.8 |
| سبائك النيكل | حوالي 8.4–8.9 |
أدخل الكفاءة كنسبة مئوية، واستخدم الكثافة التي تطابق معدن الحشو المرسّب. فعلى سبيل المثال، 7.85 g/cm³ تساوي 0.00785 g/mm³. حافظ على اتساق وحدات الطول حتى يخرج الوزن صحيحًا. اعتبر النتيجة تقديرًا وأضف هامشًا للهالك والإصلاحات وإعادة العمل.
الأسئلة الشائعة
هل تشمل الحاسبة فاقد الرذاذ وبقايا الإلكترود؟
نعم، إذا خفّضت كفاءة الترسيب لتعكس هذه الخسائر. فبقايا الإلكترود والرذاذ والخبث كلها تدخل ضمن هذه النسبة المئوية.
هل يمكن استخدامها للحام الزاوية أو لحام المقبس؟
لا. فهي تحاكي وصلة تناكبية بشطف V واحد فقط. أما أشكال الوصلات الأخرى فتحتاج إلى مساحة مقطع مختلفة.
لماذا نضيف التعزيز؟
تعزيز غطاء اللحام يضيف معدنًا فعليًا، غالبًا ما بين 5 و15% من الإجمالي، وتجاهله يؤدي إلى تقدير أقل من الاستهلاك الحقيقي.