यह कैलकुलेटर क्या करता है
यह कैलकुलेटर बताता है कि सिंगल-V ग्रूव तैयारी वाले गोलाकार (सर्कमफ़रेंशियल) पाइप बट जॉइंट की वेल्डिंग के लिए कितने फिलर मेटल (इलेक्ट्रोड, फिलर वायर या रॉड) की ज़रूरत होगी। यह ग्रूव की ज्यामिति से क्रॉस-सेक्शन क्षेत्रफल निकालता है, उसे पाइप की परिधि के साथ घुमाकर आयतन पाता है, धातु के घनत्व से आयतन को वज़न में बदलता है, और फिर डिपॉज़िशन एफ़िशिएंसी के हिसाब से समायोजन करता है, ताकि आपको पता चले कि वास्तव में कितना कंज़्यूमेबल खरीदना है।
इसका उपयोग कैसे करें
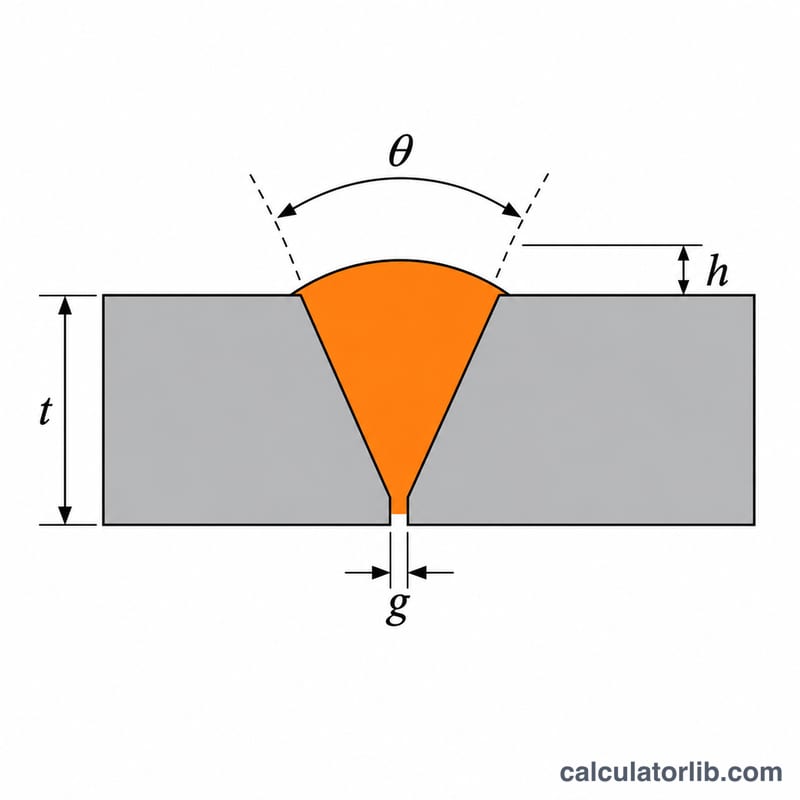
पाइप का बाहरी व्यास और दीवार की मोटाई मिलीमीटर में भरें, फिर ग्रूव का इन्क्लूडेड एंगल, रूट गैप, रूट फेस (लैंड) और रीइनफोर्समेंट की ऊँचाई भरें। इसके बाद एक जैसे वेल्ड की संख्या और अपनी प्रक्रिया की डिपॉज़िशन एफ़िशिएंसी डालें (स्टिक इलेक्ट्रोड के लिए लगभग 60 से 65%, सॉलिड MIG वायर के लिए 90 से 95%, TIG रॉड के लिए लगभग 100%)। डिफ़ॉल्ट घनत्व 7.85 g/cm³ कार्बन स्टील के लिए उपयुक्त है; स्टेनलेस स्टील के लिए लगभग 8.0 लें।
सूत्र की व्याख्या
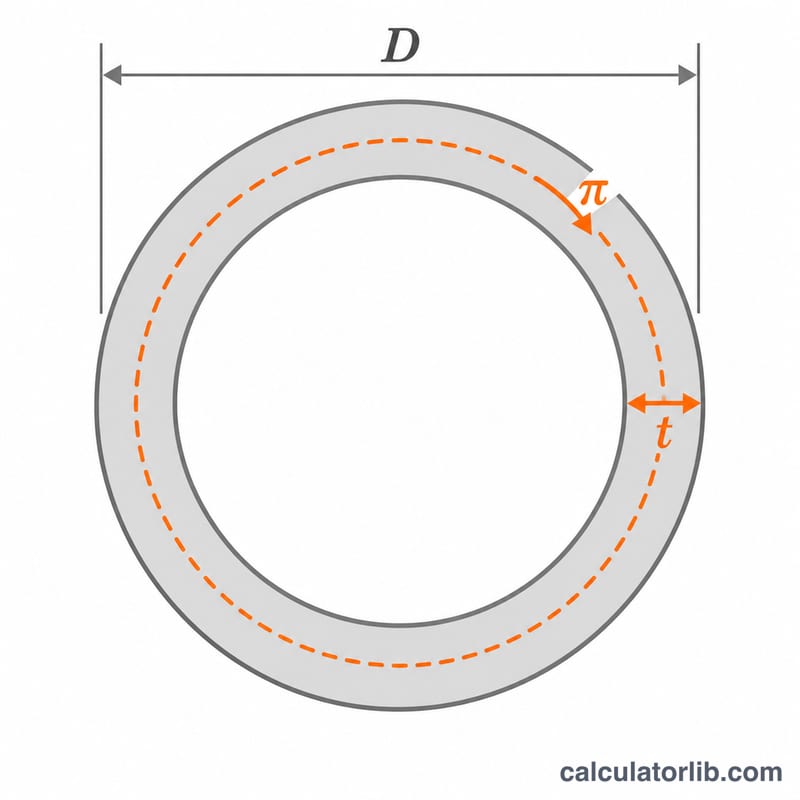
ग्रूव का क्षेत्रफल रूट गैप के लिए एक आयत, V के लिए एक त्रिभुज और ऊपर एक परवलयिक कैप को जोड़कर बनता है। वेल्ड पाइप के औसत व्यास पर केंद्रित होती है, इसलिए उसकी लंबाई \(\pi (D - t)\) होती है।
$$A = g\,t + (t-c)^2 \tan\frac{\theta}{2} + \frac{2}{3}\,h\,W_{top}$$यहाँ \(g\) रूट गैप है, \(t\) दीवार की मोटाई, \(c\) रूट फेस, \(\theta\) इन्क्लूडेड एंगल, \(h\) रीइनफोर्समेंट की ऊँचाई और \(W_{top} = g + 2(t-c)\tan(\theta/2)\) ग्रूव की ऊपरी चौड़ाई है। फिलर का वज़न इस प्रकार है:
$$W = \frac{A \times \pi (D - t) \times \rho \times N}{10^{6} \times \eta}$$जहाँ \(\rho\) g/cm³ में है, \(N\) वेल्ड की संख्या है और \(\eta\) एफ़िशिएंसी है, भिन्न (फ़्रैक्शन) के रूप में।
हल किया हुआ उदाहरण
100 mm बाहरी व्यास का पाइप, 10 mm दीवार, 60° ग्रूव, 2 mm गैप, 2 mm लैंड, 2 mm रीइनफोर्समेंट, एक वेल्ड, 100% एफ़िशिएंसी, कार्बन स्टील।
$$A = 2\times 10 + 8^2 \times 0.5774 + \tfrac{2}{3}\times 2 \times 11.238 = 71.93\,\text{mm}^2$$$$L = \pi \times 90 = 282.74\,\text{mm}$$$$W = \frac{71.93 \times 282.74 \times 7.85}{10^{6}} = 0.1597\,\text{kg}$$65% एफ़िशिएंसी पर इस एक वेल्ड के लिए आपको लगभग 0.246 kg स्टिक इलेक्ट्रोड की ज़रूरत होगी।
जमाव दक्षता और प्रक्रिया व सामग्री के अनुसार घनत्व
पाइप वेल्ड फिलर धातु कैलकुलेटर, वेल्ड धातु के भार को एक जमाव दक्षता \(\eta\) से भाग देता है ताकि यह अनुमान लगाया जा सके कि कितना इलेक्ट्रोड या तार खरीदना होगा। यह अनुप्रस्थ काट क्षेत्रफल को परिधि और एक घनत्व \(\rho\) से गुणा करता है। नीचे दी गई तालिकाएँ दक्षता और घनत्व फ़ील्ड के लिए विशिष्ट प्रारंभिक मान देती हैं। ये केवल सामान्य आंकड़े हैं। वास्तविक मान उपभोग्य सामग्री के ब्रांड, व्यास, वेल्डिंग स्थिति, पैरामीटर, स्टब-एंड की हानि, स्पैटर और ऑपरेटर की तकनीक के अनुसार बदलते हैं, इसलिए जब संभव हो तो निर्माता की डेटा शीट जाँच लें।
प्रक्रिया के अनुसार विशिष्ट जमाव दक्षता
| प्रक्रिया | विशिष्ट दक्षता (%) | हानि के मुख्य स्रोत |
|---|---|---|
| SMAW (स्टिक) | 55–65 | स्टब एंड, फ्लक्स कोटिंग, स्पैटर |
| GMAW (ठोस तार) | 90–95 | स्पैटर, थोड़ी मात्रा में स्लैग |
| FCAW (फ्लक्स-कोर्ड) | 80–90 | स्लैग, स्पैटर, धुआँ |
| GTAW (रॉड) | 95–100 | केवल रॉड स्टब एंड |
| SAW | 95–99 | स्लैग, बिना गले फ्लक्स |
सामग्री के अनुसार विशिष्ट घनत्व
| सामग्री | घनत्व (g/cm³) |
|---|---|
| कार्बन स्टील | 7.85 |
| स्टेनलेस स्टील 304/316 | लगभग 7.9–8.0 |
| डुप्लेक्स स्टेनलेस स्टील | लगभग 7.8 |
| निकल मिश्रधातु | लगभग 8.4–8.9 |
दक्षता को प्रतिशत के रूप में दर्ज करें और वही घनत्व उपयोग करें जो जमा की जा रही फिलर धातु से मेल खाता हो। उदाहरण के लिए, 7.85 g/cm³ बराबर है 0.00785 g/mm³ के। अपनी लंबाई की इकाइयाँ एक समान रखें ताकि भार सही निकले। परिणाम को एक अनुमान मानें और स्क्रैप, मरम्मत और पुनः कार्य के लिए अतिरिक्त मात्रा जोड़ें।
अक्सर पूछे जाने वाले प्रश्न
क्या इसमें स्पैटर और स्टब-एंड का नुकसान शामिल है?
हाँ, बशर्ते आप डिपॉज़िशन एफ़िशिएंसी को उसी हिसाब से घटा दें। स्टब लॉस, स्पैटर और स्लैग, सब उसी प्रतिशत में शामिल हो जाते हैं।
क्या इसे फ़िलेट या सॉकेट वेल्ड के लिए इस्तेमाल कर सकते हैं?
नहीं। यह केवल सिंगल-V बट जॉइंट का मॉडल है। दूसरे जॉइंट आकारों के लिए अलग क्रॉस-सेक्शन क्षेत्रफल चाहिए।
रीइनफोर्समेंट क्यों जोड़ा जाता है?
वेल्ड कैप का रीइनफोर्समेंट असली धातु जोड़ता है, अक्सर कुल का 5 से 15%, इसलिए इसे अनदेखा करने पर खपत का अनुमान कम निकलता है।