這個計算器能做什麼
焊接熔敷率計算器可依據送絲速度與焊接參數,估算每小時能熔敷多少焊接金屬,以及實際消耗多少填充焊絲。鋼構廠、估價人員與焊接工程師常用它來規劃銲材採購、報價估工,並比較 GMAW(MIG/MAG)、FCAW(藥芯焊絲)與潛弧焊等不同製程的效率差異。
提醒:本工具採用英制單位(in、in/min、lb/in³、lb/hr),這是北美焊接業界與 AWS 規範常見的表示方式。台灣現場多以公制(mm、m/min、kg/hr)計算,換算時可參考 1 in = 25.4 mm、1 lb = 0.4536 kg,換算後的計算邏輯完全相同。
公式說明
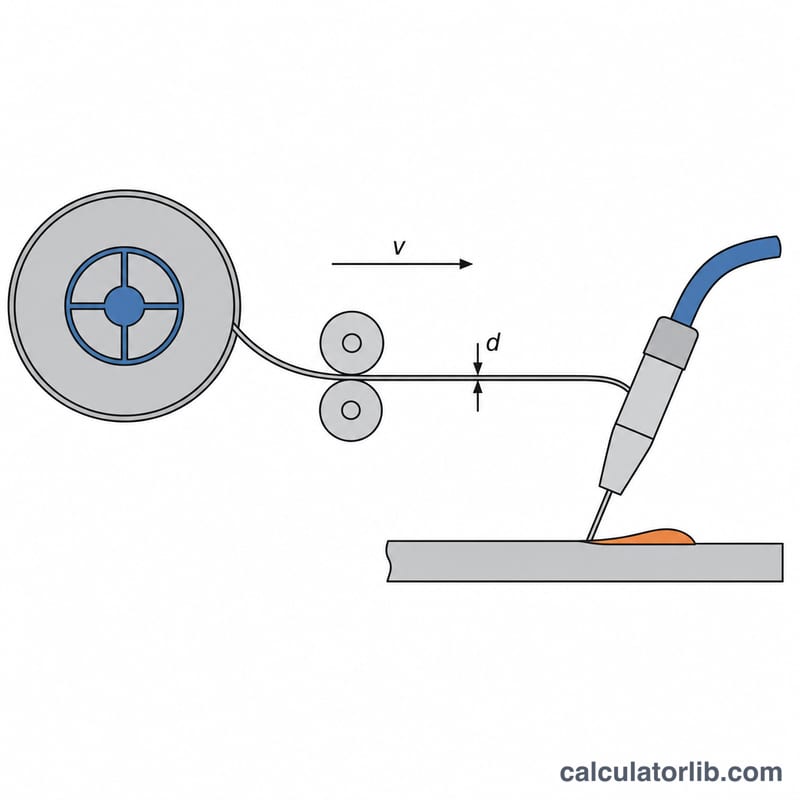
熔敷率取決於三件事:單位時間送出的焊絲體積、焊絲本身的密度,以及有多少比例真正留在接頭裡。計算公式如下:
$$\text{DR} = \frac{\pi}{4} d^2 \times S \times 60 \times \rho \times \frac{\eta}{100}$$
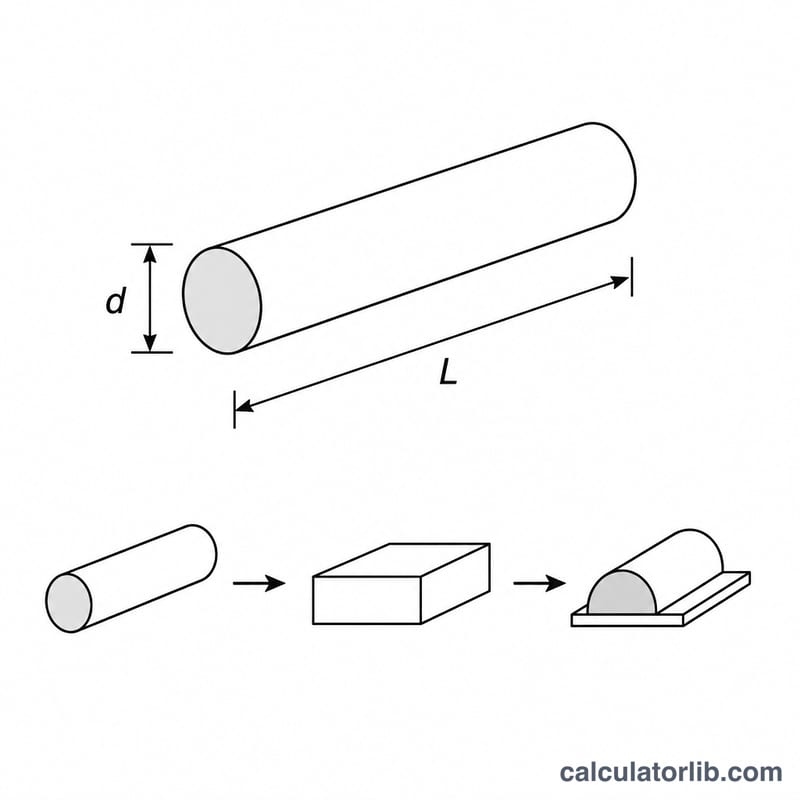
其中 \(d\) 為焊絲直徑(英寸),\(S\) 為送絲速度(in/min),\(\rho\) 為焊絲密度(lb/in³,碳鋼約 0.284),\(\eta\) 則是熔敷效率(百分比)。式中的 \(60\) 是把「每分鐘」換算成「每小時」;而 \(\tfrac{\pi}{4}d^2\) 就是焊絲的截面積 \(A\)。
使用方式
依序輸入送絲速度、焊絲直徑、所用合金的焊絲密度,以及該製程的熔敷效率。常見參考值為:實心焊絲 GMAW 約 95%、藥芯焊絲約 85%、手工被覆電銲條(stick)約 60%。計算器會回傳熔敷率、焊絲截面積,以及尚未扣除效率損失前的填充焊絲總消耗量。
實例計算
假設 \(d = 0.045\,\text{in}\)、\(S = 300\,\text{in/min}\)、\(\rho = 0.284\,\text{lb/in}^3\)、\(\eta = 95\%\):
$$A = \frac{\pi}{4}(0.045)^2 = 0.00159\,\text{in}^2$$
$$\text{DR} = 0.00159 \times 300 \times 60 \times 0.284 \times 0.95 = 7.72\,\text{lb/hr}$$
換算成公制約為每小時 3.5 kg 的熔敷金屬。
常見問題
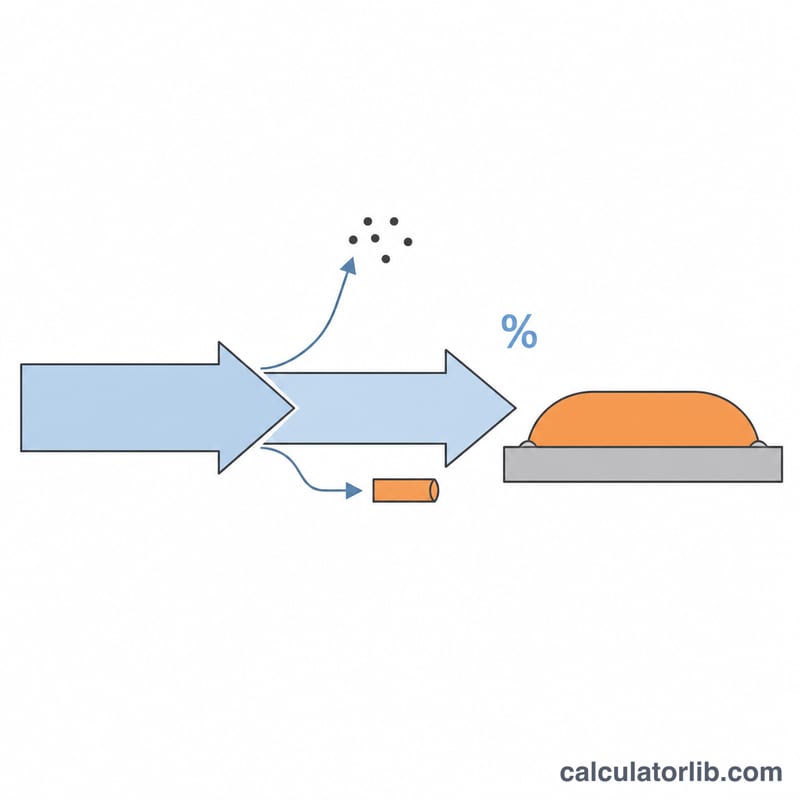
熔敷率和熔化率有什麼不同?熔化率(melting rate)是焊絲消耗的全部重量;熔敷率則只算扣掉飛濺與各種損失後、真正留在焊道中的部分,因此 \(\text{DR} = \text{MR} \times \tfrac{\eta}{100}\)。
密度該填多少?碳鋼與低合金鋼約 \(0.284\,\text{lb/in}^3\);鋁約 \(0.098\);不鏽鋼約 \(0.29\)。
送絲速度愈快,熔敷就一定愈快嗎?就公式而言熔敷率與送絲速度成正比,但實際產能還會受到熔敷效率與電弧使用率(duty cycle,含定位、清渣、換件等待時間)限制,不會等比例提升。