什麼是焊縫金屬重量計算器?
這個計算器可估算等腳角焊縫所需的熔敷金屬量。掌握焊縫金屬重量,有助於你採購正確數量的焊絲或焊條、估算耗材成本,並安排焊接工時。本工具採用公制單位(焊腳以毫米計、長度以公尺計),只要設定好材料密度,就能適用於任何材質。
使用方法
輸入角焊縫的焊腳尺寸(毫米)、焊縫總長度(公尺),以及材料密度(每立方公分克數,鋼材約為 \(7.85\))。計算器會回傳以公斤為單位的熔敷金屬重量,並一併列出截面積與體積。
公式說明
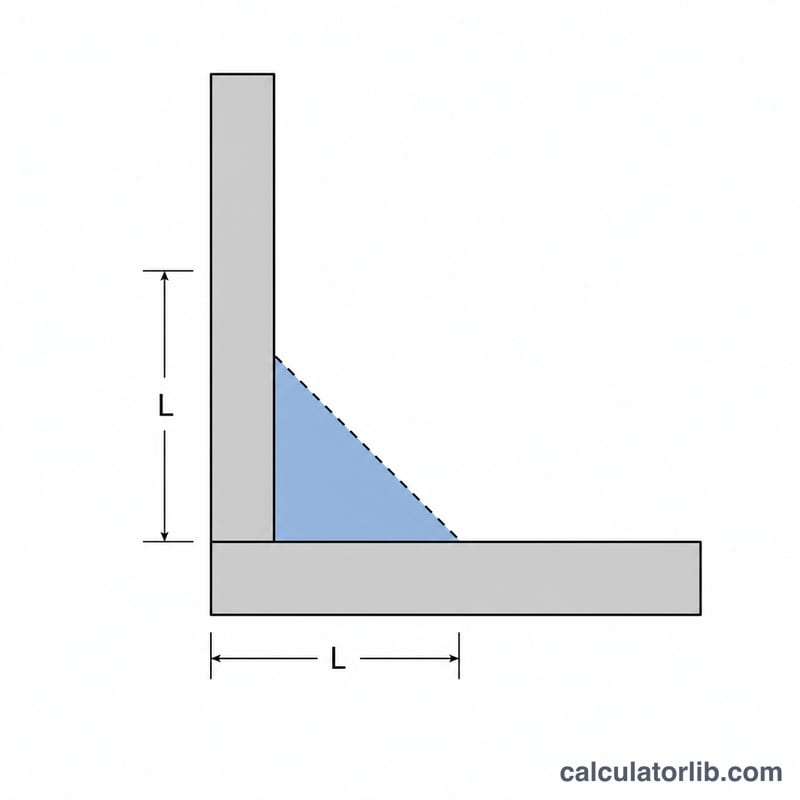
等腳角焊縫的截面為三角形,因此截面積等於焊腳平方的一半。乘上長度可得體積,再乘上密度即為重量:
$$A = \frac{L^2}{2}, \qquad W = A \times \ell \times \rho$$其中 \(A\) = 截面積(mm²)、\(L\) = 焊腳尺寸(mm)、\(\ell\) = 焊縫長度、\(\rho\) = 密度。單位換算均由系統內部處理,最終結果以公斤呈現。
實例計算
以鋼材(\(7.85\,\text{g/cm}^3\))為例,焊腳 \(6\,\text{mm}\)、長度 \(2\,\text{m}\) 的角焊縫:
$$A = \frac{6^2}{2} = 18\,\text{mm}^2$$ $$V = 18\,\text{mm}^2 \times 2000\,\text{mm} = 36000\,\text{mm}^3 = 36\,\text{cm}^3$$ $$W = 36 \times 7.85 = 282.6\,\text{g} = 0.2826\,\text{kg}$$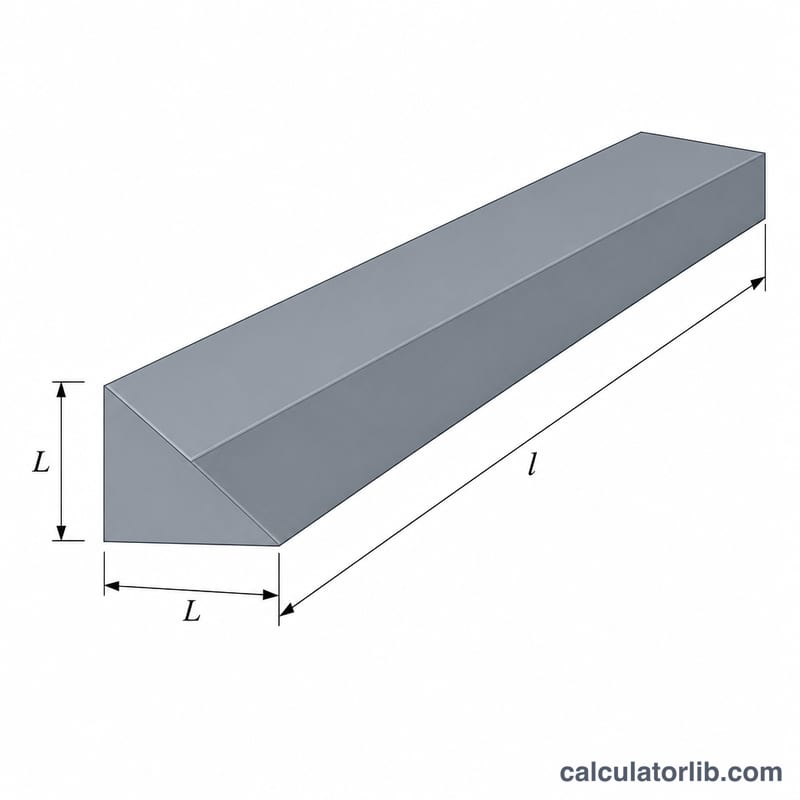
常見焊接金屬的密度
計算機將焊道體積乘以密度。請以 g/cm³ 輸入密度(例如碳鋼為 7.85),結果將以公斤表示。下列數值為典型近似值。實際密度會隨合金成分而變化,因此在要求精確時,請查閱填充金屬的技術數據表。
| 材料 | 密度 (g/cm³) | 密度 (kg/m³) |
|---|---|---|
| 碳鋼 / 低碳鋼 | ≈ 7.85 | ≈ 7,850 |
| 不鏽鋼 304 / 316 | ≈ 7.9–8.0 | ≈ 7,900–8,000 |
| 鋁 | ≈ 2.70 | ≈ 2,700 |
| 銅 | ≈ 8.96 | ≈ 8,960 |
| 鎳合金 | ≈ 8.4–8.9 | ≈ 8,400–8,900 |
| 鈦 | ≈ 4.51 | ≈ 4,510 |
注意:這些是純金屬或常見等級的近似數值。特定合金(例如 Inconel 等級或鋁 5xxx 與 4xxx 系列填料)可能相差數個百分比。
訂購填充金屬的實用提示
計算出的重量為理論熔敷金屬量。若要計算需購買的填料量:
- 加上 10–25% 的餘量,以涵蓋焊道凸起,因為實際的角焊縫很少是完美的平直三角形。
- 除以熔敷效率,以涵蓋飛濺、焊條頭及熔渣損耗。典型的近似值:實心焊絲 MIG/MAG ≈ 95%,藥芯焊絲 ≈ 80–90%,手工電弧焊(SMAW)≈ 60–65%,埋弧焊(SAW)≈ 99%。請查閱您所用產品的製造商數據。
- 無條件進位至整捲或整包的規格。
範例:一條長 2 m、焊腳 6 mm 的鋼製角焊縫,熔敷量為 \(\frac{6^{2}}{2} \times 2000 \times \frac{7.85}{1{,}000{,}000} = \) 0.2826 kg。加上 15% 的餘量後為 \(0.2826 \times 1.15 \approx 0.325\) kg。若使用效率為 95% 的實心 MIG 焊絲,需購買的填料為 \(0.325 / 0.95 \approx 0.342\) kg。之後無條件進位至整捲,例如一捲 15 kg 的焊絲即可應付許多此類焊道。
調整:本計算機假設兩焊腳相等且為單道焊。不等焊腳、根部間隙,以及多道焊或大截面焊道會改變截面積,因此請相應增加估算值,或直接計算截面積。所有數字僅供估算,請遵循您的焊接工藝規範。
常見問題
計算結果是否包含焊縫餘高或凸面?不包含。本計算假設為理想的平面三角形角焊縫。實際焊縫若帶有凸面,熔敷量會更多,建議再加上 10–25% 的安全餘量。
填充效率與飛濺要如何考量?此結果僅為熔敷重量。若要換算需採購的填充材料量,請除以你所用製程的熔敷效率(例如實心 MIG 焊絲約 0.95,焊條電弧焊約 0.65)。
可以用於其他金屬嗎?可以,只要更改密度即可:鋁 ≈ 2.70、不鏽鋼 ≈ 7.95、銅 ≈ 8.96 g/cm³。