什么是焊缝金属重量计算器?
本计算器用于估算等焊脚角焊缝所需的熔敷金属用量。掌握焊缝金属重量,有助于你按需采购焊丝或焊条、核算耗材成本,并合理安排焊接工时。工具采用公制单位(焊脚用毫米,焊缝长度用米),只要设定好材料密度,就能适用于任何材料。
使用方法
填入角焊缝的焊脚尺寸(毫米)、焊缝总长度(米),以及材料密度(克每立方厘米,钢约为 \(7.85\))。计算器会输出以千克为单位的熔敷金属重量,并同时给出横截面积和焊缝体积。
公式详解
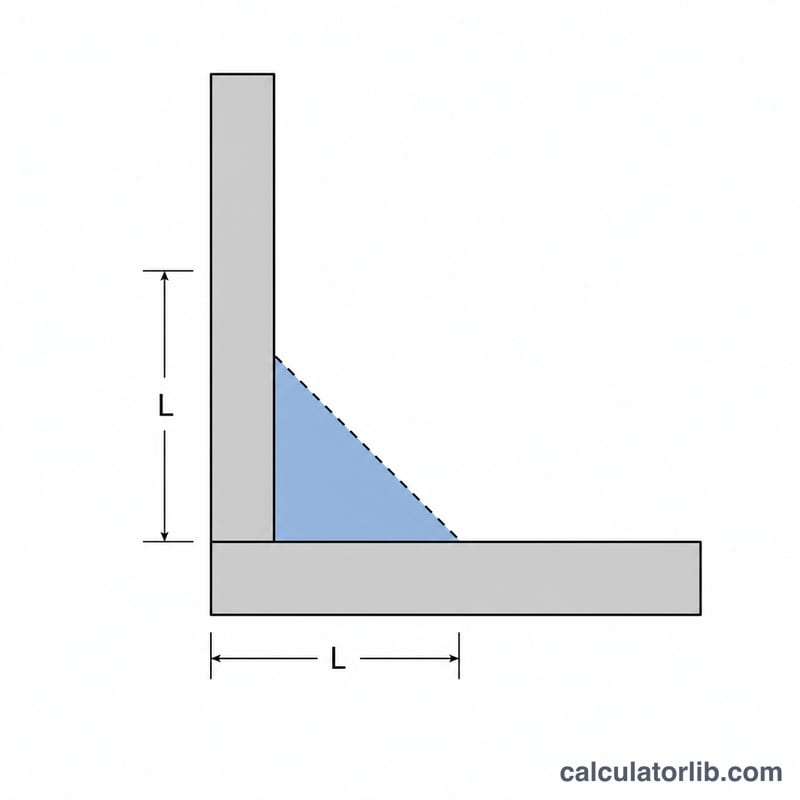
等焊脚角焊缝的横截面为三角形,因此面积等于焊脚尺寸平方的一半。面积乘以长度得到体积,再乘以密度便得到重量:
$$A = \frac{L^2}{2}, \qquad W = A \times \ell \times \rho$$其中 \(A\) = 横截面积(mm²),\(L\) = 焊脚尺寸(mm),\(\ell\) = 焊缝长度,\(\rho\) = 密度。单位换算已在计算器内部自动完成,所以最终结果直接以千克给出。
实例演算
以钢材(\(7.85\,\text{g/cm}^3\))上一道 \(6\,\text{mm}\) 焊脚、长 \(2\,\text{m}\) 的角焊缝为例:
$$A = \frac{6^2}{2} = 18\,\text{mm}^2$$ $$V = 18\,\text{mm}^2 \times 2000\,\text{mm} = 36000\,\text{mm}^3 = 36\,\text{cm}^3$$ $$W = 36 \times 7.85 = 282.6\,\text{g} = 0.2826\,\text{kg}$$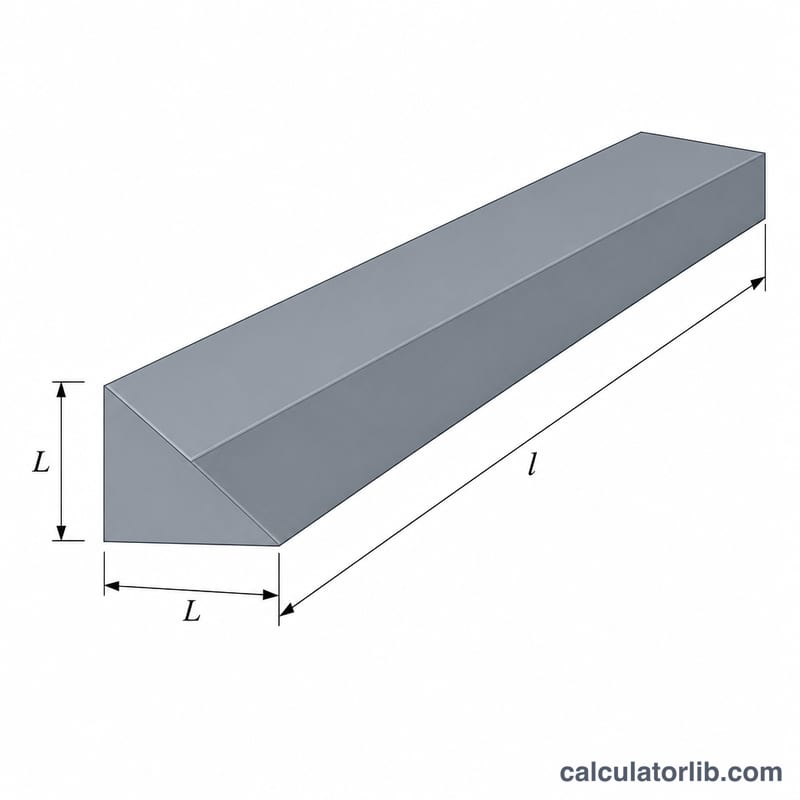
常见焊材的密度
计算器将焊缝体积乘以密度。请以 g/cm³ 输入密度(例如碳钢为 7.85),结果以千克显示。下表数值为典型近似值。实际密度随合金成分而变化,因此在要求精确时,请查阅焊材的数据表。
| 材料 | 密度 (g/cm³) | 密度 (kg/m³) |
|---|---|---|
| 碳钢 / 低碳钢 | ≈ 7.85 | ≈ 7,850 |
| 不锈钢 304 / 316 | ≈ 7.9–8.0 | ≈ 7,900–8,000 |
| 铝 | ≈ 2.70 | ≈ 2,700 |
| 铜 | ≈ 8.96 | ≈ 8,960 |
| 镍合金 | ≈ 8.4–8.9 | ≈ 8,400–8,900 |
| 钛 | ≈ 4.51 | ≈ 4,510 |
注:这些是纯金属或常见牌号的近似数值。特定合金(例如 Inconel 牌号或铝 5xxx 和 4xxx 系焊丝)的密度可能相差几个百分点。
订购焊材的实用建议
计算所得的重量是理论熔敷金属量。要确定需要购买多少焊材:
- 预留 10–25% 的余量,用于补偿焊缝余高,因为实际角焊缝很少是完美的平直三角形。
- 除以熔敷效率,以考虑飞溅、焊丝头和焊渣损耗。典型近似值:实心焊丝 MIG/MAG ≈ 95%,药芯焊丝 ≈ 80–90%,焊条电弧焊(SMAW)≈ 60–65%,埋弧焊(SAW)≈ 99%。请查阅您所用产品的制造商数据。
- 向上取整至整盘或整包规格。
示例:一段 2 m 长、6 mm 的钢制角焊缝,熔敷金属量为 \(\frac{6^{2}}{2} \times 2000 \times \frac{7.85}{1{,}000{,}000} = \) 0.2826 kg。加上 15% 的余量后为 \(0.2826 \times 1.15 \approx 0.325\) kg。若使用效率为 95% 的实心 MIG 焊丝,需购买的焊材量为 \(0.325 / 0.95 \approx 0.342\) kg。之后向上取整至整盘,例如一盘 15 kg 的焊丝即可满足许多此类焊缝的需求。
调整说明:本计算器假定两焊脚长度相等且为单道角焊缝。焊脚不等长、存在根部间隙以及多道焊或大截面焊缝都会改变截面积,因此请相应增加估算量,或直接计算截面积。所有数值均应视为估算值,并请遵循您的焊接工艺规程。
常见问题
是否包含余高或凸度? 不包含。计算假设焊缝为理想的平直三角形截面。实际带凸面的焊缝会多熔敷一些金属,建议预留 10%–25% 的安全余量。
那填充效率和飞溅怎么算? 这里给出的只是熔敷重量。要估算实际采购的焊材用量,需除以你所用工艺的熔敷效率(例如实心 MIG 焊丝约 0.95,焊条电弧焊约 0.65)。
可以用于其他金属吗? 可以,只需更改密度即可:铝约 2.70,不锈钢约 7.95,铜约 8.96 g/cm³。