溶着金属重量計算ツールとは?
このツールは、等脚すみ肉溶接に必要な溶着金属の量を見積もります。溶着金属の重量を把握しておくと、溶接ワイヤや溶接棒の発注量を正しく決められ、消耗品コストの試算や溶接作業時間の計画にも役立ちます。本ツールはメートル法(脚長はミリメートル、溶接長はメートル)を採用しており、材料の密度を設定すればあらゆる材質に対応できます。
使い方
すみ肉溶接の脚長をミリメートルで、溶接長をメートルで、材料密度を立方センチメートルあたりのグラム数で入力します(鋼は約 \(7.85\))。計算ツールは溶着金属重量をキログラムで返すとともに、断面積と体積も表示します。
計算式の解説
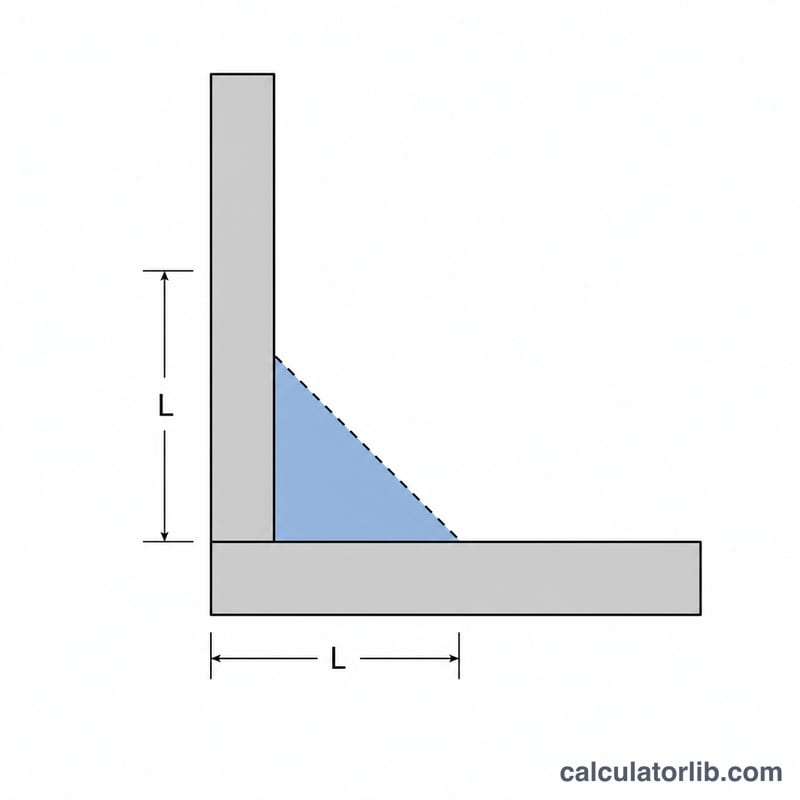
等脚すみ肉溶接の断面は三角形になるため、その面積は脚長の2乗を2で割った値になります。これに溶接長を掛けると体積が、さらに密度を掛けると重量が求められます。
$$A = \frac{L^2}{2}, \qquad W = A \times \ell \times \rho$$ここで \(A\) = 断面積(mm²)、\(L\) = 脚長(mm)、\(\ell\) = 溶接長、\(\rho\) = 密度です。単位換算は内部で処理されるため、結果はキログラムで出力されます。
計算例
脚長 \(6\,\text{mm}\)、長さ \(2\,\text{m}\) のすみ肉溶接を鋼(\(7.85\,\text{g/cm}^3\))で行う場合:
$$A = \frac{6^2}{2} = 18\,\text{mm}^2$$ $$V = 18\,\text{mm}^2 \times 2000\,\text{mm} = 36000\,\text{mm}^3 = 36\,\text{cm}^3$$ $$W = 36 \times 7.85 = 282.6\,\text{g} = 0.2826\,\text{kg}$$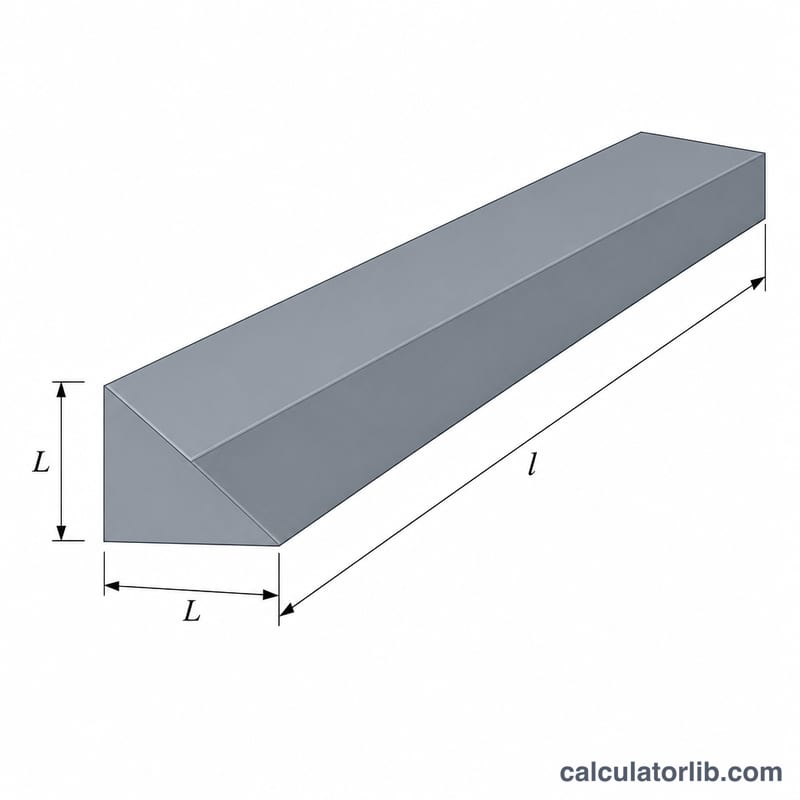
一般的な溶接金属の密度
この計算機は溶接体積に密度を掛けて算出します。密度は g/cm³ で入力します(例:炭素鋼の場合は 7.85)。結果はキログラムで表示されます。以下の値は代表的な概算値です。実際の密度は合金組成によって異なるため、精度が必要な場合は溶加材のデータシートを確認してください。
| 材料 | 密度 (g/cm³) | 密度 (kg/m³) |
|---|---|---|
| 炭素鋼・軟鋼 | ≈ 7.85 | ≈ 7,850 |
| ステンレス鋼 304 / 316 | ≈ 7.9–8.0 | ≈ 7,900–8,000 |
| アルミニウム | ≈ 2.70 | ≈ 2,700 |
| 銅 | ≈ 8.96 | ≈ 8,960 |
| ニッケル合金 | ≈ 8.4–8.9 | ≈ 8,400–8,900 |
| チタン | ≈ 4.51 | ≈ 4,510 |
注:これらは純金属または一般的な鋼種の概算値です。インコネル系や、アルミニウム 5xxx・4xxx 系溶加材などの特定の合金では、数パーセント程度異なる場合があります。
溶加材発注の実践的なヒント
計算される重量は理論上の溶着金属量です。必要な溶加材の量を求めるには、次の手順を使います:
- 10~25%の余裕を加えます。実際の隅肉溶接は完全な直角三角形になることがほとんどないため、溶接余盛り(ビードの膨らみ)を考慮するためです。
- 溶着効率で割ります。スパッタ、スタブエンド(溶接棒の残り)、スラグによるロスを補うためです。代表的な概算値は、ソリッドワイヤ MIG/MAG ≈ 95%、フラックス入りワイヤ ≈ 80~90%、被覆アーク溶接(SMAW)≈ 60~65%、サブマージアーク溶接(SAW)≈ 99% です。使用する製品については、メーカーのデータを確認してください。
- スプールや包装の単位に切り上げます。
例: 長さ 2 m、脚長 6 mm の鋼製隅肉溶接で溶着する量は \(\frac{6^{2}}{2} \times 2000 \times \frac{7.85}{1{,}000{,}000} = \) 0.2826 kg です。15%の余裕を加えると \(0.2826 \times 1.15 \approx 0.325\) kg になります。溶着効率 95% のソリッドMIGワイヤの場合、購入すべき溶加材は \(0.325 / 0.95 \approx 0.342\) kg です。そのうえで、全体の単位に切り上げます。例えば 15 kg のスプール 1 巻で、このような溶接を多数まかなえます。
調整について: この計算機は等脚長かつ単一の隅肉溶接を前提としています。不等脚長、ルートギャップ、多層盛りや大きな開先形状の溶接では断面積が変わるため、見積りを適宜増やすか、断面積を直接計算してください。すべての数値は概算として扱い、溶接施工法仕様書に従ってください。
よくある質問
余盛り(凸ビード)は含まれていますか? いいえ。平らな理論上の三角形すみ肉を前提としています。実際の溶接ではビードが凸状になり溶着量が増えるため、余裕を見て10~25%を加算してください。
溶着効率やスパッタはどう扱いますか? 本ツールが算出するのは溶着金属の重量のみです。実際に購入すべき溶加材の量を求めるには、使用する溶接プロセスの溶着効率で割ってください(例:ソリッドMIGワイヤで0.95、被覆アーク溶接で約0.65)。
他の金属にも使えますか? はい。密度を変更してください:アルミニウム ≈ 2.70、ステンレス ≈ 7.95、銅 ≈ 8.96 g/cm³。