이 계산기의 용도
용착 속도 계산기는 와이어 송급 속도와 용접 조건을 바탕으로 시간당 용착되는 용접 금속의 양과 소모되는 용가재(필러 와이어) 양을 계산합니다. 조선·플랜트·철골 등 제작 현장의 생산 담당자, 견적 담당자, 용접 엔지니어가 용접봉 구매 계획을 세우거나 공사 견적을 산출하고, GMAW(MIG/MAG), FCAW(플럭스코어드), 서브머지드 아크 용접(SAW) 같은 공정을 비교할 때 사용합니다.
참고로 이 계산기는 북미 용접 업계에서 통용되는 인치·파운드(in, lb) 단위계를 기준으로 합니다. 국내 현장에서는 mm·kg 단위(kg/h)를 주로 쓰므로, 결과값 1 lb/hr는 약 0.454 kg/h로 환산해 활용하시면 됩니다. 와이어 지름도 국내 규격인 1.2 mm는 약 0.047 in, 1.6 mm는 약 0.063 in에 해당합니다.
계산 공식 이해하기
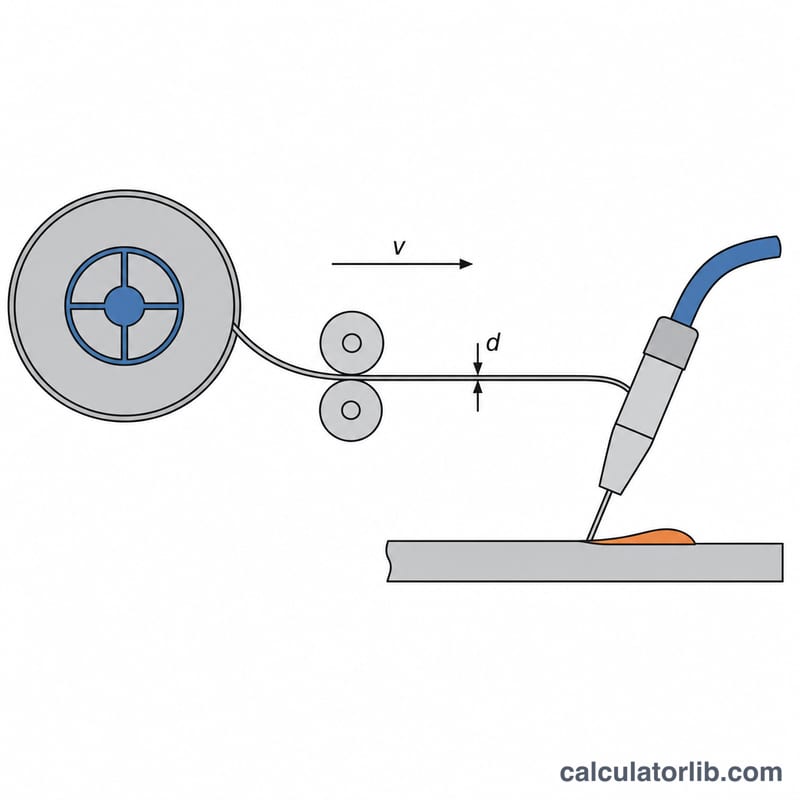
용착 속도는 단위 시간당 송급되는 와이어의 체적, 와이어의 밀도, 그리고 그중 실제로 접합부에 남는 비율에 따라 결정됩니다. 기본 계산식은 다음과 같습니다.
$$\text{DR} = \frac{\pi}{4} d^2 \times S \times 60 \times \rho \times \frac{\eta}{100}$$
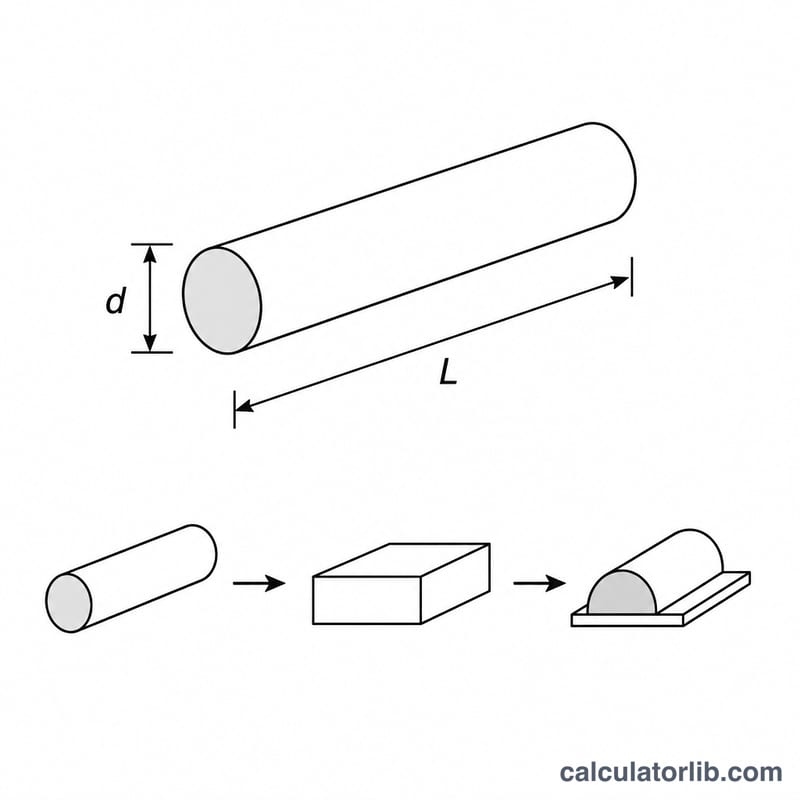
여기서 \(d\)는 와이어 지름(in), \(S\)는 와이어 송급 속도(in/min), \(\rho\)는 와이어 밀도(lb/in³, 탄소강은 약 0.284), \(\eta\)는 용착 효율(%)입니다. 상수 \(60\)은 분 단위를 시간 단위로 환산하는 계수이며, \(\tfrac{\pi}{4}d^2\) 항은 와이어의 단면적 \(A\)를 의미합니다.
사용 방법
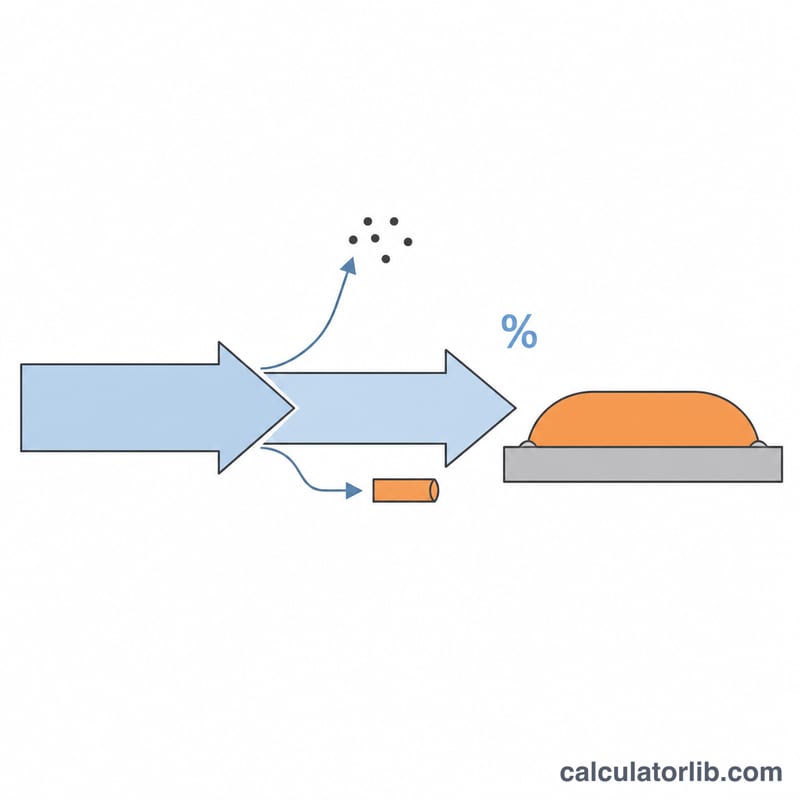
와이어 송급 속도, 와이어 지름, 사용하는 재질의 와이어 밀도, 해당 공정의 용착 효율을 차례로 입력하세요. 일반적인 용착 효율은 솔리드 와이어 GMAW가 약 95%, 플럭스코어드 와이어(FCAW)가 약 85%, 피복 아크 용접봉(SMAW)이 약 60% 수준입니다. 계산 결과로는 용착 속도, 와이어 단면적, 그리고 효율 손실을 반영하기 전의 전체 용가재 소모량이 표시됩니다.
계산 예시
\(d = 0.045\,\text{in}\), \(S = 300\,\text{in/min}\), \(\rho = 0.284\,\text{lb/in}^3\), \(\eta = 95\%\)인 경우를 살펴보겠습니다.
$$A = \frac{\pi}{4}(0.045)^2 = 0.00159\,\text{in}^2$$
$$\text{DR} = 0.00159 \times 300 \times 60 \times 0.284 \times 0.95 = 7.72\,\text{lb/hr}$$
즉 시간당 약 7.72 lb, 국내 단위로는 약 3.5 kg/h의 용접 금속이 용착됩니다.
자주 묻는 질문
용착 속도와 용융 속도는 어떻게 다른가요? 용융 속도(melting rate)는 소모된 와이어 전체를 뜻하고, 용착 속도는 스패터와 각종 손실을 제외하고 실제로 용접부에 남는 양만을 뜻합니다. 따라서 \(\text{DR} = \text{MR} \times \tfrac{\eta}{100}\)의 관계가 성립합니다.
밀도는 어떤 값을 넣어야 하나요? 탄소강과 저합금강은 약 \(0.284\,\text{lb/in}^3\), 알루미늄은 약 \(0.098\), 스테인리스강은 약 \(0.29\) 정도를 사용하면 됩니다.
송급 속도를 높이면 항상 용착이 빨라지나요? 용착 속도는 송급 속도에 비례해 선형으로 증가합니다. 다만 실제 생산성은 용착 효율과 아크 타임(가동률)에 따라 제한되므로 계산값만큼 그대로 늘어나지는 않습니다.